


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 13-08-2026 Herkomst: Locatie


De overgang van een functioneel 3D CAD-model naar een vormbaar onderdeel vertegenwoordigt de fase met het hoogste risico in de hardwareontwikkeling. Spuitgieten vereist aanzienlijk vooraf kapitaal om te beginnen. Gebreken in de voorbereiding van uw onderdelen leiden gemakkelijk tot ernstige herbewerking van het gereedschap. Deze fouten verlengen de doorlooptijden en ruïneren de economie van de eenheid voordat u de productie zelfs maar kunt opschalen. Het correct voorbereiden van een onderdeel vereist een nauwkeurige uitlijning. Je moet functionele ontwerpvereisten strikt balanceren met materiaalfysica en gereedschapsbeperkingen. Deze uitgebreide gids schetst de exacte evaluatiekaders die u nodig heeft. We beschrijven de bewezen maakbaarheidsprotocollen die nodig zijn om uw investering volledig te verminderen voordat iemand staal verzaagt. Door deze kernprincipes te begrijpen, krijgt u veel betere controle over de tijdlijn van uw productlancering. Je leert hoe je de kloof tussen digitale concepten en fysieke productierealiteit soepel kunt overbruggen. Een goede voorbereiding garandeert productiesucces op de lange termijn zonder budgetten te verbranden.
CAD is niet hetzelfde als vormbaarheid: een geldig 3D-model vereist vaak structurele compromissen (tocht, uniforme wanden) om de injectie- en uitwerpprocessen te overleven.
DFM voorkomt gereedschapsvertragingen: Door vroegtijdig rigoureuze DFM voor spuitgieten uit te voeren , worden gereedschapsaanpassingen verminderd, die kostbaar zijn en de time-to-market vertragen.
Materiaal bepaalt het matrijsontwerp: De krimppercentages en thermische eigenschappen van de door u gekozen hars moeten worden afgerond voordat het matrijsgereedschap begint.
Partnerevaluatie gaat verder dan alleen de kosten: bij het kiezen van een fabrikant moeten de interne DFM-mogelijkheden, gereedschapsgaranties en productieschaalbaarheid worden beoordeeld.
Ingenieurs haasten zich vaak snel van prototype naar productie. Ze gaan ervan uit dat een succesvolle 3D-print een gemakkelijk vormbaar product garandeert. Deze veronderstelling heeft enorme financiële gevolgen. Juist op maat gemaakt spuitgietwerk en ontwerp van kunststof onderdelen voorkomen deze gevaarlijke valstrik. Als u het oorspronkelijke ontwerp van de gereedschappen niet wijzigt, loopt u het risico volledig onfabriceerbare componenten te creëren.
De valkuil van 'tooling rework' is vooral gevaarlijk voor het opstarten van hardware. Soms is het aanpassen van een bestaande mal door het verwijderen van staal mogelijk. Het dikker maken van een muur betekent bijvoorbeeld het wegsnijden van metaal uit de kern. Het toevoegen van staal aan een mal om een ontbrekend onderdeel te repareren is echter exponentieel duurder. Het vereist vaak een volledige herbouw van de gehele caviteit. Je verliest weken of zelfs maanden aan vooruitgang. Uw cruciale lanceringsdatum verschuift.
Om dit te voorkomen, moeten we vooraf duidelijke succescriteria definiëren. Een succesvol voorbereid onderdeel bereikt een delicaat en opzettelijk evenwicht. Het behoudt de gewenste esthetische kwaliteiten en zorgt tegelijkertijd voor een robuuste mechanische integriteit. Belangrijker nog is dat het de kortst mogelijke cyclustijd tijdens de productie mogelijk maakt. Het bereikt dit zonder lelijke cosmetische defecten zoals zinksporen of vervorming van de afmetingen te veroorzaken. Schaalbare productie bereik je alleen door deze specifieke factoren vroeg in de CAD-fase prioriteit te geven.
Goede ontwerpprincipes hebben rechtstreeks invloed op uw uiteindelijke productieresultaten. Het implementeren van een strikt evaluatiekader voorkomt kostbare fouten achteraf. We moeten ons diep concentreren op de niet-onderhandelbare geometrische vereisten. Robuust DFM voor spuitgieten overbrugt de kloof tussen digitale modellen en fysieke realiteiten. Een grondige review bespaart aanzienlijk kapitaal.
Hier is een genummerde lijst met kernfuncties en resultaten die u moet aanpakken voordat u uw ontwerp vergrendelt:
Uniforme wanddikte: Dikke delen koelen veel langzamer af dan dunne delen. Deze ongelijkmatige koeling zorgt ervoor dat het materiaal ongelijkmatig over het onderdeel krimpt. Het leidt tot lelijke zinksporen en ernstige vervorming van de afmetingen. Handhaaf een consistente dikte om uniforme koelsnelheden over het hele onderdeel te garanderen. Door dikke secties uit te boren, blijft de sterkte behouden en wordt duur materiaal bespaard.
Trekhoeken: Verticale wanden die recht omhoog steken, zullen strak in de holte vastlopen. Tocht is absoluut essentieel voor een schone en schadevrije uitworp. Standaardregels schrijven een minimale diepgang van 1-2 graden voor standaardonderdelen voor. Voor gestructureerde oppervlakken moet u extra graden toevoegen. Deze praktijk voorkomt het invreten van onderdelen en vermindert voortijdige matrijsslijtage in de loop van de tijd aanzienlijk.
Straalhoeken: Scherpe binnenhoeken creëren enorme spanningsconcentraties. Ze belemmeren de harsstroom ernstig tijdens de initiële vulfase. Door een royale straal toe te voegen, kan gesmolten plastic soepel rond scherpe bochten stromen. Het versterkt ook structureel het laatste onderdeel, waardoor voortijdige mechanische storingen tijdens stresstests worden voorkomen.
Ondersnijdingen beheren: Ondersnijdingen vangen het onderdeel op in de stijve stalen holte. Ze dwingen u om dure zijacties, nokken of lifters in het gereedschap te gebruiken. Elimineer ondersnijdingen waar mogelijk om de kosten laag te houden. Door het opnieuw ontwerpen van klikpassingen of het gebruik van doorsteekkernen blijft uw gereedschapsbudget zeer beheersbaar.
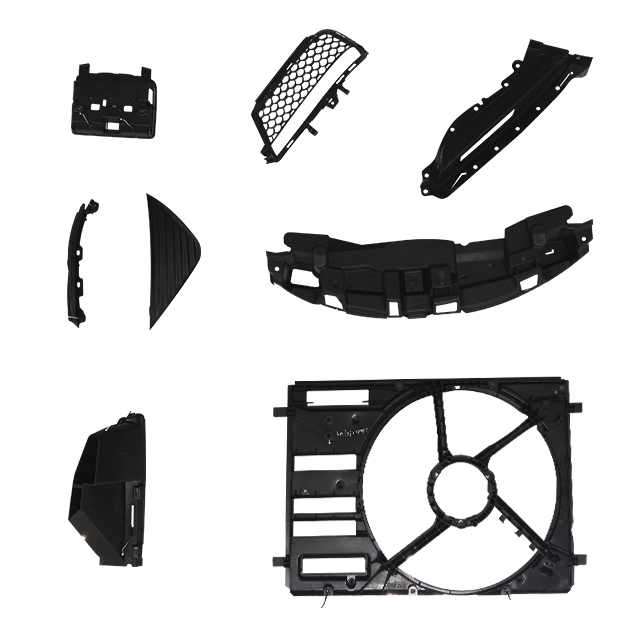
U kunt een matrijsontwerp niet voltooien zonder eerst uw exacte materiaal vast te leggen. De fysica van de door jou gekozen hars dicteert de fysieke realiteit van het gereedschap zelf. De keuze voor plastic is nooit een bijzaak bij de ontwikkeling van hardware.
Laten we onderzoeken hoe materiaaleigenschappen fundamenteel beïnvloeden spuitgietgereedschap . Terwijl gesmolten plastic afkoelt, krimpt het onvermijdelijk. Verschillende harsen krimpen met enorm verschillende snelheden, afhankelijk van hun moleculaire structuur. Semi-kristallijne kunststoffen zoals nylon krimpen veel meer dan amorfe kunststoffen zoals ABS. Ingenieurs moeten de stalen holte iets groter maken om deze exacte berekening mogelijk te maken. Als u later van materiaal verandert, valt het onderdeel onmiddellijk buiten de tolerantie.
Vloeikarakteristieken spelen ook een grote rol bij het ontwerpen van gereedschappen. We meten dit kenmerk met behulp van de Melt Flow Index (MFI). Zeer viskeuze materialen hebben moeite om complexe geometrieën of dunne wanden te vullen. Ze vereisen gespecialiseerde poortstrategieën en grotere runner-systemen. Dit zorgvuldige ontwerp zorgt ervoor dat de holte volledig wordt gevuld voordat het plastic bij de poort bevriest.
Denk ten slotte zorgvuldig na over de beperkingen van uw nabewerking. Sommige onderdelen vereisen secundair schilderen, galvaniseren of ultrasoon lassen. De basishars moet deze specifieke secundaire bewerkingen chemisch en mechanisch ondersteunen. Als u kiest voor een zeer chemisch resistente kunststof, hecht de verf mogelijk niet goed. Selecteer het materiaal volledig op basis van de eindgebruiksomgeving en post-mold-vereisten.
Grafiek: Typische krimppercentages per materiaalfamilie
Materiaalsoort |
Typische krimpsnelheid (inch/inch) |
Stroomkarakteristiek |
|---|---|---|
ABS |
0,004 - 0,008 |
Goede doorstroming, zeer stabiele afmetingen |
Polycarbonaat (PC) |
0,005 - 0,007 |
Hoge viscositeit, vereist hogere matrijstemperaturen |
Nylon (PA66) glasgevuld |
0,002 - 0,006 |
Lage krimp, snel invriezen, hoge sterkte |
Polypropyleen (PP) |
0,010 - 0,020 |
Hoge krimp, uitstekende vloei, zeer flexibel |
Uw toolingtraject is sterk afhankelijk van het volume van uw productlevenscyclus en het initiële budget. We verdelen deze oplossingscategorieën in twee verschillende strategische paden. Als u het verkeerde pad kiest, verspilt u kostbaar kapitaal en verlengt u uw tijdlijn.
Snel- of bruggereedschap is afhankelijk van zachtere metalen zoals aluminium. Het biedt aanzienlijk lagere initiële kosten en een veel snellere doorlooptijd. Aluminium gereedschappen zijn ideaal voor snelle ontwerpvalidatie en vroege markttesten. Ze verwerken productieruns in kleine volumes, doorgaans variërend van 1.000 tot 10.000 eenheden. Ze worden echter veel sneller afgebroken dan staal onder extreme injectiedruk. Aluminium gereedschappen zijn niet erg lang bestand tegen schurende harsen zoals glasgevuld nylon.
Bij de productietooling wordt gebruik gemaakt van volledig gehard staal. Het vereist aanzienlijk hogere initiële kapitaaluitgaven en veel langere doorlooptijden. Toch doorstaat het met gemak miljoenen cycli zonder enige maatnauwkeurigheid te verliezen. Deze extreme duurzaamheid maakt het absoluut essentieel voor de productie van grote volumes OEM-kunststof onderdelen . Stalen gereedschappen maken ingewikkelde ontwerpen met meerdere holtes mogelijk om de cycluskosten per onderdeel in de loop van de tijd drastisch te verlagen.
Risicobeperking blijft van groot belang tijdens deze transitiefase. We raden ten zeerste aan om waar mogelijk eerst een prototypematrijs met één holte te gebruiken. U gebruikt dit om uw complexe geometrie, cosmetische afwerkingen en mechanische pasvorm te valideren. Pas nadat u het gereedschap met één caviteit met succes heeft getest, moet u zich engageren voor een duur productiegereedschap met meerdere caviteiten.
Vergelijking: prototyping versus productietooling
Functiecategorie |
Bruggereedschap (aluminium mallen) |
Productiegereedschap (gehard stalen mallen) |
|---|---|---|
Initiële kapitaaluitgaven |
Laag tot gemiddeld |
Hoog tot zeer hoog |
Gemiddelde doorlooptijd |
2 - 4 weken |
6 - 12 weken |
Geschatte standtijd (cycli) |
Maximaal 10.000 - 50.000 |
1.000.000+ continu |
Beste gebruikt voor |
Validatie, bètatesten, bridgeproductie |
Schaalvergroting op de massamarkt, consistentie in grote volumes |
De logica van shortlisting gaat veel verder dan alleen het controleren van de goedkoopste eenheidsprijzen. U heeft een uiterst betrouwbare leverancier nodig als u klaar bent voor de overstap naar volledige productie. Evalueer potentiële partners nauwgezet op basis van hun technische transparantie en technische infrastructuur.
Eis in de eerste plaats een zeer transparante DFM-analyse. Een betrouwbare partner levert proactief een uitgebreid rapport voordat er om een gereedschapsborg wordt gevraagd. Dit technische rapport moet de gietstroomanalyse, ideale poortplaatsingen en exacte locaties van de uitwerppennen grondig beschrijven. Als een leverancier deze cruciale stap overslaat, vormt hij een enorm risico voor uw tijdlijn.
Ten tweede: vergelijk de mogelijkheden van interne tools strikt met die van tussenhandel. Veel leveranciers besteden hun matrijzenbouw in het geheim uit aan buitenlandse winkels van derden. Deze tussenhandel zorgt voor enorme communicatievertragingen in uw project. Het maakt routineonderhoud ongelooflijk frustrerend. Interne tooling biedt een veel betere verantwoording over de hele linie. Als een gereedschap halverwege de productie kapot gaat, repareert een intern team het onmiddellijk op de werkvloer.
Ten slotte, stel strikte kwaliteitsnaleving en beveiliging van intellectueel eigendom verplicht. Vereist duidelijke documentatie voor de traceerbaarheid van materiaalpartijen. Vraag uitgebreide First Article Inspection (FAI)-rapporten aan voor uw eerste productiemonsters. Zorg ervoor dat de fabrikant uiterst veilige gegevensverwerkingsprotocollen gebruikt voor uw eigen CAD-bestanden. Het beschermen van uw intellectuele eigendom blijft net zo belangrijk als het produceren van het fysieke product zelf.
Het gereedmaken van een kunststof onderdeel voor productie is een oefening in strategische compromissen. U moet voortdurend de ideale productgeometrie in evenwicht brengen met de harde fysieke realiteit van de productie. Elke ontwerpbeslissing heeft een grote invloed op de uiteindelijke lanceringstijdlijn en het totale budget.
Uw onmiddellijke volgende stap is het definitief finaliseren van uw materiaalkeuze. Doe dit voordat u verdere geometrische wijzigingen aan uw model aanbrengt. Vraag vervolgens een formele DFM-beoordeling aan bij een hooggekwalificeerde productiepartner. Leg nooit uw definitieve CAD vast zonder hun deskundige technische inbreng te verkrijgen.
Laat kleine ontwerpfouten uw gehele productlancering niet doen ontsporen. Dien vandaag nog uw functionele 3D-model in voor een deskundige DFM-analyse en een uitgebreide toolofferte. Het veiligstellen van deze vroege feedback garandeert een veel soepelere overgang naar productie in grote volumes.
A: Over het algemeen 1 tot 2 graden voor oppervlakken zonder structuur, waarbij 1,5 graden wordt toegevoegd voor elke 0,001 inch oppervlaktetextuurdiepte.
A: Alleen als het nieuwe materiaal exact dezelfde krimpsnelheid heeft als het origineel. Anders vallen de uiteindelijke afmetingen van het onderdeel buiten de tolerantie.
A: Varieert per complexiteit en materiaal. Het bewerken van aluminium bruggen kan 2 tot 4 weken duren; productiematrijzen van gehard staal met meerdere holtes hebben doorgaans 6 tot 12 weken nodig.
A: Dikke secties koelen langzamer af dan dunne secties. Deze differentiële koeling zorgt ervoor dat het materiaal tegen zichzelf aan trekt, wat leidt tot oppervlaktedepressies (zinkvlekken) en fysieke kromtrekking.


