


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-13 Origine: Sito


La transizione da un modello CAD 3D funzionale a una parte stampabile rappresenta la fase a più alto rischio dello sviluppo hardware. Per iniziare, lo stampaggio a iniezione richiede un capitale iniziale significativo. Difetti nella preparazione del pezzo portano facilmente a gravi rilavorazioni degli utensili. Questi errori prolungano i tempi di consegna e rovinano l’economia dell’unità prima ancora di ridimensionare la produzione. La preparazione corretta di una parte richiede un allineamento preciso. È necessario bilanciare rigorosamente i requisiti di progettazione funzionale con la fisica dei materiali e i vincoli degli strumenti. Questa guida completa delinea gli esatti quadri di valutazione di cui hai bisogno. Descriviamo in dettaglio i protocolli comprovati di producibilità necessari per ridurre completamente i rischi del vostro investimento prima che qualcuno tagli l'acciaio. Comprendendo questi principi fondamentali, ottieni un controllo molto migliore sulla sequenza temporale del lancio del prodotto. Imparerai come colmare senza problemi il divario tra concetti digitali e realtà di produzione fisica. Una preparazione adeguata garantisce il successo della produzione a lungo termine senza bruciare i budget.
CAD non è sinonimo di stampabilità: un modello 3D valido spesso richiede compromessi strutturali (bozze, pareti uniformi) per sopravvivere ai processi di iniezione ed espulsione.
Il DFM previene i ritardi nell'attrezzaggio: l'esecuzione tempestiva di un rigoroso DFM per lo stampaggio a iniezione riduce le modifiche degli utensili, che sono costose e ritardano il time-to-market.
Il materiale determina la progettazione dello stampo: i tassi di ritiro e le proprietà termiche della resina scelta devono essere finalizzati prima che inizino le lavorazioni dello stampo.
La valutazione dei partner va oltre i costi: la scelta di un produttore richiede la valutazione delle sue capacità DFM interne, delle garanzie sugli strumenti e della scalabilità della produzione.
Gli ingegneri spesso passano rapidamente dal prototipo alla produzione. Presumono che una stampa 3D di successo garantisca un prodotto facilmente modellabile. Questa ipotesi crea enormi implicazioni finanziarie. Corretto lo stampaggio a iniezione personalizzato e il design delle parti in plastica prevengono questa pericolosa trappola. Senza modificare la progettazione iniziale degli utensili, si rischia di creare componenti completamente non producibili.
La trappola della 'rilavorazione degli strumenti' è particolarmente pericolosa per gli avviamenti dell'hardware. Talvolta è possibile modificare uno stampo esistente rimuovendo l'acciaio. Ad esempio, rendere un muro più spesso significa tagliare via il metallo dal nucleo. Tuttavia, aggiungere acciaio a uno stampo per correggere una caratteristica mancante è esponenzialmente più costoso. Spesso richiede una ricostruzione completa dell’intera cavità. Perdi settimane o addirittura mesi di progressi. La data di lancio critica slitta.
Per evitare ciò, dobbiamo definire in anticipo criteri di successo chiari. Una parte preparata con successo raggiunge un equilibrio delicato e intenzionale. Mantiene le qualità estetiche richieste garantendo al tempo stesso una robusta integrità meccanica. Ancora più importante, facilita il tempo ciclo più breve possibile durante la produzione. Ciò avviene senza generare brutti difetti estetici come segni di avvallamento o deformazioni dimensionali. Puoi ottenere una produzione scalabile solo dando priorità a questi fattori specifici nelle prime fasi della fase CAD.
I buoni principi di progettazione influenzano direttamente i risultati finali della produzione. L’implementazione di un rigoroso quadro di valutazione previene successivi errori costosi. Dobbiamo concentrarci profondamente sui requisiti geometrici non negoziabili. Robusto DFM per lo stampaggio a iniezione colma il divario tra modelli digitali e realtà fisiche. Una revisione approfondita consente di risparmiare un capitale significativo.
Ecco un elenco numerato delle principali caratteristiche-risultati che devi affrontare prima di bloccare il tuo progetto:
Spessore uniforme delle pareti: le sezioni spesse si raffreddano molto più lentamente di quelle sottili. Questo raffreddamento irregolare fa sì che il materiale si restringa in modo non uniforme su tutta la parte. Porta a brutti segni di avvallamento e gravi deformazioni dimensionali. Mantenere uno spessore costante per garantire velocità di raffreddamento uniformi su tutto il componente. L'eliminazione del carotaggio di sezioni spesse preserva la resistenza risparmiando materiale costoso.
Angoli di sformo: le pareti verticali che si attaccano verso l'alto si incastrano saldamente all'interno della cavità. Le correnti d'aria sono assolutamente essenziali per un'espulsione pulita e senza danni. Le regole standard impongono uno sformo minimo di 1-2 gradi per le parti standard. È necessario aggiungere ulteriori gradi per le superfici strutturate. Questa pratica previene la formazione di rigature sui pezzi e riduce notevolmente l'usura prematura dello stampo nel tempo.
Angoli raggiati: gli angoli interni acuti creano massicce concentrazioni di stress. Ostacolano fortemente il flusso della resina durante la fase iniziale di riempimento. L'aggiunta di un raggio generoso consente alla plastica fusa di fluire agevolmente attorno alle curve strette. Inoltre, rinforza strutturalmente il componente finale, prevenendo cedimenti meccanici prematuri durante le prove di stress.
Gestione dei sottosquadri: i sottosquadri intrappolano la parte all'interno della cavità rigida in acciaio. Ti costringono a utilizzare costose azioni laterali, camme o sollevatori all'interno dell'utensile. Eliminare i sottosquadri quando possibile per mantenere bassi i costi. La riprogettazione degli accoppiamenti a scatto o l'utilizzo del carotaggio passante mantengono il budget degli utensili altamente gestibile.
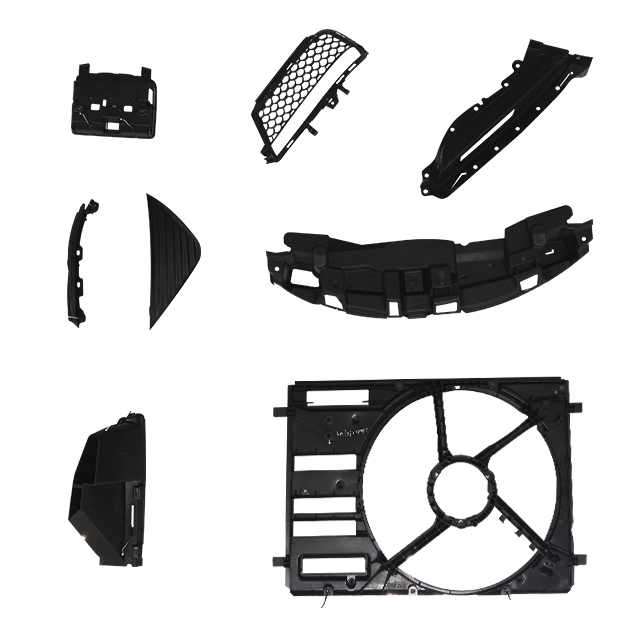
Non è possibile finalizzare il progetto di uno stampo senza prima definire il materiale esatto. La fisica della resina scelta determina la realtà fisica dello strumento stesso. La scelta della plastica non è mai un ripensamento nello sviluppo dell'hardware.
Esaminiamo come le proprietà dei materiali influiscono fondamentalmente attrezzature per stampi ad iniezione . Quando la plastica fusa si raffredda, inevitabilmente si restringe. Resine diverse si restringono a velocità molto diverse a seconda della loro struttura molecolare. Le plastiche semicristalline come il nylon si restringono molto più delle plastiche amorfe come l'ABS. Gli ingegneri devono dimensionare la cavità d'acciaio leggermente più grande per soddisfare questo calcolo esatto. Se si modificano i materiali in un secondo momento, la parte cadrà immediatamente fuori tolleranza.
Anche le caratteristiche del flusso svolgono un ruolo importante nella progettazione degli strumenti. Misuriamo questo attributo utilizzando il Melt Flow Index (MFI). I materiali altamente viscosi hanno difficoltà a riempire geometrie complesse o pareti sottili. Richiedono strategie di gate specializzate e sistemi di canali più grandi. Questa progettazione attenta garantisce che la cavità si riempia completamente prima che la plastica si congeli al cancello.
Infine, considera attentamente i vincoli di post-elaborazione. Alcune parti richiedono verniciatura secondaria, galvanica o saldatura a ultrasuoni. La resina base deve supportare chimicamente e meccanicamente queste specifiche operazioni secondarie. Se si sceglie una plastica altamente resistente agli agenti chimici, le vernici potrebbero non aderire correttamente. Selezionare il materiale in base interamente all'ambiente di utilizzo finale e ai requisiti post-stampo.
Grafico: tassi di ritiro tipici per famiglia di materiali
Tipo materiale |
Tasso di restringimento tipico (pollici/pollici) |
Caratteristica del flusso |
|---|---|---|
ABS |
0,004 - 0,008 |
Buon flusso, dimensioni altamente stabili |
Policarbonato (PC) |
0,005 - 0,007 |
Alta viscosità, richiede temperature dello stampo più calde |
Nylon (PA66) caricato a vetro |
0,002 - 0,006 |
Basso ritiro, congelamento rapido, elevata resistenza |
Polipropilene (PP) |
0,010 - 0,020 |
Elevato ritiro, ottima distensione, alta flessibilità |
Il percorso degli strumenti dipende in larga misura dal volume del ciclo di vita del prodotto e dal budget iniziale. Suddividiamo queste categorie di soluzioni in due percorsi strategici distinti. Scegliere la strada sbagliata spreca capitale prezioso e allunga i tempi.
Gli utensili rapidi o a ponte si basano su metalli più morbidi come l'alluminio. Offre un costo iniziale significativamente inferiore e tempi di consegna molto più rapidi. Gli strumenti in alluminio sono ideali per una rapida convalida del progetto e test iniziali sul mercato. Gestiscono cicli di produzione a basso volume che in genere vanno da 1.000 a 10.000 unità. Tuttavia, si degradano molto più velocemente dell'acciaio sotto pressioni di iniezione estreme. Gli utensili in alluminio non possono resistere a lungo alle resine abrasive come il nylon caricato a vetro.
Gli utensili di produzione utilizzano acciaio completamente temprato. Richiede una spesa in conto capitale iniziale sostanzialmente più elevata e tempi di consegna molto più lunghi. Tuttavia, resiste facilmente a milioni di cicli senza perdere alcuna precisione dimensionale. Questa estrema durata lo rende assolutamente essenziale per la produzione di grandi volumi Parti in plastica OEM . Gli utensili in acciaio consentono complessi progetti multi-cavità per ridurre drasticamente i costi del ciclo per parte nel tempo.
La mitigazione del rischio rimane estremamente cruciale durante questa fase di transizione. Quando possibile, consigliamo vivamente di eseguire prima uno stampo prototipo a cavità singola. Lo usi per convalidare la geometria complessa, le finiture cosmetiche e l'adattamento meccanico. Solo dopo aver provato con successo lo strumento a cavità singola è possibile optare per un costoso strumento di produzione a cavità multiple.
Confronto: prototipazione e strumenti di produzione
Categoria di funzionalità |
Utensili per ponti (stampi in alluminio) |
Attrezzature di produzione (stampi in acciaio temprato) |
|---|---|---|
Spesa in conto capitale iniziale |
Da basso a moderato |
Da alto a molto alto |
Tempi di consegna medi |
2 - 4 settimane |
6 - 12 settimane |
Durata stimata dell'utensile (cicli) |
10.000 - 50.000 massimo |
1.000.000+ continui |
Ideale per |
Validazione, beta testing, produzione bridge |
Scalabilità del mercato di massa, consistenza di volumi elevati |
La logica della selezione va ben oltre il semplice controllo dei prezzi unitari più economici. Hai bisogno di un fornitore altamente affidabile quando sei pronto per passare alla produzione completa. Valutare meticolosamente i potenziali partner in base alla trasparenza ingegneristica e all'infrastruttura tecnica.
Innanzitutto, richiedere un’analisi DFM altamente trasparente. Un partner affidabile fornisce in modo proattivo un rapporto completo prima di chiedere qualsiasi deposito per gli strumenti. Questo rapporto tecnico dovrebbe dettagliare in modo dettagliato l'analisi del flusso dello stampo, i posizionamenti ideali dei punti di iniezione e le posizioni esatte dei perni di espulsione. Se un fornitore salta questo passaggio critico, rappresenta un rischio enorme per la tua sequenza temporale.
In secondo luogo, confrontare rigorosamente le capacità di strumenti interni con quelle di intermediazione. Molti fornitori esternalizzano segretamente la produzione di stampi a negozi esteri di terze parti. Questa intermediazione introduce enormi ritardi di comunicazione nel tuo progetto. Rende la manutenzione ordinaria incredibilmente frustrante. Gli strumenti interni offrono una responsabilità notevolmente migliore a tutti i livelli. Se uno strumento si rompe durante il ciclo di produzione, un team interno lo ripara immediatamente in officina.
Infine, imporre un rigoroso rispetto della qualità e la sicurezza della proprietà intellettuale. Richiedere una documentazione chiara per la tracciabilità dei lotti di materiale. Richiedi report completi di ispezione del primo articolo (FAI) per i tuoi campioni di produzione iniziali. Assicurati che il produttore utilizzi protocolli di gestione dei dati altamente sicuri per i tuoi file CAD proprietari. Proteggere la tua proprietà intellettuale rimane importante quanto produrre il prodotto fisico stesso.
Preparare una parte in plastica per la produzione è un esercizio di compromesso strategico. È necessario bilanciare continuamente la geometria ideale del prodotto con le dure realtà fisiche della produzione. Ogni decisione progettuale incide pesantemente sulla tempistica del lancio finale e sul budget complessivo.
Il prossimo passo immediato è finalizzare saldamente la selezione del materiale. Fallo prima di apportare ulteriori modifiche geometriche al tuo modello. Quindi, richiedi una revisione DFM formale a un partner di produzione altamente qualificato. Non bloccare mai il tuo CAD finale senza assicurarti il contributo tecnico di esperti.
Non lasciare che piccoli difetti di progettazione rovinino il lancio dell'intero prodotto. Invia oggi stesso il tuo modello 3D funzionale per un'analisi DFM esperta e un preventivo completo sugli strumenti. Garantire questo feedback tempestivo garantisce una transizione molto più agevole verso la produzione di grandi volumi.
R: Generalmente da 1 a 2 gradi per superfici non strutturate, aggiungendo 1,5 gradi per ogni 0,001 pollici di profondità della struttura della superficie.
R: Solo se il nuovo materiale ha lo stesso tasso di ritiro dell'originale. In caso contrario, le dimensioni della parte finale non rientreranno nella tolleranza.
R: Varia in base alla complessità e al materiale. La lavorazione dei ponti in alluminio può richiedere 2-4 settimane; gli stampi per la produzione di acciaio temprato a cavità multiple richiedono in genere 6-12 settimane.
R: Le sezioni spesse si raffreddano più lentamente delle sezioni sottili. Questo raffreddamento differenziale fa sì che il materiale si tiri contro se stesso, provocando depressioni superficiali (segni di avvallamento) e deformazioni fisiche.


