


調達チームとエンジニアリング チームは、製造上の厳しいジレンマに頻繁に直面します。カスタムの精密ツールには多額の初期投資が必要です。また、標準的な既製の金型と比較して、はるかに長いリードタイムが必要になります。標準的な商業成形と真の精密成形の境界を明確に理解する必要があります。真の精密製造では、±0.002 インチまたは ±0.05 mm 未満の厳しい公差が適用されます。この技術的な境界を越えるには、財務上および運営上の重大な取り組みが必要となります。標準的な金型では、極端なエンジニアリング要求に対応できません。純粋なユニットエコノミクスを使用して、この戦略的なビジネス上の決定を正当化する方法を学びます。厳格な法規制遵守の要素と大容量の一貫性要件について検討します。最後に、鋼を切断する前に製造能力を徹底的に評価する方法を学びます。この特殊なツールを要求することは、複雑な戦略的な選択です。お客様の製品ラインに適切な電話をかける方法をご案内します。
標準ツールで十分な場合を知る必要があります。これらは、ラピッドプロトタイピング段階では非常にうまく機能します。これらは忠実度の低い消費財に最適です。短期間の生産では、初期資本を節約するためにそれらに依存することがよくあります。製造における透明性は、バイヤーとサプライヤーの間に信頼を築きます。最初は低クラスのアルミニウム工具を選択することでコストを節約できます。市場テストには標準ツールを推奨することがよくあります。
ただし、要求の厳しいプロジェクトでは、下位クラスの型が限界点を超えてしまいます。隠れたコストはすぐにプロジェクト予算を破壊します。不適切な工具を使用すると、非常に高いスクラップ率が発生します。品質管理中に頻繁に部品の不合格に直面することがあります。部品に激しいバリや予測できない歪みが発生します。異なるバッチ間で一貫性のない収縮が発生します。そうなると、高価な二次加工が必要になります。部品を回収するには、チームが手動で寸法を修正する必要があります。この肉体労働は利益率を破壊します。
さらに、工具の早期摩耗により予期せぬ生産のダウンタイムが発生します。射出成形機が停止するたびにお金が失われます。柔らかいアルミニウム工具を使用して研磨材を加工すると、ゲートが急速に摩耗します。パーティング ラインは数千サイクル以内に劣化します。安価なツールが誤った経済を生み出していることにすぐに気づきます。真の大量生産には、耐久性のある硬化鋼ソリューションが必要です。この限界点を理解すると、より大規模な先行投資を正当化することができます。
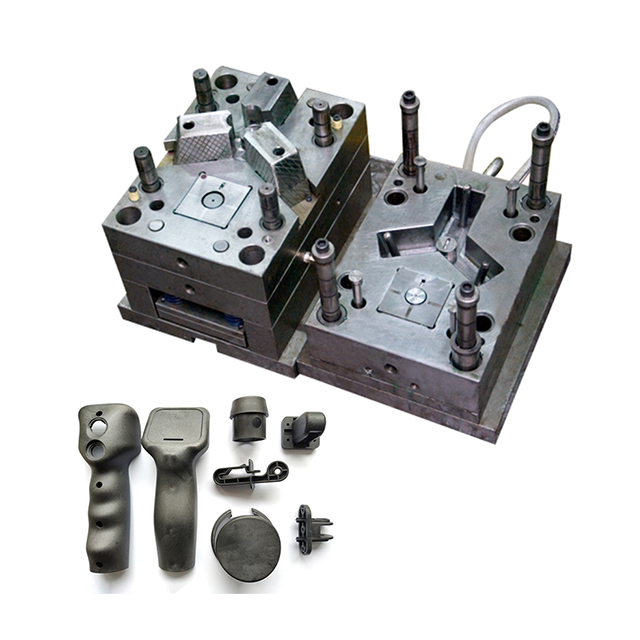
一部のエンジニアリング プロジェクトでは、エラーがまったく許容されません。確実に成功するには、専門的な製造ソリューションが必要です。高度なカスタム ツールを必要とする 4 つの主要なシナリオを特定しました。プロジェクトがこれらのカテゴリに該当する場合は、ツール戦略をアップグレードする必要があります。
を確保する必要があります 微細な精度が要求される部品向けの高精度プラスチック射出成形金型 。これらのコンポーネントは、非常に薄い壁を特徴とすることがよくあります。これらには、複雑なアンダーカットと緻密な微細構造が含まれます。ここでも寸法安定性は厳密に交渉の余地がありません。ほんのわずかなずれでも、下流での組み立て不良の原因となります。標準的な金型では、これらの厳密な寸法境界を一貫して維持することはできません。
ヘルスケア用途では、欠陥ゼロと絶対的な純度が求められます。加工に特化した 医療用プラスチックは 、FDA ガイドラインに厳密に準拠する必要があります。 ISO 13485 標準プロトコルに厳密に従う必要があります。クリーンルーム環境は、これらの敏感な樹脂をどのように扱うかに影響します。生体適合性ポリマーは、強い圧力下でも予測どおりに動作する必要があります。外国からの汚染に苦しむことはありません。構造的な脆弱性を完全に回避する必要があります。標準的な工具では、このレベルの衛生性と精度を保証できません。
世界規模の生産を拡大するには、絶対的な運用再現性が必要です。このタスクには、本物の SPI クラス 101 の金型が必要です。工具メーカーは、100 万回以上のサイクルに耐える堅牢な金型を構築します。キャビティ 1 とキャビティ 32 は、数学的に同一の部品を毎回生成する必要があります。この一貫性により、組立ラインの大規模な停止が防止されます。キャビティ間で寸法が異なると、貴重な材料が無駄になります。高級ツールにより、すべてのキャビティ全体に均一な圧力と冷却が保証されます。
エンジニアリンググレードのポリマーは、極端な環境条件下でも機能します。 PEEK、ウルテム、ガラス繊維入りナイロンなどの素材は、高い加工温度を必要とします。専用の熱冷却チャネルを使用する必要があります。工具メーカーは硬化鋼コンポーネントを機械加工する必要があります。標準的なアルミニウム工具は、このような摩耗条件下ではすぐに故障します。極端な樹脂はソフトモールドを数日以内に劣化させます。カスタムの精密ツールは熱衝撃を簡単に処理します。
買い手はプロセスの早い段階で技術的なベンチマークを固定する必要があります。見積もりを依頼する前に、これらの基準を明確に定義する必要があります。正確な技術文書は、コミュニケーションの誤りや遅延を防ぎます。エンジニアリング チームには、包括的な要件シートを作成することを強くお勧めします。
4 つの主要な仕様を評価する必要があります。これらの要素が最終的なツールの成功を左右します。これらの重要なコンポーネントの概要を以下に示します。
正確な情報をロックダウンする 精密プラスチック金型仕様により、 コストのかかる再加工を防止します。後で不必要な変更に料金を支払う必要がなくなります。
工具鋼グレードと樹脂の種類のマトリックス
| 鋼グレードの | 硬度 (HRC) | 最適な用途 |
|---|---|---|
| P20 | 28-32 | 中容量の非研磨性汎用プラスチック。 |
| H13 | 48-52 | 大量の適度な熱の用途。 |
| S7 | 54-56 | 衝撃に強い移動機構とリフター。 |
| 420ステンレス | 50-54 | クリーンルーム環境を必要とする腐食性の医療用樹脂。 |
厳しいコストの現実に率直に向き合いましょう。カスタム 精密プラスチック金型 の場合、初期費用が大幅に高くなります。また、設計と製造にはさらに数週間かかります。最初の請求書を確認する必要があります。長期的なユニットエコノミクスを慎重に計算する必要があります。この戦略的な考え方は、調達に対する見方を変えます。
まず、精密工具により、高価な下流の労働力が不要になります。フロアで手動でバリ取りを行うオペレーターはもう必要ありません。部品は完全に成形されてプレスから排出されます。二次的なトリミングやバフ研磨は必要ありません。年間何千時間もの労働時間を節約できます。この自動化により、サプライチェーン全体が合理化されます。
次に、極端な熱効率について考えてみましょう。最適化されたコンフォーマル冷却チャネルにより、サイクル時間が貴重な数秒短縮されます。 1 サイクルあたりわずか 5 秒を節約することは非常に重要です。大量生産時の部品あたりのコストが大幅に削減されます。 100 万サイクルを超えると、節約された秒数が数週間のマシン時間の解放につながります。新しい印刷機を購入することなく、工場の生産能力を効果的に増やすことができます。
最後に、工具全体の寿命を比較します。耐久性の高い 1 つのクラス 101 金型は、複数の低グレードのツールよりも簡単に長持ちします。製品ライフサイクル全体にわたって大幅な資本を節約できます。工具のメンテナンスや緊急修理にかかる隠れたコストを回避できます。多額の初期費用は、純粋な信頼性によって容易に元が取れます。収益性が高く、予測可能な製造オペレーションを確保できます。
信頼できる製造パートナーを選択すると、重大なリスクが生じます。投資を保護するには、強固なリスク軽減フレームワークが必要です。この構造化されたチェックリストは、正規のツールメーカーを標準の射出成形工場から区別するのに役立ちます。すべてのサプライヤーが微細な公差を提供できるわけではありません。
すべての信頼できる 精密プラスチック金型のサプライヤーは 、次の厳しい評価基準に合格する必要があります。
これらの精査ステップを省略しないでください。施設を訪問すると、業務上の清潔さについての計り知れない洞察が得られます。よく整備された作業現場は、通常、優れた工具製造の実践を示しています。
カスタム ツールは依然として多額の戦略的投資です。ただし、全体的な製造リスクは大幅に軽減されます。最初のショットから 100 万回目のショットまで、優れた製品品質を保証します。大規模な規模と一貫性によって長期的な収益性を推進します。
今すぐ戦略的な行動を起こす必要があります。今すぐ更新された 3D CAD ファイルを収集してください。正確な材料要件を明確に文書化します。推定年間使用量 (EAU) を正確に計算します。これらの整理された文書を、正式な製造設計 (DFM) レビューのために選択したサプライヤーに提出します。
A: 通常、年間 50,000 ~ 100,000 ユニットを超える生産量であれば、設備投資が正当化されます。ただし、非常に複雑なコンポーネントや高価値のコンポーネントは、はるかに少ない数量でこの初期費用を簡単に正当化できます。
A: リードタイムは通常 4 ~ 12 週間です。正確なタイムラインは、幾何学的複雑さ、選択した鋼の硬度、プロジェクトに必要な特定の SPI 金型クラスに大きく依存します。
A: 標準的な信頼できる契約では、全額支払った時点でツールを完全に所有することになります。サプライヤーは、生産実行のためにそれを保守および保管するだけです。契約ではこれらの所有権条件を常に厳密に確認する必要があります。
A: それは、要求された特定の変更によって異なります。部品からプラスチックを除去するには、金型に鋼を追加する必要がありますが、これは困難です。プラスチックを追加するということは、金型鋼を除去することを意味し、これは一般に実行可能ですが、機械加工コストと生産のダウンタイムが発生します。


