


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona


Zespoły zaopatrzeniowe i inżynieryjne często stają przed trudnym dylematem produkcyjnym. Niestandardowe precyzyjne narzędzia wymagają znacznych początkowych nakładów kapitałowych. Wymaga to również znacznie dłuższych czasów realizacji w porównaniu do standardowych, gotowych form. Musisz jasno zrozumieć granicę pomiędzy standardowym formowaniem komercyjnym a formowaniem prawdziwie precyzyjnym. Prawdziwie precyzyjna produkcja wymusza rygorystyczne tolerancje węższe niż ± 0,002 cala lub ± 0,05 mm. Przekroczenie tej granicy technicznej wiąże się z poważnymi zobowiązaniami finansowymi i operacyjnymi. Standardowe formy po prostu nie są w stanie sprostać ekstremalnym wymaganiom inżynieryjnym. Dowiesz się, jak uzasadnić tę strategiczną decyzję biznesową, wykorzystując czystą ekonomię jednostkową. Przeanalizujemy rygorystyczne czynniki zgodności z przepisami i wymagania dotyczące spójności na dużą skalę. Na koniec dowiesz się, jak dokładnie ocenić możliwości produkcyjne przed cięciem jakiejkolwiek stali. Zamawianie tego specjalistycznego narzędzia jest złożonym wyborem strategicznym. Pomożemy Ci dokonać właściwego połączenia w sprawie Twojej linii produktów.
Musisz wiedzieć, kiedy wystarczą standardowe narzędzia. Sprawdzają się wyjątkowo dobrze w fazach szybkiego prototypowania. Idealnie pasują do towarów konsumpcyjnych o niskiej jakości. Krótkie serie produkcyjne często polegają na nich w celu zaoszczędzenia kapitału początkowego. Przejrzystość w produkcji buduje zaufanie między kupującymi i dostawcami. Wybierając narzędzia aluminiowe niższej klasy, oszczędzasz początkowo pieniądze. Często zalecamy standardowe narzędzia do testów rynkowych.
Jednak wymagające projekty powodują, że formy niższej klasy przekraczają granicę wytrzymałości. Ukryte koszty szybko rujnują budżet projektu. Stosowanie nieodpowiedniego oprzyrządowania powoduje niezwykle wysoki odsetek złomów. Podczas kontroli jakości będziesz musiał stawić czoła częstym odrzuceniom części. Części ulegają silnemu flashowaniu i nieprzewidywalnemu wypaczeniu. Występują nierównomierny skurcz w różnych partiach. Następnie stajesz przed kosztowną obróbką wtórną. Twój zespół musi ręcznie skorygować wymiary, aby uratować części. Ta praca fizyczna niszczy Twoje marże zysku.
Ponadto przedwczesne zużycie narzędzi wymusza nieoczekiwane przestoje w produkcji. Tracisz pieniądze z każdą minutą zatrzymania pras wtryskowych. Podczas obróbki materiałów ściernych za pomocą narzędzi z miękkiego aluminium zasuwy szybko się zużywają. Linie podziału ulegają degradacji w ciągu kilku tysięcy cykli. Wkrótce zdajesz sobie sprawę, że tańsze narzędzia tworzą fałszywą oszczędność. Prawdziwa produkcja masowa wymaga trwałych rozwiązań ze stali hartowanej. Zrozumienie tego punktu krytycznego pomoże Ci uzasadnić większą inwestycję z góry.
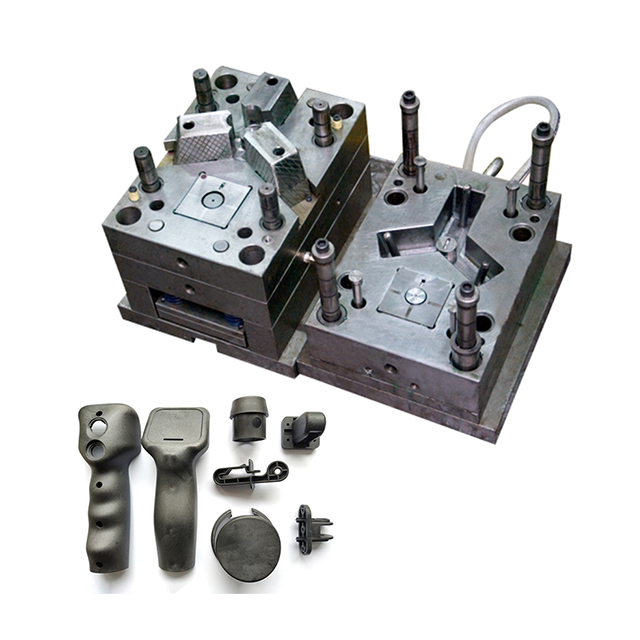
Niektóre projekty inżynieryjne nie pozostawiają absolutnie miejsca na błędy. Aby zagwarantować sukces, potrzebujesz specjalistycznych rozwiązań produkcyjnych. Zidentyfikowaliśmy cztery główne scenariusze wymagające zaawansowanych, niestandardowych narzędzi. Jeśli Twój projekt należy do tych kategorii, musisz uaktualnić swoją strategię narzędziową.
Musisz zabezpieczyć a Precyzyjna forma wtryskowa z tworzywa sztucznego do części wymagających mikroskopijnej dokładności. Elementy te często mają wyjątkowo cienkie ścianki. Należą do nich złożone podcięcia i gęste mikrofunkcje. Stabilność wymiarowa nie podlega tutaj negocjacjom. Nawet mikroskopijne odchylenie powoduje błędy montażowe w dalszej części procesu. Standardowe formy po prostu nie są w stanie konsekwentnie utrzymać tak wąskich granic wymiarowych.
Zastosowania w służbie zdrowia wymagają zerowych usterek i absolutnej czystości. Przetwarzanie specjalistyczne tworzywa sztuczne medyczne wymagają ścisłego przestrzegania wytycznych FDA. Należy rygorystycznie przestrzegać standardowych protokołów ISO 13485. Pomieszczenia czyste dyktują sposób postępowania z wrażliwymi żywicami. Biokompatybilne polimery muszą zachowywać się przewidywalnie pod dużym ciśnieniem. Nie mogą cierpieć z powodu obcych zanieczyszczeń. Muszą całkowicie unikać słabości strukturalnych. Standardowe oprzyrządowanie nie gwarantuje takiego poziomu higieny i precyzji.
Skalowanie globalnej produkcji wymaga absolutnej powtarzalności operacyjnej. Do tego zadania potrzebne są autentyczne formy SPI klasy 101. Producenci narzędzi budują te solidne formy na ponad milion cykli. Wgłębienia 1 i Wnęki 32 muszą za każdym razem wytwarzać matematycznie identyczne części. Taka spójność zapobiega masowym przestojom linii montażowych. Kiedy wymiary poszczególnych wnęk różnią się, marnujesz cenne materiały. Wysokiej klasy oprzyrządowanie zapewnia równomierny nacisk i chłodzenie we wszystkich wnękach.
Polimery klasy inżynieryjnej działają w ekstremalnych warunkach środowiskowych. Materiały takie jak PEEK, Ultem lub nylon wypełniony szkłem wymagają wysokich temperatur przetwarzania. Musisz użyć specjalistycznych kanałów chłodzenia termicznego. Narzędziowiec musi obrabiać elementy ze stali hartowanej. Standardowe narzędzia aluminiowe natychmiast zawodzą w takich warunkach ściernych. Ekstremalne żywice niszczą miękkie pleśnie w ciągu kilku dni. Niestandardowe, precyzyjne oprzyrządowanie bez trudu radzi sobie z szokiem termicznym.
Kupujący muszą zablokować benchmarki techniczne na wczesnym etapie procesu. Przed złożeniem zapytania o wycenę należy jasno określić te kryteria. Dokładna dokumentacja techniczna zapobiega nieporozumieniom i opóźnieniom. Zdecydowanie zalecamy zespołom inżynierskim tworzenie kompleksowych arkuszy wymagań.
Należy ocenić cztery podstawowe specyfikacje. Elementy te decydują o ostatecznym sukcesie narzędzi. Poniżej opisaliśmy te krytyczne elementy.
Blokuję dokładnie precyzyjne specyfikacje form plastikowych zapobiegają kosztownym przeróbkom. Unikasz później płacenia za niepotrzebne modyfikacje.
Gatunki stali narzędziowej a typy żywic Twardość
| stali matrycowej | (HRC), | do której najlepiej stosować |
|---|---|---|
| P20 | 28-32 | Średnio-objętościowe, nieścierne tworzywa sztuczne. |
| H13 | 48-52 | Zastosowania o dużej objętości i umiarkowanym nagrzewaniu. |
| S7 | 54-56 | Wytrzymałe mechanizmy ruchome i podnośniki. |
| Stal nierdzewna 420 | 50-54 | Żrące żywice medyczne wymagające pomieszczeń czystych. |
Odnieśmy się szczerze do trudnych realiów kosztowych. Zwyczaj precyzyjne formy do tworzyw sztucznych kosztują znacznie więcej z góry. Projektowanie i produkcja zajmuje także kilka dodatkowych tygodni. Musisz spojrzeć poza pierwotną fakturę. Należy dokładnie obliczyć długoterminową ekonomię jednostki. To strategiczne nastawienie zmienia sposób, w jaki postrzegasz zaopatrzenie.
Po pierwsze, precyzyjne oprzyrządowanie eliminuje kosztowną siłę roboczą na dalszym etapie produkcji. Nie potrzebujesz już ręcznych operatorów do szorowania na podłodze. Części wyrzucane są z prasy idealnie uformowane. Nie wymagają dodatkowego przycinania lub polerowania. Oszczędzasz tysiące godzin pracy rocznie. Ta automatyzacja usprawnia cały łańcuch dostaw.
Następnie rozważ ekstremalną wydajność cieplną. Zoptymalizowane kanały chłodzenia konforemnego skracają czas cykli o cenne sekundy. Oszczędność zaledwie pięciu sekund na cykl ma ogromne znaczenie. Drastycznie obniża koszt części w przypadku serii wielkoseryjnych. W ciągu miliona cykli zaoszczędzone sekundy przekładają się na tygodnie wolnego czasu maszyny. Skutecznie zwiększasz wydajność swojej fabryki bez konieczności zakupu nowych pras.
Na koniec porównaj ogólną trwałość narzędzi. Jedna bardzo trwała forma klasy 101 z łatwością wytrzymuje wiele narzędzi niższej jakości. Oszczędzasz znaczny kapitał w całym cyklu życia produktu. Unikasz ukrytych kosztów konserwacji narzędzi i napraw awaryjnych. Ciężki początkowy wydatek łatwo się zwraca dzięki czystej niezawodności. Zapewniasz rentowną i przewidywalną działalność produkcyjną.
Wybór wiarygodnego partnera produkcyjnego wiąże się ze znacznym ryzykiem. Aby chronić swoją inwestycję, potrzebujesz solidnych ram ograniczania ryzyka. Ta uporządkowana lista kontrolna pomaga oddzielić legalnych producentów narzędzi od standardowych warsztatów wtryskowych. Nie każdy dostawca może zapewnić mikroskopijne tolerancje.
Każdy niezawodny dostawca precyzyjnych form z tworzyw sztucznych musi spełnić te rygorystyczne kryteria oceny:
Nie pomijaj tych etapów weryfikacji. Wizyta w ich zakładzie zapewnia ogromny wgląd w czystość operacyjną. Dobrze utrzymana hala produkcyjna zwykle wskazuje na doskonałe praktyki wytwarzania narzędzi.
Niestandardowe oprzyrządowanie pozostaje poważną inwestycją strategiczną. Jednak znacznie zmniejsza ogólne ryzyko produkcyjne. Gwarantuje najwyższą jakość produktu od pierwszego do milionowego strzału. Zapewnia długoterminową rentowność dzięki ogromnej skali i spójności.
Powinieneś teraz podjąć natychmiastowe działania strategiczne. Już dziś zbierz zaktualizowane pliki CAD 3D. Jasno udokumentuj swoje dokładne wymagania materiałowe. Dokładnie oblicz szacowane roczne zużycie (EAU). Prześlij te uporządkowane dokumenty wybranemu dostawcy w celu formalnej oceny projektu do produkcji (DFM).
Odp.: Zazwyczaj wielkość produkcji przekraczająca 50 000 do 100 000 sztuk rocznie uzasadnia wydatki inwestycyjne. Jednakże bardzo złożone lub wartościowe komponenty z łatwością uzasadniają ten koszt początkowy przy znacznie mniejszych ilościach.
Odp.: Czas realizacji zazwyczaj waha się od 4 do 12 tygodni. Dokładny harmonogram zależy w dużej mierze od złożoności geometrycznej, wybranej twardości stali i konkretnej klasy formy SPI wymaganej dla Twojego projektu.
Odp.: W przypadku standardowych, renomowanych umów, po dokonaniu pełnej zapłaty, jesteś właścicielem narzędzia w całości. Dostawca po prostu konserwuje go i przechowuje na potrzeby serii produkcyjnych. Należy zawsze dokładnie sprawdzić te warunki własności w umowie.
Odpowiedź: To zależy od konkretnej żądanej zmiany. Usunięcie plastiku z części wymaga dodania stali do formy, co jest trudne. Dodanie tworzywa sztucznego oznacza usunięcie stali formierskiej, co jest ogólnie wykonalne, ale wiąże się z kosztami obróbki i przestojami w produkcji.


