


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 22-09-2026 Herkomst: Locatie


Inkoop- en engineeringteams worden vaak geconfronteerd met een lastig productiedilemma. Op maat gemaakte precisiegereedschappen vereisen aanzienlijke kapitaaluitgaven vooraf. Het vereist ook veel langere doorlooptijden vergeleken met standaard kant-en-klare matrijzen. U moet de grens tussen standaard commercieel gieten en echt precisiegieten duidelijk begrijpen. Echte precisieproductie dwingt strikte toleranties af die kleiner zijn dan ±0,002 inch of ±0,05 mm. Het overschrijden van deze technische grens vereist serieuze financiële en operationele verplichtingen. Standaardmatrijzen kunnen eenvoudigweg niet omgaan met extreme technische eisen. Je leert hoe je deze strategische zakelijke beslissing kunt rechtvaardigen met behulp van pure unit-economie. We zullen de strikte naleving van de regelgeving en de consistentievereisten voor grote volumes onderzoeken. Ten slotte ontdekt u hoe u de productiecapaciteiten grondig kunt evalueren voordat u staal verspant. Het aanvragen van deze gespecialiseerde tooling is een complexe strategische keuze. Wij begeleiden u bij het maken van de juiste keuze voor uw productlijn.
Je moet weten wanneer standaard gereedschap volstaat. Ze werken uitzonderlijk goed voor rapid prototyping-fasen. Ze passen perfect bij low-fidelity consumptiegoederen. Bij korte productieruns zijn ze vaak afhankelijk van het besparen van startkapitaal. Transparantie in de productie schept vertrouwen tussen kopers en leveranciers. U bespaart in eerste instantie geld door te kiezen voor aluminium gereedschap van een lagere klasse. Voor markttesten raden wij vaak standaardtools aan.
Veeleisende projecten duwen mallen uit de lagere klasse echter voorbij hun breekpunt. Verborgen kosten vernietigen snel uw projectbudget. Het gebruik van ontoereikend gereedschap veroorzaakt extreem hoge uitvalpercentages. Tijdens de kwaliteitscontrole zult u regelmatig worden afgewezen. Onderdelen hebben last van ernstige flitsen en onvoorspelbare kromtrekken. Ze ervaren een inconsistente krimp bij verschillende batches. U krijgt dan te maken met dure secundaire bewerkingen. Jouw team moet de afmetingen handmatig corrigeren om de onderdelen te redden. Deze handenarbeid vernietigt uw winstmarges.
Bovendien zorgt vroegtijdige gereedschapsslijtage voor onverwachte productiestilstand. Elke minuut dat de injectiepersen stoppen, verlies je geld. Wanneer u schurende materialen verwerkt met zacht aluminium gereedschap, slijten de poorten snel. De scheidingslijnen worden binnen een paar duizend cycli afgebroken. Je realiseert je al snel dat goedkoper gereedschap een valse economie creëert. Echte massaproductie vereist duurzame oplossingen van gehard staal. Als u dit breekpunt begrijpt, kunt u een grotere investering vooraf rechtvaardigen.
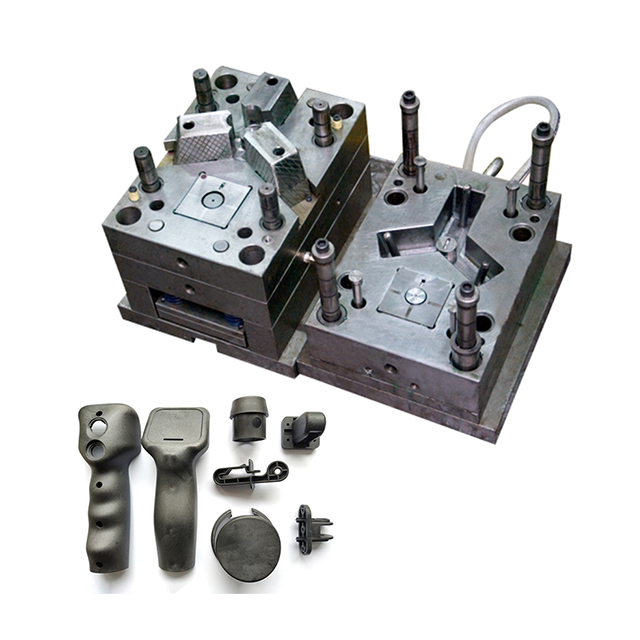
Sommige technische projecten laten absoluut geen ruimte voor fouten. Om succes te garanderen heeft u gespecialiseerde productieoplossingen nodig. We hebben vier primaire scenario's geïdentificeerd die geavanceerde aangepaste tools vereisen. U moet uw gereedschapsstrategie upgraden als uw project in deze categorieën valt.
U moet een beveiligen hoge precisie kunststof spuitgietmatrijs voor onderdelen die microscopische nauwkeurigheid vereisen. Deze componenten hebben vaak extreem dunne wanden. Ze omvatten complexe ondersnijdingen en compacte microkenmerken. Dimensionale stabiliteit blijft hier strikt niet onderhandelbaar. Zelfs een microscopische afwijking veroorzaakt stroomafwaarts montagefouten. Standaardmatrijzen kunnen deze strakke maatgrenzen eenvoudigweg niet consistent handhaven.
Toepassingen in de gezondheidszorg vereisen nuldefecten en absolute zuiverheid. Verwerking gespecialiseerd medisch plastic vereist strikte naleving van de FDA-richtlijnen. U moet de ISO 13485-standaardprotocollen strikt volgen. Cleanroomomgevingen bepalen hoe u met deze gevoelige harsen omgaat. Biocompatibele polymeren moeten zich voorspelbaar gedragen onder intense druk. Ze kunnen geen last hebben van buitenlandse besmetting. Ze moeten structurele zwakte volledig vermijden. Standaardgereedschap kan dit niveau van hygiëne en precisie niet garanderen.
Het opschalen van de mondiale productie vereist absolute operationele herhaalbaarheid. Voor deze taak heeft u authentieke SPI Class 101-mallen nodig. Gereedschapmakers bouwen deze robuuste mallen voor meer dan een miljoen cycli. Holte 1 en Holte 32 moeten elke keer wiskundig identieke onderdelen produceren. Deze consistentie voorkomt massale stilstand van de lopende band. Wanneer de afmetingen per holle ruimte variëren, verspilt u waardevolle materialen. Hoogwaardig gereedschap zorgt voor uniforme druk en koeling in alle caviteiten.
Polymeren van technische kwaliteit presteren onder extreme omgevingsomstandigheden. Materialen zoals PEEK, Ultem of glasgevuld nylon vereisen hoge verwerkingstemperaturen. U moet gespecialiseerde thermische koelkanalen gebruiken. De gereedschapmaker moet gehard stalen onderdelen bewerken. Standaard aluminium gereedschap faalt onmiddellijk onder deze schurende omstandigheden. Extreme harsen breken zachte mallen binnen enkele dagen af. Op maat gemaakt precisiegereedschap kan de thermische schokken moeiteloos verwerken.
Kopers moeten al vroeg in het proces technische benchmarks vastleggen. U moet deze criteria duidelijk definiëren voordat u een offerte aanvraagt. Nauwkeurige technische documentatie voorkomt miscommunicatie en vertragingen. We raden technische teams ten zeerste aan om uitgebreide vereistenbladen op te stellen.
U moet vier kernspecificaties evalueren. Deze elementen bepalen uw uiteindelijke gereedschapssucces. We hebben deze cruciale componenten hieronder uiteengezet.
Het vergrendelen van uw exacte Precisiespecificaties voor kunststofmatrijzen voorkomen kostbaar nabewerking. U voorkomt dat u later voor onnodige wijzigingen moet betalen.
Gereedschapsstaalsoorten versus harstypen Matrixstaalkwaliteit
| Hardheid | (HRC) | Beste gebruikt voor |
|---|---|---|
| P20 | 28-32 | Middelgrote, niet-schurende basiskunststoffen. |
| H13 | 48-52 | Toepassingen met grote volumes en gematigde hitte. |
| S7 | 54-56 | Bewegende mechanismen en lifters met hoge impact. |
| 420 roestvrij | 50-54 | Corrosieve medische harsen die een cleanroomomgeving vereisen. |
Laten we de harde kostenrealiteit eerlijk aanpakken. Een gewoonte precisie-kunststofmatrijzen kosten vooraf aanzienlijk meer. Het duurt ook een aantal extra weken om te engineeren en te fabriceren. Je moet verder kijken dan de initiële factuur. U moet de eenheidseconomie op de lange termijn zorgvuldig berekenen. Deze strategische mentaliteit verandert de manier waarop u naar inkoop kijkt.
Ten eerste elimineert precisiegereedschap dure arbeid achteraf. U heeft geen handmatige ontbraamoperatoren meer op de vloer nodig. Onderdelen komen perfect gevormd uit de pers. Ze vereisen geen secundair trimmen of polijsten. U bespaart jaarlijks duizenden arbeidsuren. Deze automatisering stroomlijnt uw gehele supply chain.
Overweeg vervolgens de extreme thermische efficiëntie. Geoptimaliseerde conforme koelkanalen verkorten de cyclustijden met kostbare seconden. Een besparing van slechts vijf seconden per cyclus is enorm belangrijk. Het verlaagt uw kosten per onderdeel drastisch tijdens runs met grote volumes. Meer dan een miljoen cycli vertalen deze bespaarde seconden in weken vrije machinetijd. U vergroot effectief uw fabriekscapaciteit zonder nieuwe persen te kopen.
Vergelijk ten slotte de totale levensduur van de gereedschappen. Eén zeer duurzame klasse 101-mal kan gemakkelijk meerdere gereedschappen van lagere kwaliteit overleven. U bespaart aanzienlijk kapitaal gedurende de levenscyclus van het product. U vermijdt de verborgen kosten van gereedschapsonderhoud en noodreparaties. De hoge initiële kosten betalen zichzelf gemakkelijk terug door pure betrouwbaarheid. U zorgt voor een winstgevende, voorspelbare productieoperatie.
Het kiezen van een betrouwbare productiepartner brengt aanzienlijke risico's met zich mee. U hebt een solide raamwerk voor risicobeperking nodig om uw investering te beschermen. Met deze gestructureerde checklist kunt u legitieme gereedschapsmakers onderscheiden van standaard injectiewinkels. Niet iedere leverancier kan microscopische toleranties leveren.
Iedere betrouwbare Leverancier van precisie-kunststofmatrijzen moet aan deze strikte evaluatiecriteria voldoen:
Sla deze controlestappen niet over. Een bezoek aan hun vestiging biedt een enorm inzicht in de operationele netheid ervan. Een goed onderhouden werkvloer duidt doorgaans op superieure gereedschapmakerijpraktijken.
Maatwerktools blijven een zware strategische investering. Het vermindert echter uw algehele productierisico's aanzienlijk. Het garandeert superieure productkwaliteit vanaf de eerste opname tot de miljoenste. Het stimuleert de winstgevendheid op de lange termijn dankzij enorme schaalgrootte en consistentie.
U moet nu onmiddellijk strategische actie ondernemen. Verzamel vandaag nog uw bijgewerkte 3D CAD-bestanden. Documenteer uw exacte materiaalvereisten duidelijk. Bereken nauwkeurig uw geschatte jaarlijkse verbruik (EAU). Dien deze overzichtelijke documenten in bij de door u gekozen leverancier voor een formele Design for Manufacturing (DFM)-beoordeling.
A: Normaal gesproken rechtvaardigen productievolumes van meer dan 50.000 tot 100.000 eenheden per jaar de kapitaaluitgaven. Zeer complexe of hoogwaardige componenten rechtvaardigen deze initiële kosten echter gemakkelijk bij veel lagere volumes.
A: Doorlooptijden variëren doorgaans van 4 tot 12 weken. De exacte tijdlijn is sterk afhankelijk van de geometrische complexiteit, de gekozen staalhardheid en de specifieke SPI-matrijsklasse die voor uw project vereist is.
A: Bij standaard gerenommeerde overeenkomsten bent u volledig eigenaar van de tool zodra deze volledig is betaald. De leverancier onderhoudt en bewaart deze eenvoudig voor productieruns. U moet deze eigendomsvoorwaarden altijd strikt verifiëren in uw contract.
A: Het hangt af van de specifieke gevraagde wijziging. Om plastic uit het onderdeel te verwijderen, moet staal aan de mal worden toegevoegd, wat moeilijk is. Het toevoegen van plastic betekent het verwijderen van vormstaal, wat over het algemeen haalbaar is, maar met bewerkingskosten en productiestilstand gepaard gaat.


