


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site


Les équipes d’approvisionnement et d’ingénierie sont souvent confrontées à un dilemme difficile en matière de fabrication. L’outillage de précision personnalisé nécessite d’importantes dépenses d’investissement initiales. Cela nécessite également des délais de livraison beaucoup plus longs que les moules standards disponibles dans le commerce. Vous devez clairement comprendre la frontière entre le moulage commercial standard et le véritable moulage de précision. La fabrication de véritable précision impose des tolérances strictes plus strictes que ±0,002 pouces ou ±0,05 mm. Franchir cette frontière technique nécessite de sérieux engagements financiers et opérationnels. Les moules standards ne peuvent tout simplement pas répondre aux exigences techniques extrêmes. Vous apprendrez à justifier cette décision commerciale stratégique en utilisant l’économie unitaire pure. Nous explorerons les facteurs de conformité réglementaire stricts et les exigences de cohérence des volumes élevés. Enfin, vous découvrirez comment évaluer minutieusement les capacités de fabrication avant de couper de l'acier. Demander cet outillage spécialisé est un choix stratégique complexe. Nous vous guiderons pour faire le bon choix pour votre gamme de produits.
Il faut savoir quand les outils standards suffisent. Ils fonctionnent exceptionnellement bien pour les phases de prototypage rapide. Ils conviennent parfaitement aux biens de consommation basse fidélité. Les petites séries de production en dépendent souvent pour économiser le capital initial. La transparence dans la fabrication renforce la confiance entre les acheteurs et les fournisseurs. Vous économisez de l'argent dans un premier temps en choisissant des outils en aluminium de qualité inférieure. Nous recommandons souvent des outils standard pour les tests de marché.
Cependant, les projets exigeants poussent les moules des classes inférieures au-delà de leur point de rupture. Les coûts cachés détruisent rapidement le budget de votre projet. L’utilisation d’un outillage inadéquat entraîne des taux de rebut extrêmement élevés. Vous serez confronté à des rejets de pièces fréquents lors du contrôle qualité. Les pièces souffrent de clignotements importants et de déformations imprévisibles. Ils subissent un retrait incohérent selon les différents lots. Vous êtes alors confronté à un usinage secondaire coûteux. Votre équipe doit corriger manuellement les dimensions pour récupérer les pièces. Ce travail manuel détruit vos marges bénéficiaires.
De plus, l’usure prématurée des outils entraîne des arrêts de production inattendus. Vous perdez de l’argent à chaque minute où les presses à injection s’arrêtent. Lorsque vous traitez des matériaux abrasifs avec des outils en aluminium souple, les portails s'usent rapidement. Les lignes de séparation se dégradent en quelques milliers de cycles. Vous réalisez vite qu’un outillage moins cher crée une fausse économie. La véritable production de masse nécessite des solutions durables en acier trempé. Comprendre ce point de rupture vous aide à justifier un investissement initial plus important.
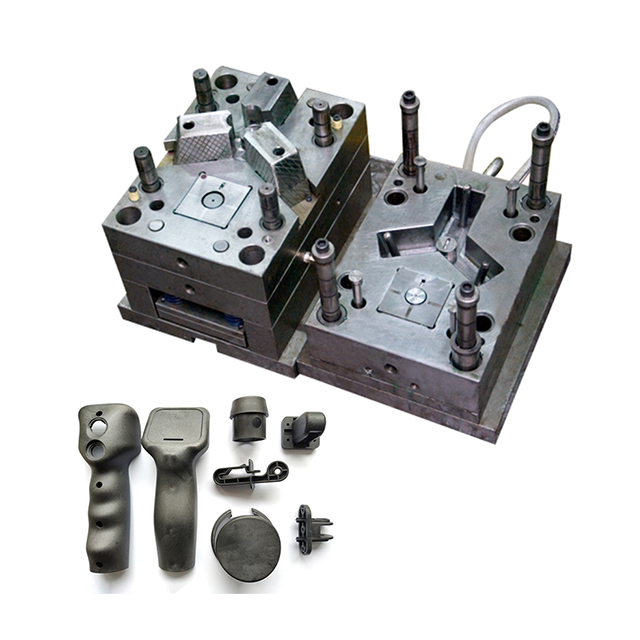
Certains projets d’ingénierie ne laissent absolument aucune place à l’erreur. Vous avez besoin de solutions de fabrication spécialisées pour garantir le succès. Nous avons identifié quatre scénarios principaux nécessitant des outils personnalisés avancés. Vous devez mettre à niveau votre stratégie d'outillage si votre projet entre dans ces catégories.
Vous devez obtenir un moule d'injection plastique de haute précision pour les pièces exigeant une précision microscopique. Ces composants présentent souvent des parois extrêmement fines. Ils comprennent des contre-dépouilles complexes et des micro-caractéristiques denses. La stabilité dimensionnelle reste ici strictement non négociable. Même un écart microscopique provoque des défaillances d’assemblage en aval. Les moules standards ne peuvent tout simplement pas maintenir ces limites dimensionnelles serrées de manière cohérente.
Les applications de santé exigent le zéro défaut et une pureté absolue. Traitement spécialisé le plastique médical nécessite le strict respect des directives de la FDA. Vous devez suivre rigoureusement les protocoles de la norme ISO 13485. Les environnements de salle blanche dictent la manière dont vous manipulez ces résines sensibles. Les polymères biocompatibles doivent se comporter de manière prévisible sous une pression intense. Ils ne peuvent pas souffrir de contamination étrangère. Ils doivent éviter complètement la faiblesse structurelle. L'outillage standard ne peut pas garantir ce niveau d'hygiène et de précision.
La mise à l’échelle de la production mondiale nécessite une répétabilité opérationnelle absolue. Vous avez besoin d’authentiques moules SPI Classe 101 pour cette tâche. Les outilleurs construisent ces moules robustes pendant plus d'un million de cycles. La cavité 1 et la cavité 32 doivent produire à chaque fois des pièces mathématiquement identiques. Cette cohérence évite les arrêts massifs des chaînes de montage. Lorsque les dimensions varient d’une cavité à l’autre, vous gaspillez des matériaux précieux. Un outillage haut de gamme garantit une pression et un refroidissement uniformes dans toutes les cavités.
Les polymères de qualité technique fonctionnent dans des conditions environnementales extrêmes. Les matériaux comme le PEEK, l'Ultem ou le nylon chargé de verre nécessitent des températures de traitement élevées. Vous devez utiliser des canaux de refroidissement thermique spécialisés. L'outilleur doit usiner des composants en acier trempé. Les outils standard en aluminium échouent immédiatement dans ces conditions abrasives. Les résines extrêmes dégradent les moules mous en quelques jours. Un outillage de précision personnalisé gère le choc thermique sans effort.
Les acheteurs doivent fixer des références techniques dès le début du processus. Vous devez définir clairement ces critères avant de demander un devis. Une documentation technique précise évite les erreurs de communication et les retards. Nous conseillons fortement aux équipes d’ingénierie de créer des fiches d’exigences complètes.
Vous devez évaluer quatre spécifications principales. Ces éléments dictent le succès final de votre outillage. Nous avons décrit ces composants essentiels ci-dessous.
Verrouiller votre exact Les spécifications précises des moules en plastique évitent des reprises coûteuses. Vous évitez de payer pour des modifications inutiles par la suite.
Nuances d'acier à outils par rapport aux types de résine Dureté matricielle
| de la nuance d'acier | (HRC) | Idéale pour |
|---|---|---|
| P20 | 28-32 | Plastiques de base non abrasifs en volume moyen. |
| H13 | 48-52 | Applications à volume élevé et à chaleur modérée. |
| S7 | 54-56 | Mécanismes de déplacement et élévateurs à fort impact. |
| 420 Inox | 50-54 | Résines médicales corrosives nécessitant des environnements de salle blanche. |
Abordons franchement la dure réalité des coûts. Une coutume Le moule en plastique de précision coûte beaucoup plus cher au départ. Il faut également plusieurs semaines supplémentaires pour concevoir et fabriquer. Vous devez regarder au-delà de la facture initiale. Vous devez calculer soigneusement les données économiques de l’unité à long terme. Cet état d'esprit stratégique change la façon dont vous percevez les achats.
Premièrement, l’outillage de précision élimine une main d’œuvre coûteuse en aval. Vous n’avez plus besoin d’opérateurs de déflashage manuels au sol. Les pièces sont éjectées parfaitement formées de la presse. Ils ne nécessitent aucune coupe ou polissage secondaire. Vous économisez des milliers d’heures de travail chaque année. Cette automatisation rationalise l’ensemble de votre chaîne d’approvisionnement.
Ensuite, considérons l’efficacité thermique extrême. Les canaux de refroidissement conformes optimisés réduisent les temps de cycle de quelques secondes précieuses. Économiser seulement cinq secondes par cycle est extrêmement important. Cela réduit considérablement votre coût par pièce lors des tirages à grand volume. Sur plus d'un million de cycles, ces secondes gagnées se traduisent par des semaines de temps machine libéré. Vous augmentez efficacement la capacité de votre usine sans acheter de nouvelles presses.
Enfin, comparez les durées de vie globales des outils. Un moule de classe 101 très durable survit facilement à plusieurs outils de qualité inférieure. Vous économisez un capital important tout au long du cycle de vie du produit. Vous évitez les coûts cachés liés à l’entretien des outils et aux réparations d’urgence. La lourde dépense initiale est facilement amortie grâce à la fiabilité pure. Vous garantissez une opération de fabrication rentable et prévisible.
Choisir un partenaire de fabrication fiable présente des risques importants. Vous avez besoin d’un cadre solide d’atténuation des risques pour protéger votre investissement. Cette liste de contrôle structurée vous aide à distinguer les outilleurs légitimes des ateliers d'injection standard. Tous les fournisseurs ne peuvent pas fournir des tolérances microscopiques.
Chaque fiable Le fournisseur de moules en plastique de précision doit répondre à ces critères d'évaluation stricts :
Ne sautez pas ces étapes de vérification. La visite de leurs installations donne un immense aperçu de leur propreté opérationnelle. Un atelier bien entretenu indique généralement des pratiques de fabrication d’outils supérieures.
L'outillage sur mesure reste un investissement stratégique lourd. Cependant, cela réduit considérablement vos risques globaux de fabrication. Il garantit une qualité de produit supérieure, du premier coup au millionième. Il génère une rentabilité à long terme grâce à une échelle et une cohérence massives.
Vous devez maintenant prendre des mesures stratégiques immédiates. Rassemblez vos fichiers CAO 3D mis à jour dès aujourd'hui. Documentez clairement vos besoins exacts en matériaux. Calculez avec précision votre utilisation annuelle estimée (EAU). Soumettez ces documents organisés au fournisseur de votre choix pour un examen formel de la conception pour la fabrication (DFM).
R : En règle générale, les volumes de production supérieurs à 50 000 à 100 000 unités par an justifient les dépenses en capital. Cependant, les composants très complexes ou de grande valeur justifient facilement ce coût initial pour des volumes bien inférieurs.
R : Les délais de livraison varient généralement de 4 à 12 semaines. Le calendrier exact dépend fortement de la complexité géométrique, de la dureté de l'acier choisie et de la classe de moule SPI spécifique requise par votre projet.
R : Dans les accords standards réputés, vous êtes entièrement propriétaire de l’outil une fois entièrement payé. Le fournisseur le maintient et le stocke simplement pour les cycles de production. Vous devez toujours vérifier ces conditions de propriété strictement dans votre contrat.
R : Cela dépend du changement spécifique demandé. Retirer le plastique de la pièce nécessite d'ajouter de l'acier au moule, ce qui est difficile. L'ajout de plastique signifie retirer l'acier du moule, ce qui est généralement réalisable mais entraîne des coûts d'usinage et des arrêts de production.


