


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-30 Kaynak: Alan


Çoğu plastik parça üretimden sonra basit görünür. Ancak şekilleri, güçleri ve bitişleri birçok kontrollü karara bağlıdır. Plastik enjeksiyon kalıplama tasarım, kalıplama, ısı, basınç, soğutma ve denetimi birleştirir. Bu kılavuzda nasıl çalıştığını, sonuçları nelerin etkilediğini ve ne zaman uyduğunu öğreneceksiniz.
● Plastik enjeksiyon kalıplama, plastik reçineyi eritir ve onu hassas bir metal kalıba enjekte eder. Malzeme daha sonra soğuyarak gerekli şekle soğur.
● Projenin tamamı kalıplamadan önce başlar. Genellikle ürün tasarımı, prototip oluşturma, malzeme seçimi, DFM analizi, kalıp tasarımı ve kalıplamayı içerir.
● Standart bir kalıplama döngüsü, bağlama, enjeksiyon, paketleme, soğutma, kalıp açma ve parça çıkarma işlemlerini içerir.
● Parça kalitesi duvar kalınlığına, taslak açılarına, kapak yerleşimine, kalıbın soğumasına, reçine davranışına ve stabil makine ayarlarına bağlıdır.
● Yaygın malzemeler arasında PP, PE, ABS, PC, POM, PA66, PPS, TPU, TPE ve yüksek performanslı mühendislik plastikleri bulunur.
● Süreç, endüstriyel muhafazalar, koruyucu kapaklar, kulplar, dişliler, braketler, şeffaf parçalar ve karmaşık fonksiyonel bileşenler üretebilir.enjeksiyon kalıplama, doğrulanmış tasarımları hassas kalıplama ve kontrollü üretim yoluyla tekrarlanabilir parçalara dönüştürür. İyi sonuçlar reçine seçimine, kalıp mühendisliğine, kararlı işlemeye, soğutmaya ve incelemeye bağlıdır.
● Takımlama daha yüksek bir başlangıç maliyeti yaratır. Ancak üretim hacmi arttıkça parça başına maliyet genellikle azalır.
● Plastik enjeksiyon kalıplama genellikle tekrarlanabilir parçalar, karmaşık geometri, kararlı tasarımlar ve orta ila yüksek üretim hacimleri için en iyisidir.
Plastik enjeksiyon kalıplama, katı plastik parçaların yapımına yönelik bir üretim prosesidir. Plastik topaklar ısıtılmış bir fıçıya girer, orada yumuşar ve erir. Daha sonra bir makine erimiş malzemeyi kapalı bir metal kalıba iter.
Malzeme iç boşluğu doldurur ve şeklini kopyalar. Soğuduktan sonra kalıp açılır ve bitmiş parçayı serbest bırakır. Bu döngü kontrollü koşullar altında birçok kez tekrarlanabilir.
Süreci üç unsur kontrol ediyor. Reçine gerekli fiziksel ve görsel özellikleri sağlar. Kalıp şekli, boyutları, yüzey dokusunu ve işlevsel detayları oluşturur.
Enjeksiyon kalıplama makinesi sıcaklığı, basıncı, hızı, sıkma kuvvetini ve çevrim süresini kontrol eder. Bu unsurlar arasındaki zayıf koordinasyon kusurlara, dengesiz boyutlara veya üretimin yavaşlamasına neden olabilir.
Süreç hem basit hem de karmaşık ürünleri destekler. Yaygın örnekler arasında makine muhafazaları, kontrol kapakları, ekipman kolları, klipsler, braketler, konektörler, dişliler ve elektrik muhafazaları yer alır.
Ayrıca denetim pencereleri veya kontrol panelleri için yüksek parlaklıkta şeffaf parçalar da üretebilir. Endüstriyel ürün portföyleri genellikle fonksiyonel bileşenleri, koruyucu kapakları, hassas kalıpları, şeffaf parçaları ve kalıplanmış kulpları içerir.
Plastik enjeksiyon kalıplama, bir kalıbın doldurulmasından daha fazlasını içerir. Başarılı bir proje normalde tasarım doğrulama, kalıplama, numune alma, üretim, bitirme ve inceleme aşamalarından geçer.
Süreç parçanın amaçlanan işleviyle başlar. Mühendisler boyutlarını, yüklerini, çalışma sıcaklığını, kimyasal maruziyetini, görünümünü ve montaj ihtiyaçlarını gözden geçirir.
Üretilebilirlik için tasarım veya DFM, kalıp üretiminden önce riskleri tanımlar. İnceleme, duvar kalınlığını, draftı, kaburgaları, çıkıntıları, alttan kesmeleri, ayırma çizgilerini ve kapı konumlarını inceler.
Tutarlı duvarlar genellikle doldurmayı ve soğutmayı iyileştirir. Taslak açıları, bitmiş parçanın kalıptan zarar görmeden ayrılmasına yardımcı olur. Gereksiz alttan kesmeler kalıbın karmaşıklığını ve maliyetini artırabilir.
Prototip, boyutun, uygunluğun, işlevin ve montajın doğrulanmasına yardımcı olur. Ekipler, üretim araçlarına yatırım yapmadan önce 3D baskıyı kullanabilir.
Doğrulamanın ardından kalıp mühendisleri boşluğu, maçayı, yollukları, kapakları, havalandırma deliklerini, soğutma kanallarını ve çıkarma sistemini oluşturur. Kalıp akışı analizi doldurma modellerini, basınç ihtiyaçlarını, kaynak hatlarını, hava tuzaklarını, çöküntü izlerini ve olası bükülmeleri tahmin edebilir.
İncelenen şirket iş akışı, 3D modellemeyi, prototip doğrulamayı, DFM raporlamayı, kalıp akışı analizini ve ayrıntılı kalıp tasarımını içerir.
Üreticiler, CNC frezeleme, EDM, taşlama, delme, tel kesme ve cilalama yoluyla kalıp bileşenleri oluşturur. Daha sonra kalıbı birleştirip test ederler.
Teknisyenler bunu bir enjeksiyonlu kalıplama makinesinin içine yerleştiriyor. Namlu sıcaklığını, kalıp sıcaklığını, enjeksiyon hızını, tutma basıncını, soğutma süresini ve sıkma kuvvetini ayarlarlar.
Makine boyutu parça ve kalıba uygun olmalıdır. Çok az sıkma kuvveti parlamaya neden olabilir. Yetersiz sıcaklık kontrolü eksik doluma veya maddi hasara neden olabilir.
Plastik peletler makineye bir hazne aracılığıyla girer. Dönen bir vida onları ısıtılmış bir varil boyunca hareket ettirir. Isı ve sürtünme peletleri yavaş yavaş tutarlı bir eriyik haline getirir.
Makine kalıbı kapatır ve sıkıştırır. Vida daha sonra ileri doğru hareket ederek erimiş plastiği nozul, yolluk ve kapıdan geçmeye zorlar. Malzeme boşluğun mevcut her bölümünü doldurur.
İnce duvarlar ve uzun akış yolları daha yüksek basınç gerektirebilir. Ancak aşırı basınç strese, parlamaya veya parça hasarına neden olabilir.
Kavite dolduğunda enjeksiyon bitmez. Makine kısa bir süre paketleme basıncı uygulamaya devam eder. Bu adım, plastik küçülmeye başladıkça malzeme ekler.
Soğutma kanalları ısıyı kalıptan uzaklaştırır. Reçine şeklini koruyacak kadar katı hale gelir. Duvar kalınlığı, reçine tipi, kalıp sıcaklığı ve soğutma tasarımı bu aşamayı etkiler.
Soğutma genellikle toplam döngünün büyük bir bölümünü alır. Düzensiz soğutma, eğrilme, çökme izleri veya dengesiz boyutlar oluşturabilir.
Parça güvenli bir çıkarma sıcaklığına ulaştıktan sonra kalıp açılır. İtici pimler, plakalar veya diğer sistemler parçayı çekirdekten iter.
Gerektiğinde işçiler veya otomatik ekipmanlar kapıları ve rayları kaldırır. Kalite ekipleri boyutları, yüzeyleri, rengi ve montaj özelliklerini inceler.
Bazı ürünlerin boyama, kaplama, logo baskısı, lazer markalama, ultrasonik kaynak, montaj veya paketlemeye ihtiyacı vardır. Seri üretim başlamadan önce numune parçaların onaylanması gerekir.
İpucu: Kalıp tasarımından önce tedarikçiye CAD dosyalarını, yıllık hacmi, reçine ihtiyaçlarını, toleransları, son işlem gerekliliklerini ve çalışma koşullarını sağlayın.
Enjeksiyon ünitesi hazneyi, ısıtılmış namluyu, vidayı ve nozulu içerir. Reçineyi hazırlayıp kalıba iter.
Sıkıştırma ünitesi kalıbı açar, kapatır ve tutar. Gücünün enjeksiyon sırasında oluşan basınca direnmesi gerekir. Bir kontrol sistemi sıcaklıkları, hareketi, basıncı, hızı ve döngü zamanlamasını yönetir.
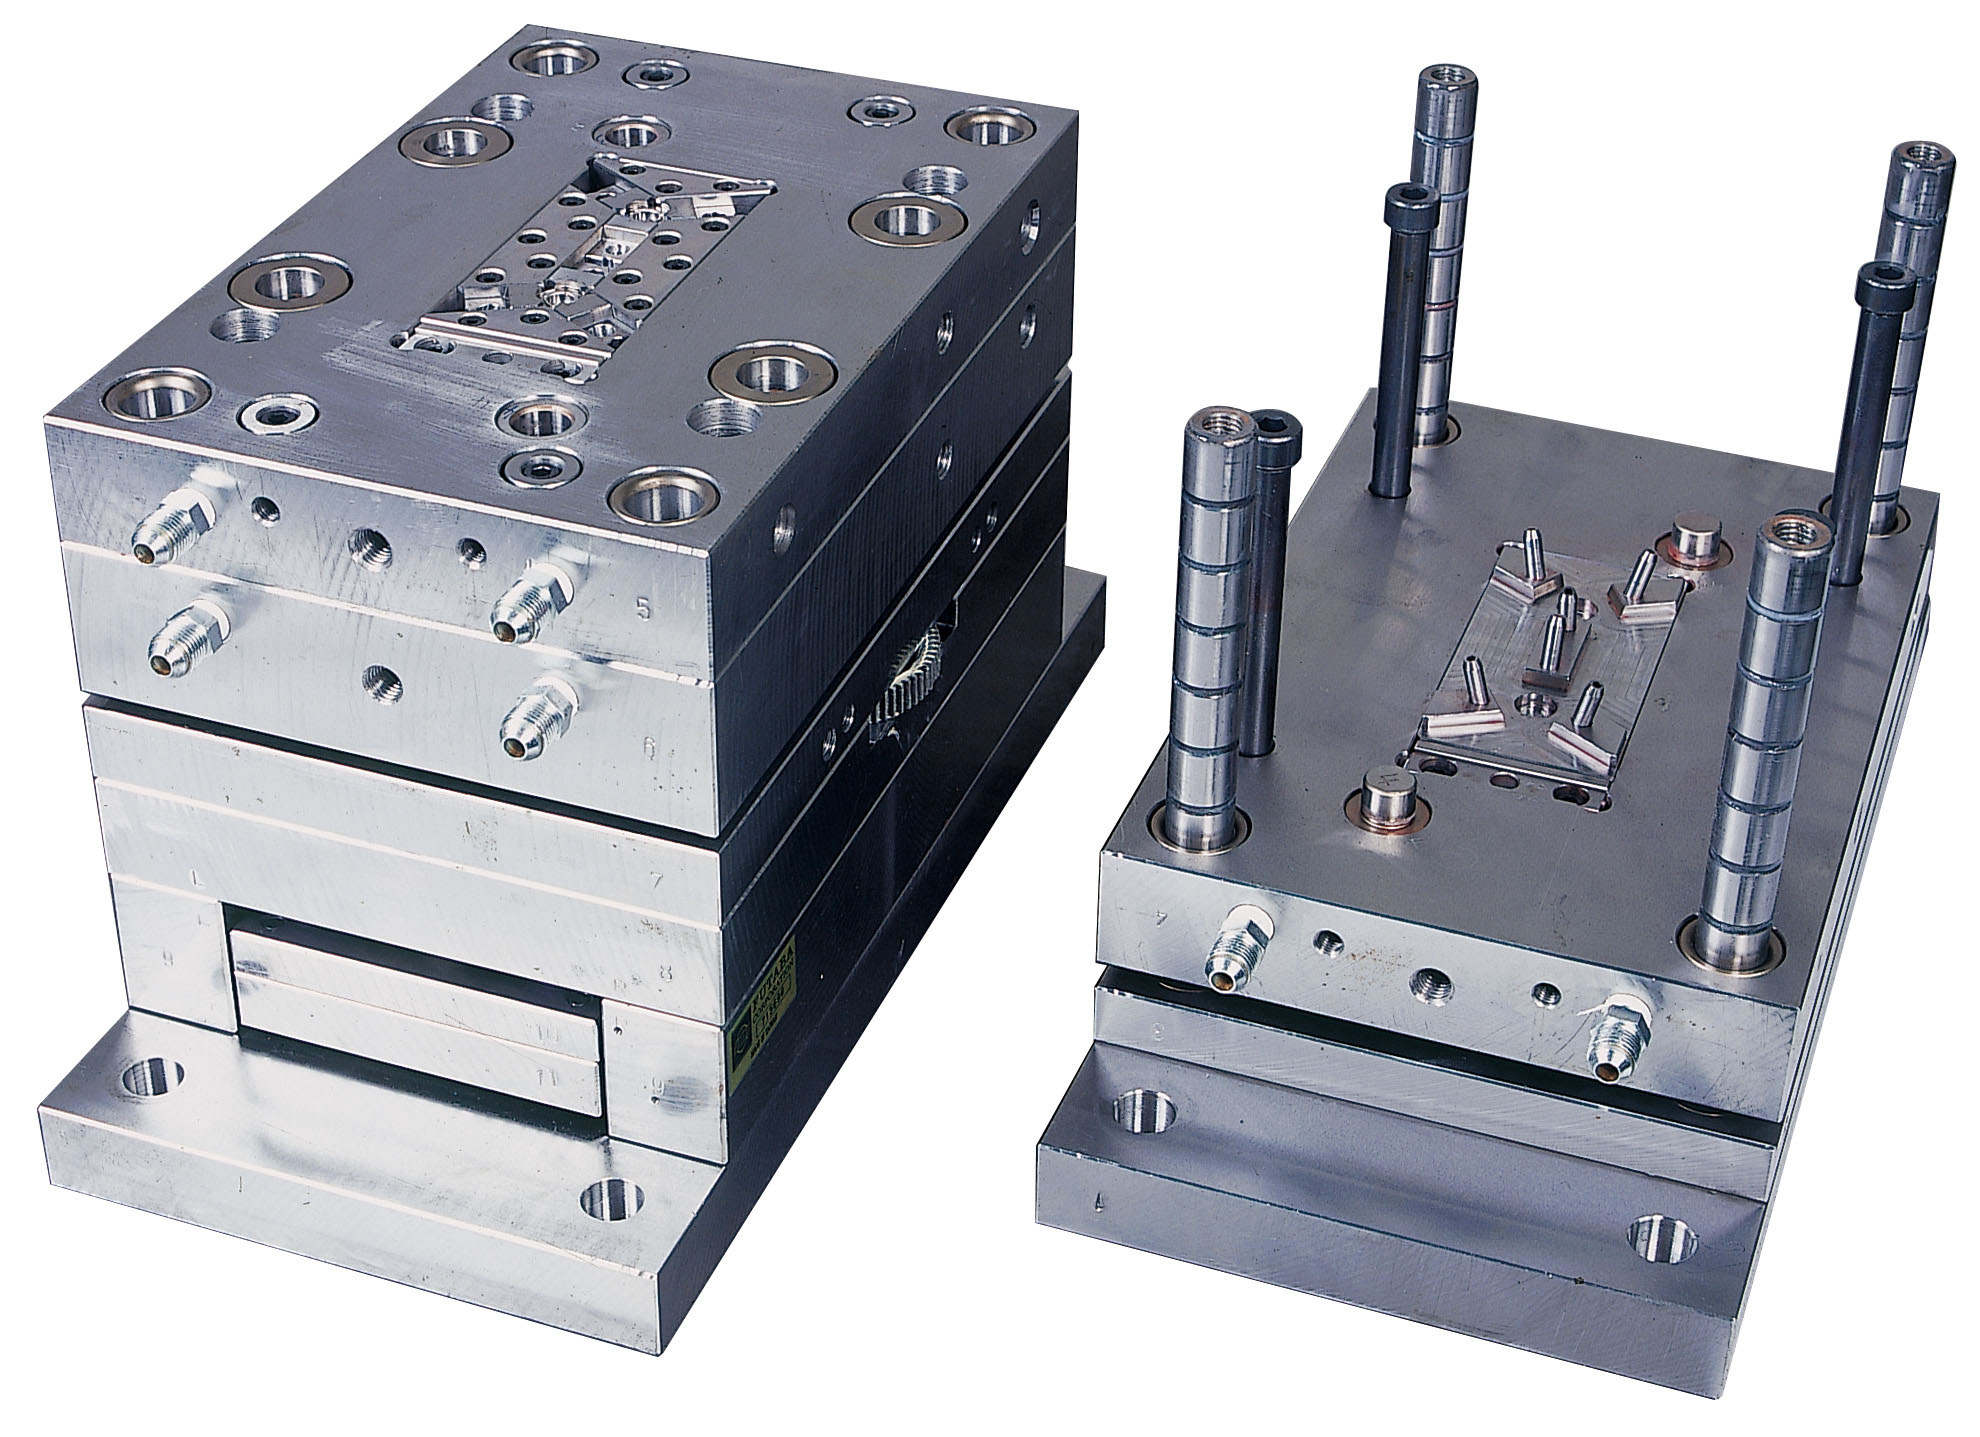
Çekirdek ve boşluk, dış ve iç özellikleri oluşturur. Koşucular reçineyi her boşluğa doğru hareket ettirirken kapılar da girişini kontrol ediyor.
Havalandırma delikleri sıkışan gazların kaçmasına izin verir. Soğutma kanalları katılaşmayı kontrol eder. İtici pimler soğuduktan sonra bitmiş parçayı serbest bırakır.
Kalıp ayrıca kızakları, kaldırıcıları, ara parçaları veya sıcak yolluk bileşenlerini de içerebilir. Bu özellikler alttan kesmeleri, karmaşık geometriyi veya daha verimli üretimi destekler.
Kalıp üretimi hassas işleme ve muayene ekipmanı gerektirir. CNC makineleri, EDM sistemleri, taşlama makineleri ve ölçüm araçları, doğru kalıp bileşenlerinin oluşturulmasına yardımcı olur.
Üretimde ayrıca kurutucular, malzeme karıştırıcıları, sıcaklık kontrol cihazları, robotlar, konveyörler ve test ekipmanları da kullanılabilir. Bu sistemler istikrarlı malzeme hazırlamayı, otomatik taşımayı ve tutarlı denetimi destekler.
Emtia plastikleri genellikle daha düşük malzeme maliyetiyle pratik performans sağlar. Ambalajlara, basit kapaklara, kaplara ve genel amaçlı bileşenlere uygundurlar.
Mühendislik plastikleri daha güçlü mekanik, termal, kimyasal veya boyutsal performans sağlar. Dişliler, yapısal braketler, makine bileşenleri, konektörler veya yüksek sıcaklıktaki parçalar için gerekli olabilirler.
Malzeme |
Yararlı özellikler |
Ortak uygulamalar |
ABS'ler |
Darbe dayanımı ve iyi yüzey kalitesi |
Muhafazalar, kulplar, kapaklar ve muhafazalar |
PP |
Kimyasal direnç ve düşük yoğunluk |
Kapsayıcılar, klipler, kapaklar ve esnek özellikler |
PE veya HDPE |
Dayanıklılık ve kimyasal direnç |
Koruyucu parçalar, ambalajlar ve endüstriyel bileşenler |
bilgisayar |
Güç, dayanıklılık ve şeffaflık |
Şeffaf kapaklar, paneller, lensler ve korumalar |
POM |
Düşük sürtünme ve boyutsal kararlılık |
Dişliler, makaralar, kılavuzlar ve hareketli parçalar |
PA66 |
Güç ve aşınma direnci |
Braketler, konektörler ve yapısal bileşenler |
TPU veya TPE |
Esneklik ve kavrama |
Contalar, yastıklar, tutma yerleri ve yumuşak dokunuşlu alanlar |
PPS veya PEEK |
Yüksek ısıya ve kimyasallara karşı dayanıklılık |
Zorlu endüstriyel ve teknik parçalar |
İncelenen endüstriyel ürün yelpazesi, yaygın reçineleri ve çeşitli mühendislik malzemelerini desteklemektedir. Aynı zamanda sert, esnek, şeffaf, yapısal ve ısıya dayanıklı uygulamalara yönelik seçenekleri de içerir.
Parçanın gerçek çalışma koşullarıyla başlayın. Yükü, darbeyi, sıcaklığı, kimyasalları, nemi, güneş ışığını, alev gereksinimlerini, şeffaflığı ve esnekliği göz önünde bulundurun.
Ayrıca çekme, akış davranışı, yüzey kalitesi, renk ve beklenen hizmet ömrünü de gözden geçirmelisiniz. Katkı maddeleri UV direncini, alev performansını, sertliği, iletkenliği veya görünümü iyileştirebilir.
Malzeme seçimi son kalıp onayından önce yapılmalıdır. Her reçine farklı şekilde akar, büzülür, soğur ve salınır.
Not: Üretimden önce tam reçine kalitesini, katkı maddelerini, renk standardını, test yöntemini ve gerekli uyumluluk belgelerini onaylayın.
Kararlı bir kalıp ve süreç, birçok döngü boyunca aynı geometriyi üretebilir. Bu tekrarlanabilirlik boyutların, montaj uyumunun, görünümün ve performansın korunmasına yardımcı olur.
Aynı zamanda güvenilir üretim planlamasını da destekler. Otomatik parça işleme, hızı ve tutarlılığı daha da artırabilir.
Süreç, çıkıntılar, çıkıntılar, klipsler, iplikler, dokular, logolar ve montaj özellikleri oluşturabilir. Tasarımcılar birçok işlevi tek bir kalıplanmış bileşen içinde birleştirebilir.
Entegre özellikler vidaların, braketlerin veya ayrı kapakların yerini alabilir. Bu yaklaşım montaj işini azaltabilir ve tedarik zincirini basitleştirebilir.
Enjeksiyon kalıpları bir başlangıç yatırımı gerektirir. Kalıp tasarlanmalı, işlenmeli, monte edilmeli, test edilmeli ve ayarlanmalıdır.
Üretim istikrara kavuştuğunda, her döngü bir veya daha fazla bitmiş parça oluşturabilir. Çok boşluklu kalıplar çıktıyı artırabilir ve takımlama maliyetlerini daha fazla birime yayabilir.
Bu nedenle, sipariş hacmi arttıkça parça başına maliyet genellikle düşendaki zayıf koordinasyon kusurlara, dengesiz boyutlara veya üretimin yavaşlamasına neden olabilir.
Üreticiler sert, esnek, şeffaf, güçlendirilmiş veya yüksek sıcaklığa dayanıklı plastikleri seçebilir. Kalıp parlatma ve doku, parlak, berrak, mat veya desenli yüzeyler oluşturabilir.
İkincil hizmetler arasında baskı, boyama, kaplama, kaynak, montaj veya paketleme sayılabilir. Şeffaf kalıplanmış parçalar görsel izlemeyi, ekran kapaklarını ve koruyucu endüstriyel pencereleri destekleyebilir.
Basit geometri genellikle daha basit takımlar gerektirir. Alttan kesmeler, derin kaburgalar, dar toleranslar ve karmaşık ayırma çizgileri, kaydırmalar veya ek kalıp işlemleri gerektirebilir.
Kalın bölümler yavaşça soğuyabilir ve çökme izleri oluşturabilir. Keskin kalınlık değişiklikleri stresi ve bükülmeyi artırabilir. Erken DFM çalışması, işleme başlamadan önce bu sorunların ortadan kaldırılmasına yardımcı olur.
Kalıp malzemesi, boşluk sayısı, soğutma tasarımı, beklenen takım ömrü ve yolluk tipi takım fiyatını etkiler. Kısa bir üretim programı, uzun vadeli bir programla aynı kalıp yapımına ihtiyaç duymayabilir.
Beklenen yaşam boyu hacim bu karara rehberlik etmelidir. Alıcılar ayrıca bakım, yedek parçalar, yedek bileşenler ve gelecekteki tasarım değişikliklerini de dikkate almalıdır.
Parça ağırlığı reçine kullanımını etkiler. Soğutma süresi makine kapasitesini etkiler. Hurda, makine boyutu, işçilik, muayene, son işlem, montaj ve paketleme de maliyeti etkiler.
Ucuz bir birim teklifi önemli işleri kapsam dışı bırakabilir. Tam bir karşılaştırma, işleme, numuneler, muayene, son işlem, paketleme, teslimat ve sürekli kalite desteğini içermelidir.
Yaygın kusurlar arasında parlama, kısa atışlar, eğrilme, batma izleri, kaynak çizgileri, yanık izleri, kabarcıklar ve ejektör hasarı yer alır. Sebepleri tasarım, takım, malzeme veya makine ayarlarını içerebilire
Kalıp akışı analizi, kalıplamadan önce riskleri ortaya çıkarabilir. Numune onayı, boyut denetimi, malzeme doğrulaması, süreç izleme ve kontrollü üretim, tutarlı sonuçların korunmasına yardımcı olur.
İpucu: Özellikle işleme, inceleme, son işlem ve montaj farklı olduğunda, yalnızca birim fiyat yerine toplam proje maliyetini karşılaştırın.
Plastik enjeksiyon kalıplama, tasarım istikrarlı olduğunda ve tekrarlanabilirlik önemli olduğunda iyi çalışır. Ayrıca karmaşık geometri, entegre özellikler, kontrollü yüzeyler veya tutarlı montaj uyumu gerektiren projelere de uygundur.
Üretim hacmi kalıp yatırımını haklı çıkarmalıdır. Aynı parça tekrar tekrar sipariş edileceği zaman süreç daha çekici hale gelir.
3D baskı, üretim kalıbı olmadan parçaları katman katman oluşturur. Genellikle prototipler, tasarım kontrolleri, düşük adetler ve hızlı ürün değişiklikleri için kullanışlıdır.
Enjeksiyon kalıplama daha fazla hazırlık ve kalıp yatırımı gerektirir. Ancak genellikle daha hızlı üretim tekrarı, daha güçlü süreç tutarlılığı ve daha büyük hacimlerde daha düşük birim maliyetler sağlar.
Birçok başarılı proje her iki yöntemi de kullanır. Ekipler önce prototipleri basıyor, ardından tasarım onayından sonra kalıplı üretime geçiyor.
Termoform, plastik bir tabakayı ısıtır ve bir kalıp üzerinde şekillendirir. Genellikle daha büyük, kabuk benzeri parçalar ve daha basit açık şekiller için iyi çalışır.
Enjeksiyon kalıplama kapalı bir boşluk içinde erimiş reçine oluşturur. Çeşitli yüzeylerdeki ayrıntılı özellikleri, daha kalın yapıları, çıkıntıları, kirişleri ve hassas montaj noktalarını destekler.
Doğru seçim şekil, malzeme, hacim, yüzey ihtiyaçları ve hedef maliyete bağlıdır.
Plastik Dongguan Quanhao Plastic Mold Co., Ltd. özel endüstriyel parçaları, kalıpları, son işlemleri ve montajı destekler. Esnek malzeme ve üretim desteği kaliteyi, tutarlılığı ve genel proje değerini artırır.
C: Plastik enjeksiyon kalıplama, soğutulmuş bir metal kalıp içinde erimiş reçineyi şekillendirir.
C: Plastik enjeksiyon kalıplama reçineyi eritir, enjekte eder, soğutur ve dışarı atar.
C: Plastik enjeksiyon kalıplama tekrarlanabilirlik, hız, karmaşık şekiller ve ölçeklenebilir maliyetler sunar.
C: Maliyet, kalıplamaya, reçineye, hacme, karmaşıklığa ve son işlemeye bağlıdır.
C: Genellikle daha büyük hacimlere uygundur; baskı prototiplere uygundur.
C: Düzensiz duvarlar, soğuma, büzülme veya basınç sıklıkla eğrilmeye neden olur.


