


Просмотры: 0 Автор: Редактор сайта Время публикации: 30 июля 2026 г. Происхождение: Сайт


Большинство пластиковых деталей после изготовления выглядят просто. Однако их форма, сила и завершенность зависят от многих контролируемых решений. Литье пластмасс под давлением сочетает в себе проектирование, оснастку, нагрев, давление, охлаждение и контроль. Из этого руководства вы узнаете, как это работает, что влияет на результаты и когда оно подходит.
● При литье пластмасс под давлением пластиковая смола плавится и впрыскивается в прецизионную металлическую форму. Затем материал охлаждается до необходимой формы.
● Весь проект начинается еще до формовки. Он часто включает в себя проектирование продукта, создание прототипов, выбор материалов, анализ DFM, проектирование пресс-форм и оснастку.
● Стандартный цикл формования включает зажим, впрыск, упаковку, охлаждение, открытие формы и выброс детали.
● Качество детали зависит от толщины стенки, углов уклона, расположения литников, охлаждения формы, поведения смолы и стабильных настроек станка.
● Распространенные материалы включают ПП, ПЭ, АБС, ПК, ПОМ, PA66, ППС, ТПУ, ТПЭ и высокоэффективные конструкционные пластики.
● Этот процесс позволяет производить промышленные корпуса, защитные крышки, ручки, шестерни, кронштейны, прозрачные детали и сложные функциональные компоненты.
● Оснастка увеличивает начальные затраты. Однако стоимость детали часто снижается по мере увеличения объема производства.
● Литье пластмасс под давлением обычно лучше всего подходит для повторяющихся деталей, сложной геометрии, стабильной конструкции и средних и высоких объемов производства.
Литье пластмасс под давлением — это производственный процесс изготовления твердых пластиковых деталей. Пластиковые гранулы попадают в нагретую бочку, где размягчаются и плавятся. Затем машина выталкивает расплавленный материал в закрытую металлическую форму.
Материал заполняет внутреннюю полость и копирует ее форму. После остывания форма открывается и высвобождает готовую деталь. Этот цикл может повторяться много раз в контролируемых условиях.
Три элемента управляют процессом. Смола обеспечивает необходимые физические и визуальные свойства. Пресс-форма создает форму, размеры, текстуру поверхности и функциональные детали.
Машина для литья под давлением контролирует температуру, давление, скорость, силу зажима и время цикла. Плохая координация между этими элементами может привести к дефектам, нестабильным размерам или замедлению производства.
Этот процесс поддерживает как простые, так и сложные продукты. Типичными примерами являются корпуса машин, крышки органов управления, ручки оборудования, зажимы, кронштейны, разъемы, шестерни и электрические корпуса.
Он также может производить глянцевые прозрачные детали для смотровых окон или панелей управления. Ассортимент промышленной продукции часто включает функциональные компоненты, защитные крышки, прецизионные формы, прозрачные детали и литые ручки.
Литье пластмасс под давлением предполагает нечто большее, чем просто заполнение формы. Успешный проект обычно проходит через проверку конструкции, оснастку, отбор проб, производство, отделку и проверку.
Процесс начинается с определения предполагаемой функции детали. Инженеры проверяют его размеры, нагрузки, рабочую температуру, химическое воздействие, внешний вид и потребности в сборке.
Проектирование с учетом технологичности (DFM) выявляет риски еще до изготовления пресс-формы. В обзоре рассматриваются толщина стенки, осадка, ребра, выступы, подрезы, линии разъема и расположение литников.
Однородные стенки обычно улучшают наполнение и охлаждение. Углы уклона помогают готовой детали покинуть форму без повреждений. Ненужные подрезы могут увеличить сложность и стоимость пресс-формы.
Прототип помогает проверить размер, соответствие, функциональность и сборку. Команды могут использовать 3D-печать, прежде чем инвестировать в производственное оборудование.
После проверки инженеры по пресс-формам создают полость, стержень, направляющие, ворота, вентиляционные отверстия, каналы охлаждения и систему выброса. Анализ потока пресс-формы может предсказать схемы заполнения, необходимое давление, линии сварных швов, воздушные ловушки, вмятины и возможные деформации.
Рассмотренный рабочий процесс компании включает 3D-моделирование, проверку прототипа, отчетность DFM, анализ потока пресс-форм и детальное проектирование пресс-форм.
Производители создают компоненты пресс-форм посредством фрезерования на станках с ЧПУ, электроэрозионной обработки, шлифования, сверления, резки проволокой и полировки. Затем они собирают и проверяют форму.
Техники устанавливают его внутри термопластавтомата. Они устанавливают температуру ствола, температуру пресс-формы, скорость впрыска, давление выдержки, время охлаждения и силу зажима.
Размер машины должен соответствовать детали и форме. Слишком малое усилие зажима может привести к засветке. Плохой контроль температуры может привести к неполному заполнению или повреждению материала.
Пластиковые гранулы поступают в машину через бункер. Вращающийся винт перемещает их через нагретый ствол. Тепло и трение постепенно превращают гранулы в однородный расплав.
Машина закрывает и зажимает форму. Затем шнек движется вперед, проталкивая расплавленный пластик через сопло, направляющую и заслонку. Материал заполняет все доступные участки полости.
Тонкие стенки и длинные пути потока могут потребовать более высокого давления. Однако чрезмерное давление может вызвать напряжение, вспышку или повреждение детали.
Инъекция не заканчивается, когда полость заполняется. Машина продолжает оказывать давление уплотнения в течение короткого периода времени. На этом этапе добавляется материал, поскольку пластик начинает сжиматься.
Охлаждающие каналы отводят тепло от формы. Смола становится достаточно твердой, чтобы держать форму. На этот этап влияют толщина стенок, тип смолы, температура формы и конструкция охлаждения.
Охлаждение часто занимает большую часть общего цикла. Неравномерное охлаждение может привести к деформации, вмятинам или нестабильным размерам.
Пресс-форма открывается после того, как деталь достигнет безопасной температуры выталкивания. Выталкивающие штифты, пластины или другие системы выталкивают деталь из сердечника.
При необходимости рабочие или автоматизированное оборудование снимают ворота и направляющие. Группы качества проверяют размеры, поверхности, цвет и особенности сборки.
Некоторые продукты требуют покраски, нанесения покрытия, печати логотипа, лазерной маркировки, ультразвуковой сварки, сборки или упаковки. Образцы деталей должны быть одобрены до начала массового производства.
Совет: Перед проектированием формы предоставьте поставщику файлы САПР, годовой объем, потребности в смоле, допуски, требования к отделке и условия работы.
Инжекционный блок включает в себя бункер, обогреваемый ствол, шнек и сопло. Он подготавливает смолу и помещает ее в форму.
Зажимной узел открывается, закрывается и удерживает форму. Его сила должна противостоять давлению, создаваемому во время инъекции. Система управления управляет температурой, движением, давлением, скоростью и временем цикла.
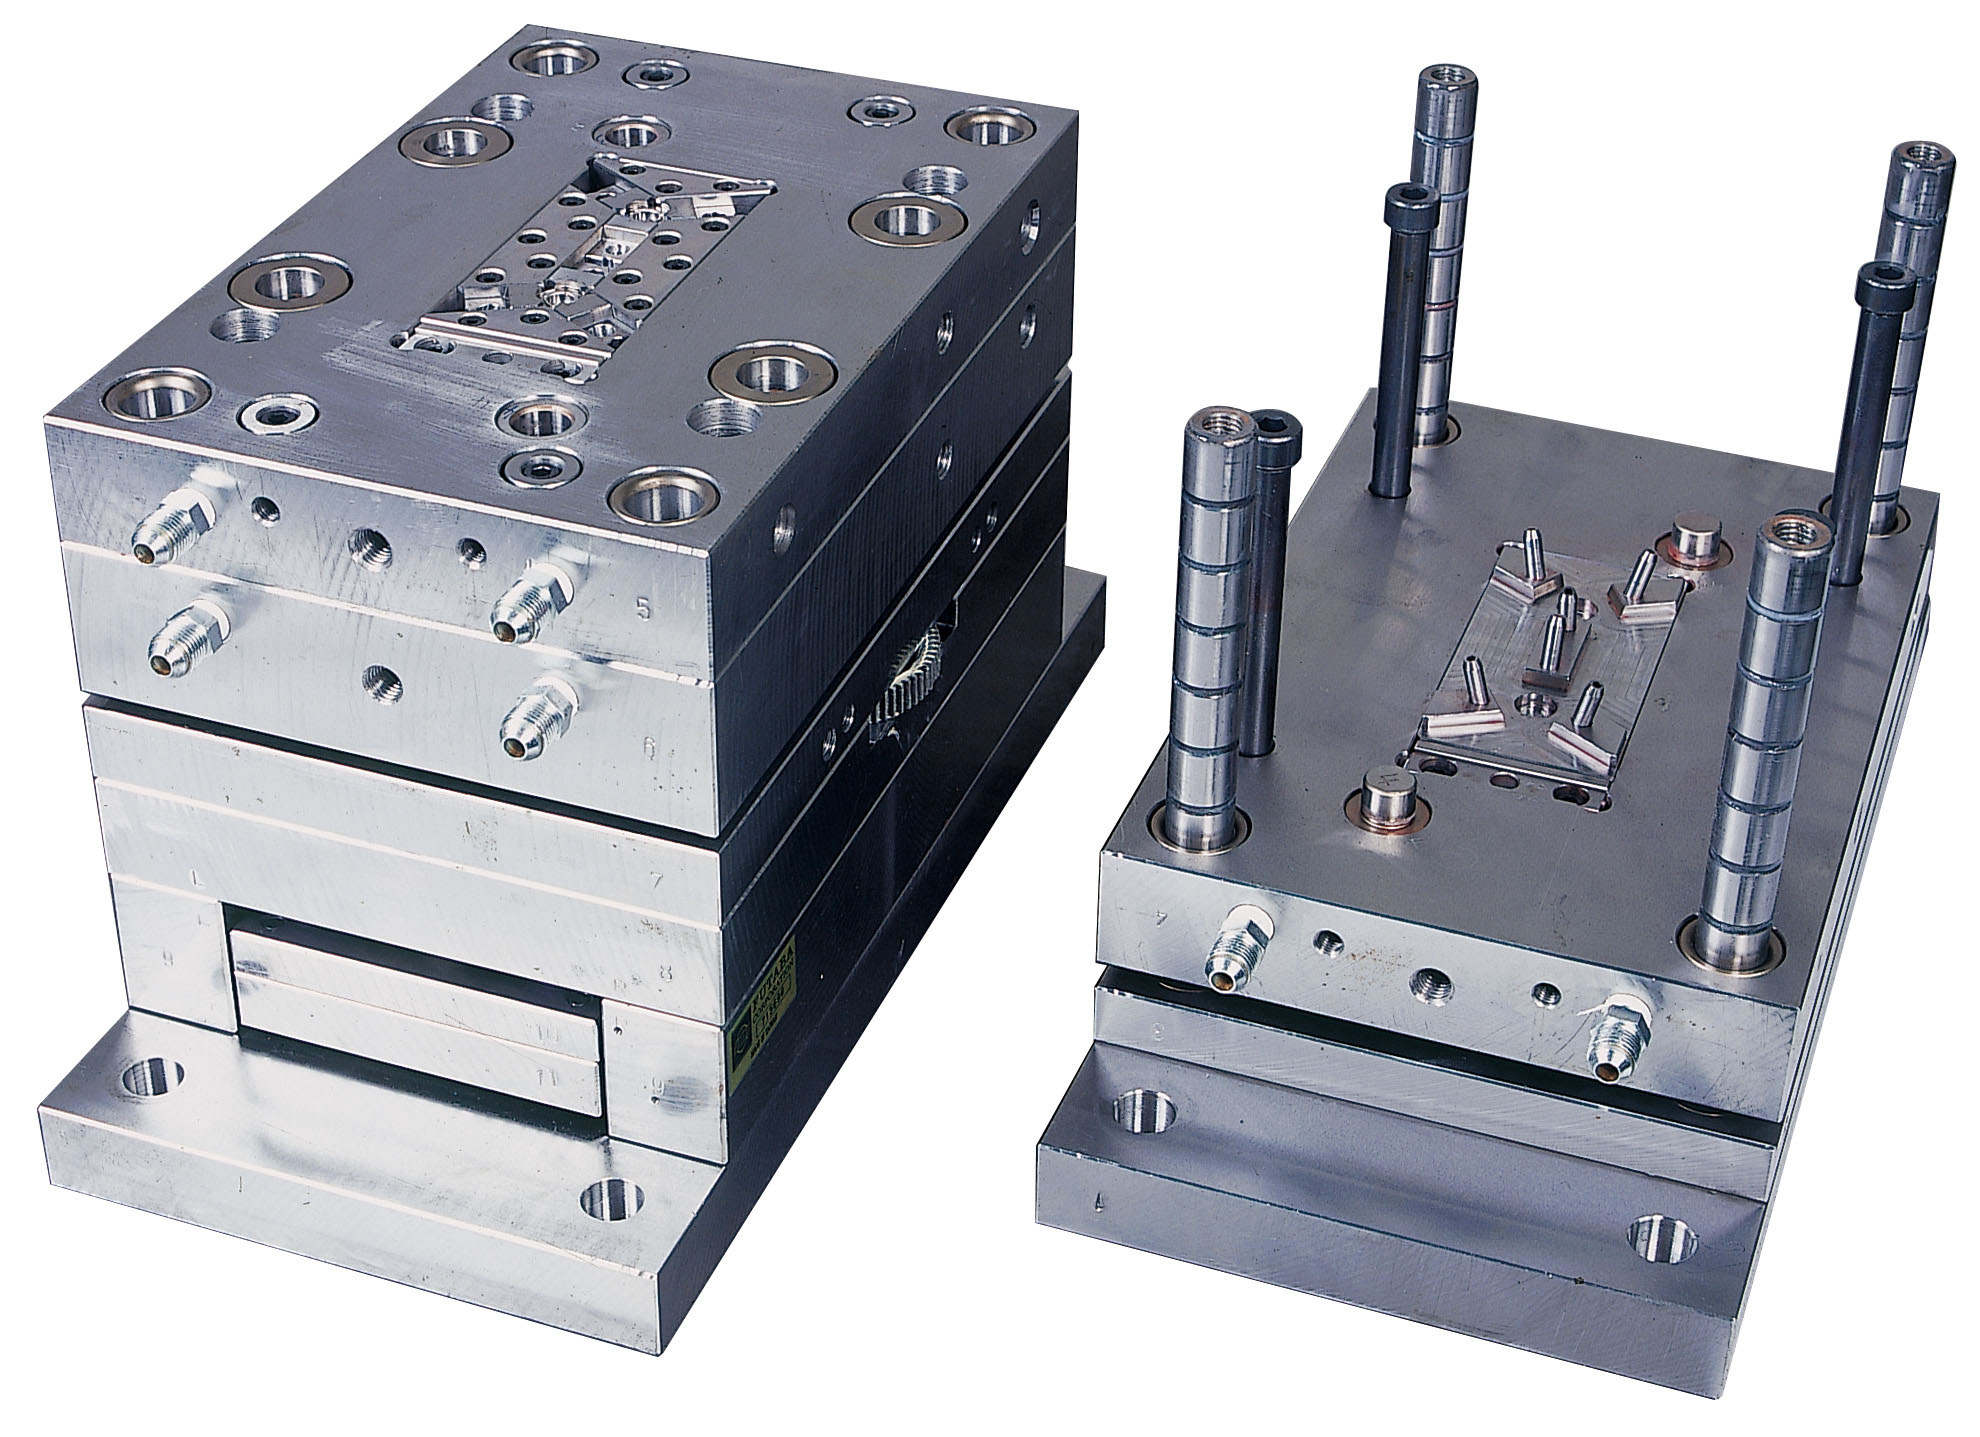
Ядро и полость образуют внешние и внутренние особенности. Бегунки перемещают смолу к каждой полости, а ворота контролируют ее вход.
Вентиляционные отверстия позволяют выходить захваченным газам. Каналы охлаждения контролируют затвердевание. Выталкиватели освобождают готовую деталь после охлаждения.
Пресс-форма также может включать в себя направляющие, подъемники, вставки или компоненты горячеканальных каналов. Эти функции поддерживают подрезы, сложную геометрию или более эффективное производство.
Производство пресс-форм требует прецизионной обработки и контрольного оборудования. Станки с ЧПУ, электроэрозионные системы, шлифовальные станки и измерительные инструменты помогают создавать точные компоненты пресс-форм.
На производстве также могут использоваться сушилки, смесители материалов, регуляторы температуры, роботы, конвейеры и испытательное оборудование. Эти системы обеспечивают стабильную подготовку материала, автоматическую обработку и постоянный контроль.
Товарные пластмассы часто обеспечивают практические характеристики при более низких затратах на материалы. Они подходят для упаковки, простых чехлов, контейнеров и компонентов общего назначения.
Конструкционные пластмассы обеспечивают более высокие механические, термические, химические или размерные характеристики. Они могут потребоваться для шестерен, конструктивных кронштейнов, компонентов машин, разъемов или деталей, работающих при высоких температурах.
Материал |
Полезные свойства |
Общие приложения |
АБС |
Ударопрочность и хорошее качество поверхности |
Корпуса, ручки, крышки и корпуса |
ПП |
Химическая стойкость и низкая плотность |
Контейнеры, зажимы, крышки и гибкие функции |
ПЭ или ПНД |
Прочность и химическая стойкость |
Защитные детали, упаковка и промышленные компоненты |
ПК |
Прочность, долговечность и прозрачность. |
Прозрачные крышки, панели, линзы и защитные приспособления |
ПОМ |
Низкое трение и стабильность размеров |
Шестерни, ролики, направляющие и движущиеся части |
ПА66 |
Прочность и износостойкость |
Кронштейны, соединители и конструктивные элементы |
ТПУ или ТПЭ |
Гибкость и сцепление |
Уплотнения, подушки, ручки и мягкие на ощупь участки |
ППС или ПЭК |
Высокая термо- и химическая стойкость |
Требуемые промышленные и технические детали |
В рассматриваемом ассортименте промышленной продукции используются распространенные смолы и некоторые конструкционные материалы. Он также включает варианты для жестких, гибких, прозрачных, структурных и термостойких применений.
Начните с реальных условий эксплуатации детали. Учитывайте нагрузку, воздействие, температуру, химикаты, влажность, солнечный свет, требования к пламени, прозрачность и гибкость.
Вам также следует оценить усадку, поведение текучести, качество поверхности, цвет и ожидаемый срок службы. Добавки могут улучшить устойчивость к ультрафиолетовому излучению, огнестойкость, жесткость, проводимость или внешний вид.
Выбор материала должен произойти до окончательного утверждения формы. Каждая смола течет, сжимается, охлаждается и выделяется по-разному.
Примечание: Перед производством подтвердите точную марку смолы, добавки, цветовой стандарт, метод испытаний и необходимые документы о соответствии.
Стабильная форма и процесс могут производить одну и ту же геометрию в течение многих циклов. Эта повторяемость помогает поддерживать размеры, посадку сборки, внешний вид и производительность.
Он также поддерживает надежное планирование производства. Автоматизированная обработка деталей может еще больше повысить скорость и согласованность.
В процессе могут формироваться ребра, бобышки, зажимы, резьба, текстуры, логотипы и элементы крепления. Конструкторы могут совмещать несколько функций внутри одной формованной детали.
Интегрированные функции могут заменять винты, кронштейны или отдельные крышки. Такой подход может сократить объем работ по сборке и упростить цепочку поставок.
Пресс-формы требуют первоначальных инвестиций. Пресс-форму необходимо спроектировать, обработать, собрать, протестировать и отрегулировать.
Как только производство стабилизируется, каждый цикл может создавать одну или несколько готовых деталей. Многоместные формы могут увеличить производительность и распределить затраты на оснастку на большее количество единиц.
Поэтому стоимость детали часто падает по мере роста объема заказа.
Производители могут выбирать твердые, гибкие, прозрачные, армированные или высокотемпературные пластики. Полировка и текстура формы позволяют создавать глянцевые, прозрачные, матовые или узорчатые поверхности.
Вторичные услуги могут включать печать, покраску, гальваническое покрытие, сварку, сборку или упаковку. Прозрачные формованные детали могут использоваться для визуального наблюдения, покрытий дисплеев и защитных промышленных окон.
Простая геометрия обычно требует более простого инструмента. Подрезы, глубокие ребра, жесткие допуски и сложные линии разъема могут потребовать салазок или дополнительных действий с пресс-формой.
Толстые секции могут медленно остывать и оставлять следы. Резкие изменения толщины могут увеличить нагрузку и деформацию. Ранняя работа DFM помогает устранить эти проблемы до начала обработки.
Материал пресс-формы, количество полостей, конструкция системы охлаждения, ожидаемый срок службы инструмента и тип рабочего колеса влияют на цену инструмента. Короткая производственная программа может не требовать такой же конструкции пресс-формы, как долгосрочная программа.
Ожидаемый объем за весь срок службы должен определять это решение. Покупателям также следует учитывать техническое обслуживание, замену вкладышей, запасные компоненты и будущие изменения конструкции.
Вес детали влияет на использование смолы. Время охлаждения влияет на производительность машины. На стоимость также влияют лом, размер машины, трудозатраты, проверка, отделка, сборка и упаковка.
Дешевая цена за единицу может исключить важную работу. Полное сравнение должно включать оснастку, образцы, проверку, отделку, упаковку, доставку и постоянную поддержку качества.
К распространенным дефектам относятся вспышка, короткие кадры, деформация, вмятины, линии сварки, следы ожогов, пузыри и повреждения эжектора. Их причины могут быть связаны с конструкцией, инструментами, материалами или настройками машины.
Анализ текучести пресс-формы может выявить риски еще до начала оснастки. Утверждение образцов, проверка размеров, проверка материалов, мониторинг процессов и контролируемое производство помогают поддерживать стабильные результаты.
Совет: Сравнивайте общую стоимость проекта, а не только цену за единицу продукции, особенно если инструменты, проверка, отделка и сборка различаются.
Литье пластмасс под давлением хорошо работает, когда конструкция стабильна и важна повторяемость. Он также подходит для проектов, требующих сложной геометрии, интегрированных элементов, контролируемых поверхностей или однородной сборки.
Объем производства должен оправдывать инвестиции в пресс-формы. Процесс становится более привлекательным, если одна и та же деталь будет заказываться неоднократно.
3D-печать создает детали слой за слоем без производственной формы. Это часто полезно для прототипов, проверки конструкции, небольших партий и быстрой замены продукта.
Литье под давлением требует дополнительной подготовки и инвестиций в оснастку. Однако это обычно обеспечивает более быстрое повторное производство, более высокую согласованность процесса и более низкие удельные затраты при больших объемах.
Многие успешные проекты используют оба метода. Команды сначала печатают прототипы, а затем после утверждения дизайна переходят к формованному производству.
Термоформование нагревает пластиковый лист и формирует его в форме. Это часто хорошо работает для более крупных деталей, похожих на ракушки, и более простых открытых форм.
Литье под давлением образует расплавленную смолу внутри закрытой полости. Он поддерживает детализированные элементы на нескольких поверхностях, более толстые конструкции, выступы, ребра и точные точки сборки.
Правильный выбор зависит от формы, материала, объема, потребностей в поверхности и целевой стоимости.
Литье пластмасс под давлением превращает проверенные конструкции в повторяемые детали благодаря точной оснастке и контролируемому производству. Хорошие результаты зависят от выбора смолы, технологии изготовления пресс-форм, стабильной обработки, охлаждения и проверки. Компания Dongguan Quanhao Plastic Mold Co., Ltd. занимается поддержкой промышленных деталей, форм, отделки и сборки на заказ. Гибкая материальная и производственная поддержка повышает качество, согласованность и общую ценность проекта.
A: Литье пластмасс под давлением формирует расплавленную смолу внутри охлажденной металлической формы.
Ответ: Литье пластика плавится, впрыскивается, охлаждается и выбрасывает смолу.
Ответ: Литье пластмасс под давлением обеспечивает повторяемость, скорость, сложные формы и масштабируемые затраты.
О: Стоимость зависит от инструментов, смолы, объема, сложности и отделки.
О: Обычно подходит для больших объемов; печать прототипов костюмов.
О: Неровные стены, охлаждение, усадка или давление часто вызывают деформацию.


