


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.07.2026 Herkunft: Website


Die meisten Kunststoffteile sehen nach der Herstellung einfach aus. Doch ihre Form, Stärke und Verarbeitung hängen von vielen kontrollierten Entscheidungen ab. Beim Kunststoffspritzguss werden Design, Werkzeuge, Wärme, Druck, Kühlung und Inspektion kombiniert. In diesem Leitfaden erfahren Sie, wie es funktioniert, was sich auf die Ergebnisse auswirkt und wann es passt.
● Beim Kunststoffspritzguss wird Kunststoffharz geschmolzen und in eine Präzisionsmetallform eingespritzt. Anschließend kühlt das Material in die gewünschte Form ab.
● Das gesamte Projekt beginnt vor dem Formen. Dazu gehören häufig Produktdesign, Prototyping, Materialauswahl, DFM-Analyse, Formenbau und Werkzeugbau.
● Ein Standard-Formzyklus umfasst Spannen, Einspritzen, Verpacken, Abkühlen, Öffnen der Form und Auswerfen des Teils.
● Die Teilequalität hängt von der Wandstärke, den Entformungsschrägen, der Anschnittplatzierung, der Formkühlung, dem Harzverhalten und den stabilen Maschineneinstellungen ab.
● Gängige Materialien sind PP, PE, ABS, PC, POM, PA66, PPS, TPU, TPE und technische Hochleistungskunststoffe.
● Mit dem Verfahren können Industriegehäuse, Schutzabdeckungen, Griffe, Zahnräder, Halterungen, transparente Teile und komplexe Funktionskomponenten hergestellt werden.
● Die Werkzeugausstattung verursacht höhere Anfangskosten. Allerdings sinken die Kosten pro Teil oft mit zunehmendem Produktionsvolumen.
● Kunststoffspritzguss eignet sich in der Regel am besten für wiederholbare Teile, komplexe Geometrien, stabile Designs und mittlere bis hohe Produktionsmengen.
Kunststoffspritzguss ist ein Herstellungsverfahren zur Herstellung massiver Kunststoffteile. Kunststoffpellets gelangen in ein beheiztes Fass, wo sie weich werden und schmelzen. Anschließend drückt eine Maschine das geschmolzene Material in eine geschlossene Metallform.
Das Material füllt den inneren Hohlraum und kopiert dessen Form. Nach dem Abkühlen öffnet sich die Form und gibt das fertige Teil frei. Dieser Zyklus kann sich unter kontrollierten Bedingungen viele Male wiederholen.
Drei Elemente steuern den Prozess. Das Harz sorgt für die erforderlichen physikalischen und optischen Eigenschaften. Die Form erzeugt Form, Abmessungen, Oberflächenstruktur und funktionale Details.
Die Spritzgießmaschine steuert Temperatur, Druck, Geschwindigkeit, Schließkraft und Zykluszeit. Eine schlechte Koordination zwischen diesen Elementen kann zu Defekten, instabilen Abmessungen oder einer langsamen Produktion führen.
Der Prozess unterstützt sowohl einfache als auch komplexe Produkte. Gängige Beispiele sind Maschinengehäuse, Steuerabdeckungen, Gerätegriffe, Clips, Halterungen, Steckverbinder, Zahnräder und Elektrogehäuse.
Es können auch hochglänzende transparente Teile für Inspektionsfenster oder Bedienfelder hergestellt werden. Industrieproduktportfolios umfassen häufig Funktionskomponenten, Schutzhüllen, Präzisionsformen, Klarsichtteile und geformte Griffe.
Beim Kunststoffspritzgießen geht es um mehr als nur das Füllen einer Form. Ein erfolgreiches Projekt durchläuft normalerweise die Designvalidierung, den Werkzeugbau, die Bemusterung, die Produktion, die Endbearbeitung und die Inspektion.
Der Prozess beginnt mit der beabsichtigten Funktion des Teils. Ingenieure überprüfen Abmessungen, Belastungen, Arbeitstemperatur, chemische Belastung, Aussehen und Montageanforderungen.
Design for Manufacturability (DFM) identifiziert Risiken vor der Formenherstellung. Bei der Überprüfung werden Wandstärke, Formschräge, Rippen, Vorsprünge, Hinterschneidungen, Trennlinien und Angusspositionen untersucht.
Konsistente Wände verbessern in der Regel die Füllung und Kühlung. Formschrägen tragen dazu bei, dass das fertige Teil die Form ohne Beschädigung verlässt. Unnötige Hinterschneidungen können die Komplexität und Kosten der Form erhöhen.
Ein Prototyp hilft dabei, Größe, Passform, Funktion und Montage zu überprüfen. Teams können den 3D-Druck nutzen, bevor sie in Produktionswerkzeuge investieren.
Nach der Validierung erstellen die Formingenieure den Hohlraum, den Kern, die Angusskanäle, Anschnitte, Entlüftungsöffnungen, Kühlkanäle und das Auswurfsystem. Die Formflussanalyse kann Füllmuster, Druckanforderungen, Bindenähte, Lufteinschlüsse, Einfallstellen und mögliche Verformungen vorhersagen.
Der überprüfte Unternehmensworkflow umfasst 3D-Modellierung, Prototypenüberprüfung, DFM-Berichterstellung, Mold-Flow-Analyse und detailliertes Formendesign.
Hersteller stellen Formkomponenten durch CNC-Fräsen, Erodieren, Schleifen, Bohren, Drahtschneiden und Polieren her. Anschließend bauen sie die Form zusammen und testen sie.
Techniker bauen es in eine Spritzgießmaschine ein. Sie stellen Zylindertemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck, Abkühlzeit und Schließkraft ein.
Die Maschinengröße muss zum Teil und zur Form passen. Eine zu geringe Klemmkraft kann zu Graten führen. Eine schlechte Temperaturkontrolle kann zu unvollständiger Befüllung oder Materialschäden führen.
Kunststoffpellets gelangen über einen Trichter in die Maschine. Eine rotierende Schnecke bewegt sie durch ein beheiztes Fass. Hitze und Reibung verwandeln die Pellets nach und nach in eine gleichmäßige Schmelze.
Die Maschine schließt und spannt die Form. Anschließend bewegt sich die Schnecke vorwärts und drückt den geschmolzenen Kunststoff durch die Düse, den Angusskanal und den Anschnitt. Das Material füllt jeden verfügbaren Abschnitt der Kavität.
Dünne Wände und lange Fließwege erfordern möglicherweise einen höheren Druck. Übermäßiger Druck kann jedoch zu Spannungen, Graten oder Teileschäden führen.
Die Injektion endet nicht, wenn die Kavität voll ist. Die Maschine übt für kurze Zeit weiterhin Packdruck aus. Bei diesem Schritt wird Material hinzugefügt, wenn der Kunststoff zu schrumpfen beginnt.
Kühlkanäle führen die Wärme aus der Form ab. Das Harz wird so fest, dass es seine Form behält. Wandstärke, Harztyp, Formtemperatur und Kühldesign beeinflussen alle diese Phase.
Die Kühlung nimmt oft einen großen Teil des Gesamtzyklus ein. Eine ungleichmäßige Kühlung kann zu Verformungen, Einfallstellen oder instabilen Abmessungen führen.
Die Form öffnet sich, nachdem das Teil eine sichere Auswurftemperatur erreicht hat. Auswerferstifte, Platten oder andere Systeme drücken das Teil aus dem Kern.
Bei Bedarf entfernen Arbeiter oder automatisierte Geräte Tore und Läufer. Qualitätsteams prüfen Abmessungen, Oberflächen, Farben und Montagemerkmale.
Einige Produkte müssen lackiert, plattiert, mit Logos bedruckt, mit Laser markiert, mit Ultraschall geschweißt, zusammengebaut oder verpackt werden. Musterteile sollten vor Beginn der Massenproduktion freigegeben werden.
Tipp: Stellen Sie dem Lieferanten vor der Formkonstruktion CAD-Dateien, Jahresvolumen, Harzbedarf, Toleranzen, Oberflächenanforderungen und Arbeitsbedingungen zur Verfügung.
Die Einspritzeinheit umfasst den Trichter, den beheizten Zylinder, die Schnecke und die Düse. Es bereitet das Harz vor und drückt es in die Form.
Die Schließeinheit öffnet, schließt und hält die Form. Seine Kraft muss dem beim Einspritzen entstehenden Druck standhalten. Ein Steuersystem verwaltet Temperaturen, Bewegung, Druck, Geschwindigkeit und Zykluszeit.
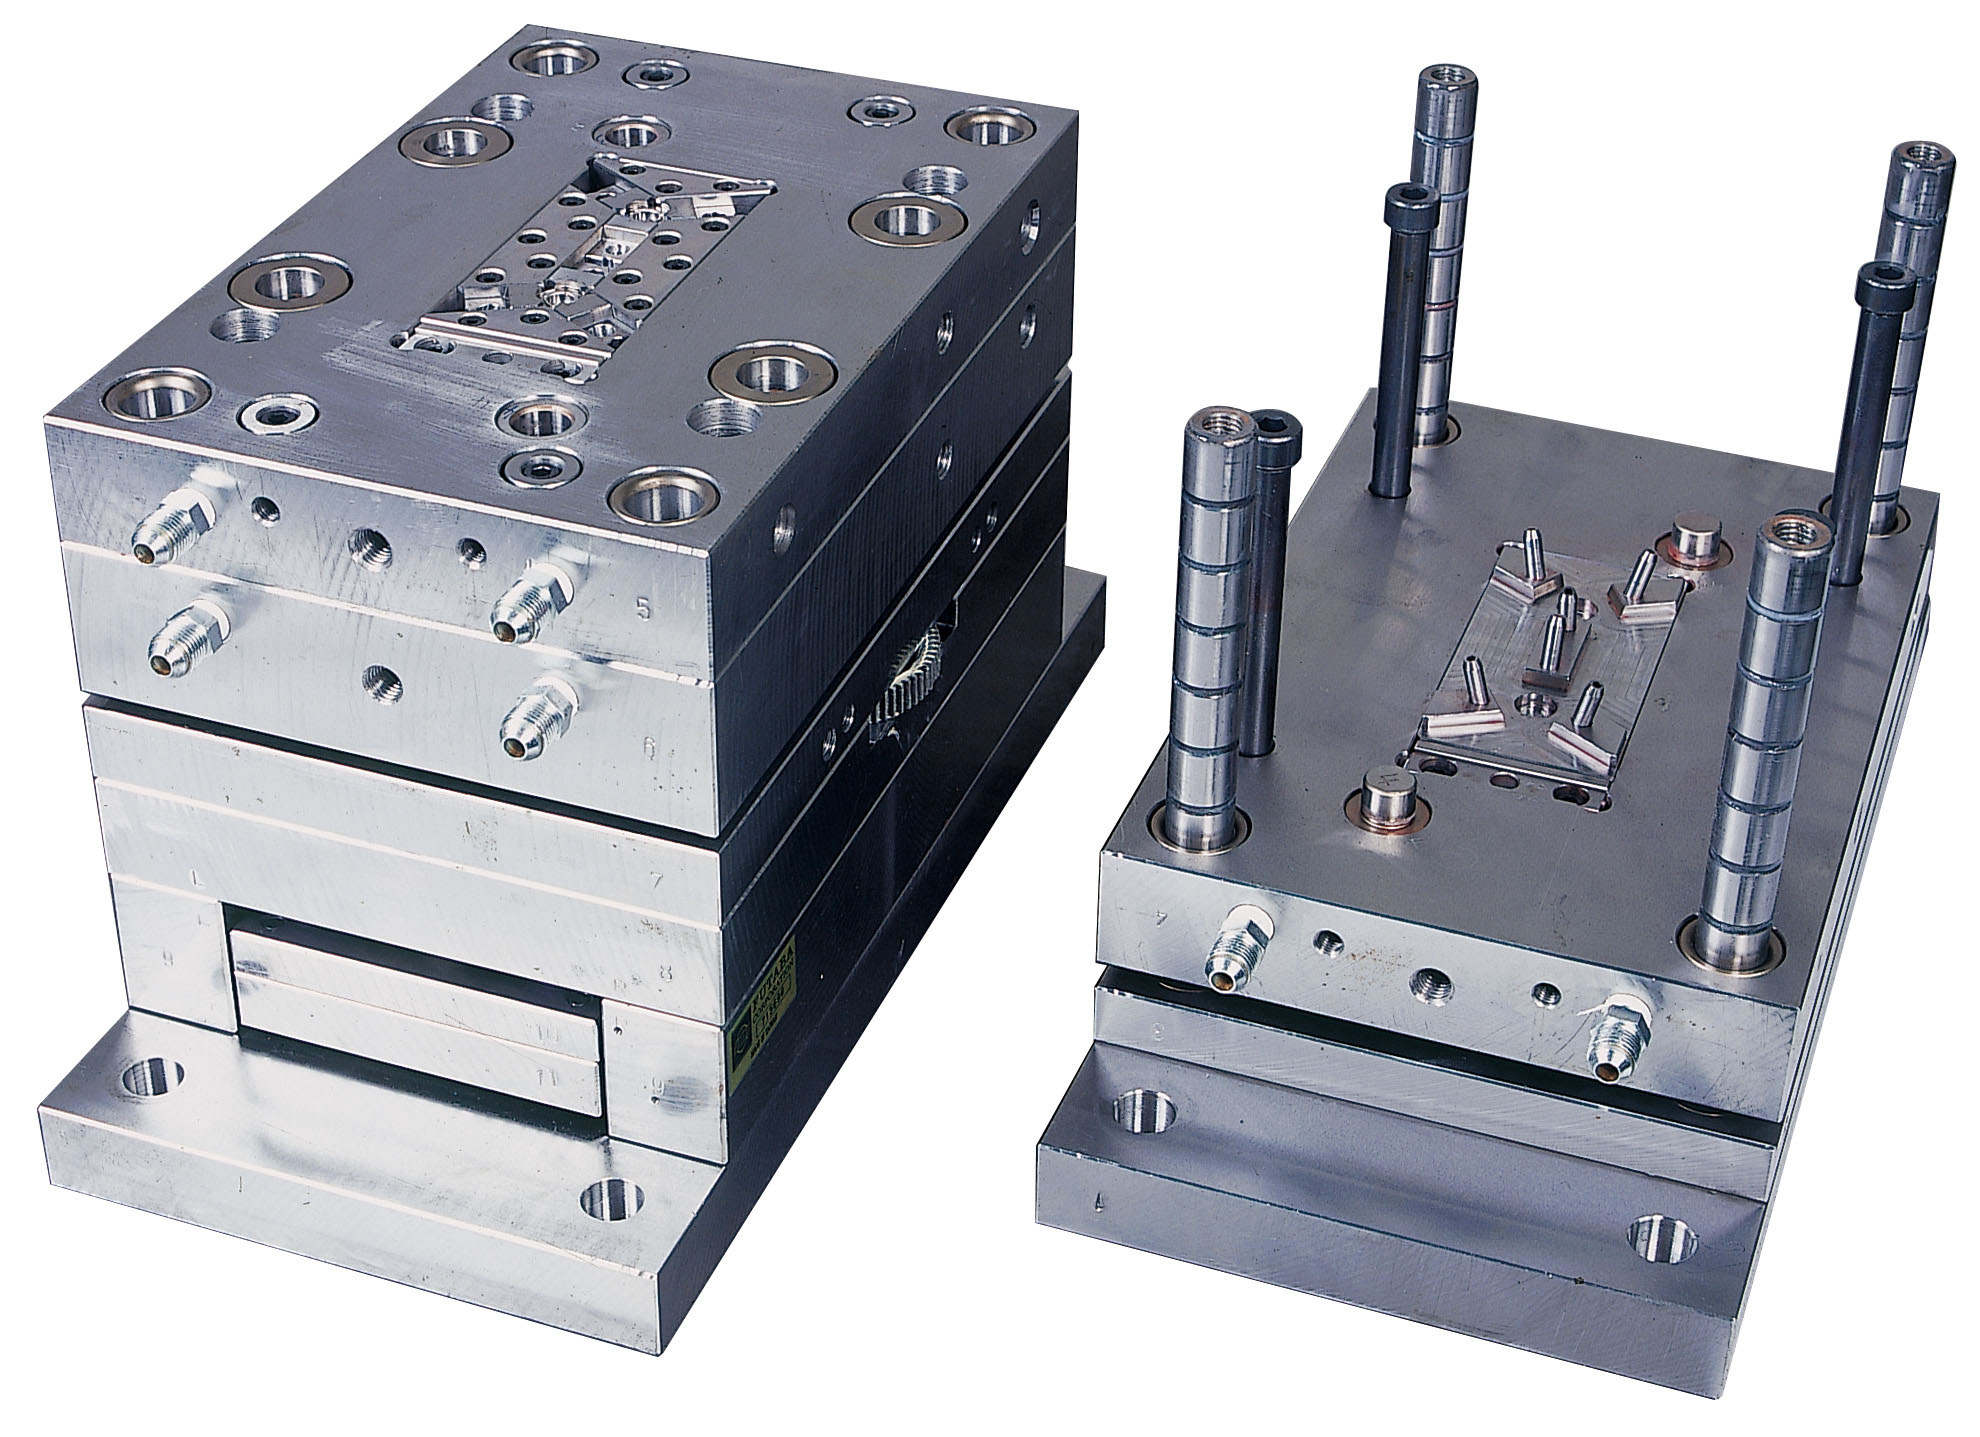
Kern und Hohlraum bilden die äußeren und inneren Merkmale. Läufer transportieren das Harz zu jedem Hohlraum, während Tore den Eingang kontrollieren.
Entlüftungsöffnungen ermöglichen das Entweichen eingeschlossener Gase. Kühlkanäle steuern die Erstarrung. Auswerferstifte geben das fertige Teil nach dem Abkühlen frei.
Die Form kann auch Schieber, Heber, Einsätze oder Heißkanalkomponenten umfassen. Diese Funktionen unterstützen Hinterschnitte, komplexe Geometrien oder eine effizientere Produktion.
Die Formenherstellung erfordert Präzisionsbearbeitungs- und Inspektionsgeräte. CNC-Maschinen, Erodiersysteme, Schleifmaschinen und Messwerkzeuge helfen bei der Herstellung präziser Formkomponenten.
In der Produktion können auch Trockner, Materialmischer, Temperaturregler, Roboter, Förderbänder und Prüfgeräte zum Einsatz kommen. Diese Systeme unterstützen eine stabile Materialvorbereitung, automatisierte Handhabung und konsistente Inspektion.
Standardkunststoffe bieten häufig praktische Leistung bei geringeren Materialkosten. Sie eignen sich für Verpackungen, einfache Abdeckungen, Behälter und Allzweckkomponenten.
Technische Kunststoffe bieten eine stärkere mechanische, thermische, chemische oder dimensionale Leistung. Sie können für Zahnräder, Strukturhalterungen, Maschinenkomponenten, Steckverbinder oder Hochtemperaturteile erforderlich sein.
Material |
Nützliche Eigenschaften |
Häufige Anwendungen |
ABS |
Schlagfestigkeit und gute Oberflächenqualität |
Gehäuse, Griffe, Abdeckungen und Gehäuse |
PP |
Chemische Beständigkeit und geringe Dichte |
Behälter, Clips, Abdeckungen und flexible Funktionen |
PE oder HDPE |
Zähigkeit und chemische Beständigkeit |
Schutzteile, Verpackungen und Industriekomponenten |
PC |
Stärke, Haltbarkeit und Transparenz |
Klare Abdeckungen, Panels, Linsen und Schutzvorrichtungen |
POM |
Geringe Reibung und Dimensionsstabilität |
Zahnräder, Rollen, Führungen und bewegliche Teile |
PA66 |
Festigkeit und Verschleißfestigkeit |
Halterungen, Anschlüsse und Strukturkomponenten |
TPU oder TPE |
Flexibilität und Griffigkeit |
Dichtungen, Polster, Griffe und Soft-Touch-Bereiche |
PPS oder PEEK |
Hohe Hitze- und Chemikalienbeständigkeit |
Anspruchsvolle industrielle und technische Teile |
Die überprüfte Industrieproduktpalette unterstützt gängige Harze und verschiedene technische Materialien. Es umfasst auch Optionen für starre, flexible, transparente, strukturelle und hitzebeständige Anwendungen.
Beginnen Sie mit den realen Betriebsbedingungen des Teils. Berücksichtigen Sie Belastung, Stöße, Temperatur, Chemikalien, Feuchtigkeit, Sonnenlicht, Flammenanforderungen, Transparenz und Flexibilität.
Sie sollten außerdem Schrumpfung, Fließverhalten, Oberflächenqualität, Farbe und erwartete Lebensdauer überprüfen. Additive können die UV-Beständigkeit, das Flammverhalten, die Steifigkeit, die Leitfähigkeit oder das Aussehen verbessern.
Die Materialauswahl muss vor der endgültigen Formfreigabe erfolgen. Jedes Harz fließt, schrumpft, kühlt ab und löst sich unterschiedlich.
Hinweis: Bestätigen Sie vor der Produktion die genaue Harzqualität, die Zusatzstoffe, den Farbstandard, die Testmethode und die erforderlichen Konformitätsdokumente.
Eine stabile Form und ein stabiler Prozess können über viele Zyklen hinweg die gleiche Geometrie erzeugen. Diese Wiederholbarkeit trägt dazu bei, Abmessungen, Montagepassung, Aussehen und Leistung beizubehalten.
Darüber hinaus unterstützt es eine zuverlässige Produktionsplanung. Die automatisierte Teilehandhabung kann die Geschwindigkeit und Konsistenz weiter verbessern.
Der Prozess kann Rippen, Vorsprünge, Clips, Gewinde, Texturen, Logos und Montagemerkmale bilden. Designer können mehrere Funktionen in einem Formteil vereinen.
Integrierte Funktionen können Schrauben, Halterungen oder separate Abdeckungen ersetzen. Dieser Ansatz kann den Montageaufwand reduzieren und die Lieferkette vereinfachen.
Spritzgussformen erfordern eine Anfangsinvestition. Die Form muss entworfen, bearbeitet, montiert, getestet und eingestellt werden.
Sobald sich die Produktion stabilisiert hat, können in jedem Zyklus ein oder mehrere fertige Teile entstehen. Formen mit mehreren Kavitäten können die Produktion steigern und die Werkzeugkosten auf mehrere Einheiten verteilen.
Daher sinken die Kosten pro Teil oft, wenn das Auftragsvolumen wächst.
Hersteller können zwischen starren, flexiblen, transparenten, verstärkten oder hochtemperaturbeständigen Kunststoffen wählen. Durch Polieren und Strukturieren von Formen können glänzende, klare, matte oder gemusterte Oberflächen erzeugt werden.
Zu den sekundären Dienstleistungen können Drucken, Lackieren, Plattieren, Schweißen, Zusammenbauen oder Verpacken gehören. Durchsichtige Formteile können die visuelle Überwachung, Displayabdeckungen und schützende Industriefenster unterstützen.
Einfache Geometrie erfordert normalerweise einfachere Werkzeuge. Hinterschnitte, tiefe Rippen, enge Toleranzen und komplexe Trennlinien erfordern möglicherweise Schieber oder zusätzliche Formvorgänge.
Dicke Abschnitte können langsam abkühlen und Einfallstellen verursachen. Abrupte Dickenänderungen können die Spannung und den Verzug erhöhen. Eine frühzeitige DFM-Arbeit trägt dazu bei, diese Probleme zu beseitigen, bevor mit der Bearbeitung begonnen wird.
Formmaterial, Hohlraumanzahl, Kühldesign, erwartete Werkzeuglebensdauer und Angusstyp wirken sich auf den Werkzeugpreis aus. Ein kurzes Produktionsprogramm erfordert möglicherweise nicht den gleichen Formenbau wie ein langfristiges Programm.
Das erwartete Lifetime-Volumen sollte diese Entscheidung leiten. Käufer sollten auch Wartung, Ersatzeinsätze, Ersatzkomponenten und zukünftige Designänderungen berücksichtigen.
Das Teilegewicht beeinflusst den Harzverbrauch. Die Abkühlzeit beeinflusst die Maschinenkapazität. Ausschuss, Maschinengröße, Arbeitsaufwand, Inspektion, Endbearbeitung, Montage und Verpackung haben ebenfalls Einfluss auf die Kosten.
Ein günstiger Kostenvoranschlag kann dazu führen, dass wichtige Arbeiten ausgeschlossen werden. Ein vollständiger Vergleich sollte Werkzeuge, Muster, Inspektion, Endbearbeitung, Verpackung, Lieferung und fortlaufende Qualitätsunterstützung umfassen.
Zu den häufigsten Mängeln gehören Grate, kurze Schüsse, Verformungen, Einfallstellen, Bindenähte, Brandflecken, Blasen und Schäden am Auswerfer. Ihre Ursachen können Design, Werkzeug, Material oder Maschineneinstellungen sein.
Die Mold-Flow-Analyse kann Risiken vor dem Werkzeugbau aufdecken. Musterfreigabe, Maßprüfung, Materialverifizierung, Prozessüberwachung und kontrollierte Produktion tragen dazu bei, konsistente Ergebnisse zu gewährleisten.
Tipp: Vergleichen Sie die gesamten Projektkosten und nicht nur den Stückpreis, insbesondere wenn sich Werkzeuge, Inspektion, Endbearbeitung und Montage unterscheiden.
Kunststoffspritzguss funktioniert gut, wenn das Design stabil ist und Wiederholbarkeit wichtig ist. Es eignet sich auch für Projekte, die komplexe Geometrie, integrierte Funktionen, kontrollierte Oberflächen oder eine konsistente Montagepassung erfordern.
Das Produktionsvolumen muss die Investition in die Form rechtfertigen. Der Prozess wird attraktiver, wenn das gleiche Teil wiederholt bestellt wird.
Beim 3D-Druck werden Teile Schicht für Schicht ohne Produktionsform aufgebaut. Es ist oft nützlich für Prototypen, Designprüfungen, geringe Stückzahlen und schnelle Produktänderungen.
Das Spritzgießen erfordert mehr Vorbereitung und Werkzeuginvestitionen. Allerdings sorgt es in der Regel für eine schnellere Wiederholungsproduktion, eine stärkere Prozesskonsistenz und niedrigere Stückkosten bei größeren Mengen.
Viele erfolgreiche Projekte nutzen beide Methoden. Die Teams drucken zunächst Prototypen und gehen dann nach der Designfreigabe zur Formproduktion über.
Beim Thermoformen wird eine Kunststofffolie erhitzt und über einer Form geformt. Es funktioniert oft gut für größere, schalenartige Teile und einfachere offene Formen.
Beim Spritzgießen wird geschmolzenes Harz in einem geschlossenen Hohlraum geformt. Es unterstützt detaillierte Merkmale auf mehreren Oberflächen, dickere Strukturen, Vorsprünge, Rippen und präzise Montagepunkte.
Die richtige Wahl hängt von Form, Material, Volumen, Oberflächenbedarf und Zielkosten ab.
Kunststoffspritzguss verwandelt validierte Designs durch präzise Werkzeuge und kontrollierte Produktion in wiederholbare Teile. Gute Ergebnisse hängen von der Wahl des Harzes, der Formkonstruktion, der stabilen Verarbeitung, der Kühlung und der Inspektion ab. Dongguan Quanhao Plastic Mould Co., Ltd. unterstützt kundenspezifische Industrieteile, Formen, Endbearbeitung und Montage. Die flexible Material- und Produktionsunterstützung verbessert die Qualität, Konsistenz und den Gesamtwert des Projekts.
A: Beim Kunststoffspritzguss wird geschmolzenes Harz in einer gekühlten Metallform geformt.
A: Kunststoffspritzguss schmilzt, spritzt, kühlt und wirft Harz aus.
A: Kunststoffspritzguss bietet Wiederholbarkeit, Geschwindigkeit, komplexe Formen und skalierbare Kosten.
A: Die Kosten hängen von Werkzeug, Harz, Volumen, Komplexität und Endbearbeitung ab.
A: Normalerweise eignet es sich für größere Mengen. Drucken von Anzug-Prototypen.
A: Unebene Wände, Abkühlung, Schrumpfung oder Druck führen häufig zu Verformungen.


