


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-10 Kaynak: Alan


Enjeksiyon Kalıbınız için Doğru Boşluk Numarasını Nasıl Seçersiniz?

Doğru kalıp numarasının seçilmesi kalıp yapımı öncesinde en kritik kararlardan biridir. Çok fazla oyuğun seçilmesi ön takım maliyetinizi artırır ve sermayeyi kilitler. Çok az boşluk, üretimi sınırlar, darboğazlar yaratır ve talep arttığında stokların tükenmesine neden olur. Boşluk sayımı döngü sürenizi, günlük kapasitenizi, birim başına maliyetinizi ve genel proje kârınızı doğrudan kontrol eder.
Ürün ve tedarik ekipleri için boşluk seçimi yalnızca bir mühendislik tercihi değildir. Bu, tüm ürün yaşam döngünüzü etkileyen finansal bir karardır.
Kalıp Boşluk Numarası Nedir?
Boşluk, erimiş plastiğin bitmiş parçanızı oluşturduğu enjeksiyon kalıbının içindeki içi boş alandır.
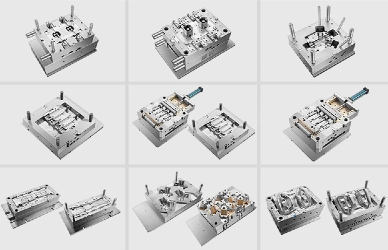
Tek boşluklu kalıp: atış başına 1 parça üretir
Çok boşluklu kalıp: bir kalıplama döngüsünde 2,4,8,16 veya daha fazla aynı parçayı üretir
Aile kalıbı: Ürün setleri için tek seferde farklı parçalar oluşturur
Daha fazla boşluk, daha yüksek üretim hızı, ancak daha yüksek kalıp fiyatı, daha karmaşık işleme ve daha katı makine gereksinimleri anlamına gelir.
Üretim Hacmine Göre Boşluk Sayısı Önerisi
Kolay başvuru için projeleri üç standart katmana ayırdık.
Üretim Kademesi Hacim Aralığı Önerilen Boşluk Uygun Çelik Notlar
Üretim Katmanı |
Ses Aralığı |
Önerilen Boşluk |
Uygun Çelik |
Notlar |
|---|---|---|---|---|
Düşük hacimli / Prototip ve köprü işleme |
10k – 50k adet |
Tek boşluk |
Alüminyum / P20 |
Yeni ürün testi, küçük parti, kolay değişiklik |
Orta kararlı hacim |
50k – 250k adet |
2–4 boşluk |
P20 / 718H |
Büyüyen markalar için en iyi kalıp maliyeti ve çıktı dengesi |
Yüksek hacimli seri üretim |
250 bin+ adet |
8–32+ boşluk |
H13 / S136 |
Uzun vadeli seri üretim için sıcak yolluk önerilir |
Düşük hacim / Prototip ve köprü işleme 10 bin – 50 bin adet Tek boşluklu Alüminyum / P20 Yeni ürün testi, küçük parti, kolay modifikasyon
Orta kararlı hacim 50k – 250k adet 2–4 boşluklu P20 / 718H Büyüyen markalar için en iyi kalıp maliyeti ve çıktı dengesi
Yüksek hacimli seri üretim 250k+ adet 8–32+ boşluk H13 / S136 Uzun vadeli seri üretim için sıcak yolluk önerilir
Not: Bu hacim tablosu genel bir kılavuz niteliğindedir. Nihai boşluk sayısı aynı zamanda parça boyutuna, duvar kalınlığına, çevrim süresine ve mevcut enjeksiyon makinesi tonajına da bağlıdır.
Çok Gözlü Kalıplar için Başabaş Hacmi Nasıl Hesaplanır?
Başabaş hacmi, çok gözlü bir takımın ekstra kalıp maliyetini dengelemek için kaç parça üretmeniz gerektiğini size söyler.
Başabaş Miktarı = Ekstra kalıp yatırımı ÷ Parça başına maliyet tasarrufu
Örnek:
4 gözlü bir kalıbın maliyeti, tek gözlü bir kalıba göre 8.000 $ daha fazladır. Biten her parça için 0,10$ tasarruf sağlar.
Başabaş = 8000 ÷ 0,10 = 80.000 adet.
4 gözlü kalıpla paradan tasarruf etmeye başlamak için 80.000'in üzerinde ünite üretmeniz gerekiyor.
Kalıp Boşluklarını Seçerken Yaygın Hatalar
CAD tasarımı tamamlanmadan önce yüksek boşluk sayılarının belirtilmesi, maliyetli yeniden çalışmalara yol açar
Uzun vadeli amortize edilmiş takım maliyeti göz ardı edilerek yalnızca kalıp fiyatı karşılaştırılıyor
Satış tahminleri belirsiz olan ürünler için çok gözlü kalıpların seçilmesi
Boşluk dengesi riskinin göz ardı edilmesi: Daha yüksek boşluk sayıları, tutarsız parça kalitesi riskinin daha yüksek olmasını sağlar
SSS
S1: Daha fazla boşluk her zaman daha düşük parça fiyatı anlamına mı gelir?
Her zaman değil. Toplam satışlarınız başabaş hacminin altındaysa yüksek boşluklu kalıplar toplam maliyetinizi artıracaktır.
S2: Parça boyutu boşluk seçimini etkiler mi?
Evet. Büyük, kalın parçalar daha büyük makine tonajına ihtiyaç duyar. Kalıp boyutu sınırlamaları nedeniyle tek bir kalıba çok sayıda boşluğu sığdıramazsınız.
S3: Aile küfü nedir ve ne zaman kullanmalıyım?
Aile kalıbı tek seferde birden fazla farklı bileşen oluşturur. Ürün kitleri için iyi çalışır ancak parça boyutları ve duvar kalınlığının dikkatli bir şekilde dengelenmesi gerekir.
Ücretsiz Kavite Değerlendirmesi Alın
3D çiziminizi ve satış tahmininizi bize gönderin. Mühendislik ekibimiz başabaş hacmini hesaplayacak ve sizin için en uygun boşluk sayısını önerecektir. enjeksiyon kalıplama projesi.


