


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-30 Kaynak: Alan


Tıbbi cihazlar için kaynak kullanımı standart bir satın alma uygulaması değildir. Bu sıkı düzenlemeye tabi endüstride riskler inanılmaz derecede yüksektir. Tek bir başarısızlık, mevzuatın reddedilmesine, büyük ürün geri çağırmalarına veya hasta güvenliğinin tehlikeye atılmasına neden olabilir. Temel zorluk, kritik bir boşluğun kapatılmasında yatmaktadır. İlk parça tasarımından ve Üretilebilirlik için Tasarımdan (DFM) doğrulanmış, ölçeklenebilir ve uyumlu bir üretim sürecine geçiş yapmalısınız. Doğru ortağı ve doğru takımlama parametrelerini bulmak, uzun vadeli başarı için çok önemlidir.
Bu makale, satın alma mühendislerine ve ürün yöneticilerine, bilimsel ve risk azaltıcı bir çerçeve sunmaktadır. Takım gereksinimlerinin objektif bir şekilde nasıl değerlendirileceğini araştıracağız. Potansiyel üretim ortaklarını katı uyumluluk standartlarına göre nasıl inceleyeceğinizi öğreneceksiniz. Projenizin başarılı olmasını sağlamak için sizi uygulanabilir stratejilerle donatacağız. Bu teknik değişkenleri anlayarak tıbbi cihaz üretiminin karmaşık ortamında güvenle gezinebilirsiniz.
Aletler uyumluluğu belirler: Kalıp sınıfı ve çelik sertliği, cihazın beklenen yaşam döngüsüne ve FDA/CE düzenleme katmanlarına doğrudan uygun olmalıdır.
Malzeme kalıp tasarımını yönlendirir: Belirli bir tıbbi plastiğin (örneğin, PEEK, Ultem) seçilmesi, kalıbın termal yönetimini, geçişini ve büzülme toleranslarını belirler.
Vaatler yerine doğrulama: Nitelikli bir tedarikçi, yalnızca pazarlama iddialarıyla değil, sıkı IQ/OQ/PQ doğrulama çerçeveleri aracılığıyla da yeteneklerini kanıtlamalıdır.
Takım özelliklerini tartışmadan önce üretim çalışması gereksinimlerini tam olarak tanımlamanız gerekir. Proje yaşam döngüsünün başlarında net başarı kriterleri belirleyin. Beklenen pazar talebini ve cihazınızın fiziksel yaşam döngüsünü belirleyin. Üretim hacmi, aletinizin temel mimarisini belirler. Öncelikle bu temel ölçümleri belirlemeden son derece güvenilir bir üretim süreci tasarlayamazsınız.
Plastik Endüstrisi Derneği (SPI) kalıp sınıflandırmalarını dikkatlice düşünün. Yatırım seviyenizi yönlendirir ve temel dayanıklılığı oluştururlar.
Sınıf 101 (1 Milyondan fazla döngü): Bu aletler son derece yüksek hacimleri işler. Şırınga ve teşhis kasetleri gibi yüksek hacimli sarf malzemeleri için kesinlikle gereklidirler. Üreticiler, erken aşınmayı önlemek için bunları genellikle H13 veya 420 paslanmaz çelik olmak üzere sertleştirilmiş takım çeliği kullanarak üretirler.
Sınıf 103 (500.000 döngünün altında): Bu kalıplar orta üretim süreçlerinde güvenilir şekilde çalışır. Orta hacimli, özel cerrahi aletler için oldukça uygundurlar. Daha az başlangıç sermayesi gerektirirler ancak yine de sağlam yapısal bütünlüğü korurlar.
Ölçeklenebilirlik planlaması riskin azaltılması için aynı derecede hayati öneme sahiptir. Öncelikle tek boşluklu bir prototip kalıbına ihtiyacınız olup olmadığını değerlendirin. Doğrudan çok gözlü veya aile kalıbına geçebilir misiniz? Bu karar büyük ölçüde kilitli tasarımlara sahip olup olmadığınıza bağlıdır. Bu kararları iyimser tahminlere değil ampirik verilere dayanarak verin. CAD dosyalarınızı sonlandırmadan önce 16 boşluklu bir alete başvurmak pahalı yeniden çalışmayı garanti eder. Tasarım akıcı kalırsa küçük başlayın. Yalnızca doğrulama geometrinin kararlı olduğunu kanıtladığında ölçeği artırın.
Tıbbi cihazların düzgün çalışması çoğu zaman aşırı hassasiyet gerektirir. ±0,001 inç veya daha sıkı toleranslar bu sektörde standarttır. Bu mikro kalıplama hassasiyetini tutarlı bir şekilde elde etmek için sağlam, yüksek düzeyde tasarlanmış takımlara ihtiyacınız vardır. Standart bir ticari araç, bu boyutları binlerce döngü boyunca tutamayacaktır.
Temel takım özelliklerini titizlikle denetlemeniz gerekir. Çelik seçimi dayanıklılığın mutlak temelini oluşturur. Mühendisler genellikle tıbbi temiz odalar için 420 paslanmaz çeliği tercih eder. Ortam nemine karşı olağanüstü korozyon direnci sunar. Ayrıca rutin temiz oda bakımı sırasında kullanılan sert sterilizasyon kimyasallarına da dayanıklıdır. Düşük dereceli çelik kullanmak, steril ortamı anında kirleten paslanmaya davetiye çıkarır.
Kavitasyon stratejisi dikkatli bir denge gerektirir. Doğal olarak pazar talebini karşılamak için daha yüksek üretim istiyorsunuz. Ancak çok boşluklu varyasyonlar önemli işleme risklerini beraberinde getirir. Her ek boşluk reçine akışını, basınç dağılımını ve termal yönetimi karmaşıklaştırır. Bir boşluk diğerinden daha hızlı dolarsa parça boyutları kayacaktır.
Soğutma kanalı tasarımı kalıp performansını büyük ölçüde etkiler. Uyumlu soğutma kanalları, geleneksel düz çizgi saptırma sistemine göre büyük bir yükseltmeyi temsil eder. Parçanın karmaşık geometrisini yakından takip ederler. Bu teknoloji, son derece hassas bileşenlerdeki çarpıklıkları en aza indirirken çevrim sürelerini optimize eder.
Kapsamlı tanımlama tıbbi plastik enjeksiyon kalıbı özellikleri işleme tutarlılığını sağlar. Projenizi ince boyutsal değişikliklerden korur. Satın alma siparişini yayınlamadan önce mühendislik ekibinizin her bir gereksinimi açıkça belgelediğinden emin olun.
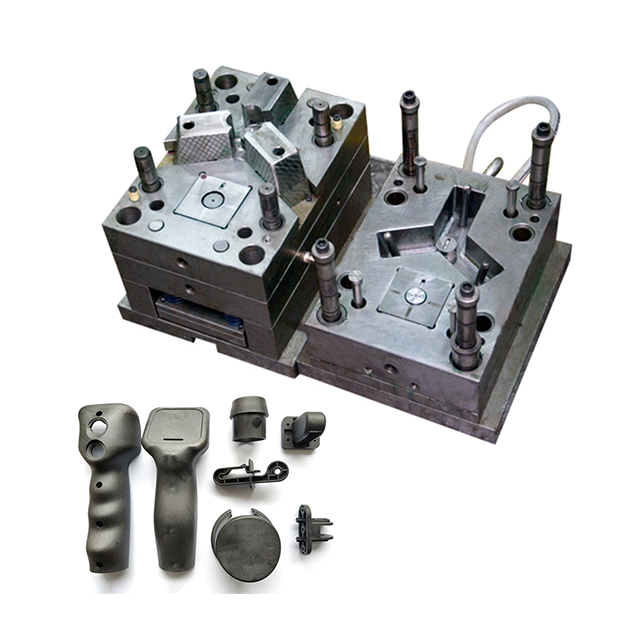
Kalıp tasarımını polimer biliminden ayıramazsınız. Üretimde derin bir reçine-kalıp simbiyozu mevcuttur. Malzeme seçimi temel olarak aleti nasıl oluşturmanız gerektiğini belirler. Farklı polimerler yüksek ısı ve basınç altında kökten farklı davranırlar.
Tıbbi sınıf reçinelerin değerlendirilmesi, farklı takımlama gereksinimlerini ortaya çıkarır. PEEK ve PEI/Ultem gibi yüksek ısıya dayanıklı reçineler benzersiz zorluklar sunar. Özel yüksek sıcaklık kalıpları gerektirirler. Enjeksiyon sırasında aleti son derece sıcak tutmak için gelişmiş termal kontrol sistemleri kullanmalısınız. Tersine, polikarbonat ve polipropilen gibi ticari reçinelerin işlenmesi çok daha kolaydır. Ancak geçit ve havalandırma hâlâ kritik öneme sahip. Kesme gerilimini önlemek ve yanık izlerine neden olan gaz tuzaklarını ortadan kaldırmak için kapıları doğru boyutlandırmalısınız.
Belirli bir öğeyi seçtiğinizde tıbbi plastik , kalıplama sonrası yolculuğunu düşünün. Biyouyumluluk ve sterilizasyon tartışılamaz faktörlerdir. Kalıp, malzeme büzülmesini doğru bir şekilde hesaba katmalıdır. Gamma, EtO veya Otoklav sterilizasyonu sırasında yapısal değişiklikler meydana gelecektir. Örneğin, Otoklav döngüleri parçaları şiddetli ısıya ve neme maruz bırakır. Bileşenlerin sterilizasyondan sonra doğru şekilde monte edilmesini sağlamak için takımlarınızın bu boyutsal değişimleri mükemmel bir şekilde öngörmesi gerekir.
ISO 13485 sertifikası tıbbi üretim için yalnızca bir ön koşuldur. Rekabetçi bir farklılaştırıcı değildir. Tesisin bu standartları günlük olarak nasıl uyguladığını daha derinlemesine incelemelisiniz. Operatörlerin sahadaki standart işletim prosedürlerini atlaması durumunda duvardaki sertifikanın hiçbir anlamı yoktur.
IQ/OQ/PQ doğrulama protokolü, mutlak işleme yeteneğini kanıtlar. Boş pazarlama vaatlerini nesnel bilimsel kanıtlarla değiştirir.
Kurulum Kalifikasyonu (IQ): Ekipmanın doğru şekilde kurulup kurulmadığını değerlendirir. Şebeke bağlantılarını, yazılım sürümlerini ve güvenlik özelliklerini doğrular.
Operasyonel Yeterlilik (OQ): Üst ve alt kontrol limitlerini belirler. Mühendisler süreci en uç noktalara taşıyor. Bu, güvenli ve sağlam bir işleme penceresi oluşturur.
Performans Yeterliliği (PQ): Sürecin belirli ölçekte tekrar tekrar çalışabileceğini kanıtlar. Normal çalışma koşulları altında zaman içinde sıfır bozulma göstermelidir.
Çevresel kontroller aynı zamanda sıkı bir inceleme gerektirir. ISO Sınıf 7 veya 8 temiz odanın ne zaman kesinlikle gerekli olduğunu açıklayın. İmplante edilebilir cihazlar ve sıvı yolu cihazları, partikül kontaminasyonunu önlemek için sıkı temiz odalar gerektirir. Harici kasalar yalnızca kontrollü beyaz oda ortamlarına ihtiyaç duyabilir. Temiz oda gereksinimlerinin gereğinden fazla belirlenmesi, kaynakların israfına neden olur. Eksik belirtme, düzenlemelerin derhal reddedilmesine davetiye çıkarır.
Tablo: Temiz Oda Uygulama Esasları
Temiz Oda Sınıfı |
Tipik Tıbbi Cihaz Uygulamaları |
Kirlilik Kontrol Seviyesi |
|---|---|---|
ISO Sınıfı 7 |
İmplante edilebilir cihazlar, Sıvı yolu cihazları, IV bileşenleri |
Katı (Maks. 352.000 parçacık ≥ 0,5 µm/m³) |
ISO Sınıfı 8 |
Cerrahi aletler, teşhis kasetleri |
Orta (Maksimum 3.520.000 parçacık ≥ 0,5 µm/m³) |
Kontrollü Beyaz Oda |
Harici monitör kasaları, invaziv olmayan araçlar |
Temel çevresel izleme |
Sağlam bir durum tespit çerçevesi esastır. Kapsamlı fiziksel veya sanal tesis denetimleri yapmalısınız. Yalnızca gösterişli satış sunumlarına güvenmeyin. Alet odasını inceleyin. Ekipman bakım günlüklerini inceleyin. Kalite mühendisleriyle doğrudan konuşun.
Mühendislik ve DFM yeterliliklerini eleştirel bir şekilde değerlendirin. Yetkili tıbbi plastik enjeksiyon kalıbı tedarikçisi, önceden sağlam Moldflow analizi sağlar. Kötü tasarım öğelerini agresif bir şekilde geri itmeliler. Örneğin çökme izlerine neden olan tek tip olmayan duvar kalınlıklarını vurgulamaları gerekir. Kaynak yaparken tıbbi plastik enjeksiyon kalıbı, karmaşık bileşenler için yüksek hassasiyetli plastik enjeksiyon kalıbı, bu teknik geri bildirim çok değerlidir. Bir satıcı kusurlu bir CAD modelini sorgusuz sualsiz kabul ederse ciddi bir sorumluluk altına girer.
İzlenebilirlik ve dokümantasyon uyumluluk durumunuzu korur. Malzeme İnceleme Kurulu (MRB) süreçlerini yakından değerlendirin. Ayrıntılı Cihaz Geçmişi Kayıtları (DHR) aracılığıyla partilerin izlenebilirliğini kontrol edin. Arızalı bir parça pazara ulaşırsa, bunu anında reçine partisine ve makine operatörüne kadar takip etmelisiniz.
Denetiminiz sırasında göze çarpan kırmızı bayraklara dikkat edin. Bakım programlarını paylaşma konusundaki isteksizlik kesinlikle kabul edilemez. Şeffaflık olmadan dışarıdan sağlanan araçlar büyük riskler doğurur. Fikri mülkiyet (IP) korumasına ilişkin belirsiz yanıtlar, tartışmaları derhal sonlandırmalıdır. Sadece bir satıcıya değil, bir ortağa ihtiyacınız var.
Takım tekliflerinizi dikkatli bir şekilde yeniden yapılandırın. Sadece sonuca bakmayın. Çeliğin ham maliyeti, hassas işleme saatleri ve doğrulama denemeleri arasında ayrım yapın. Teklifin T1 ve T2 örnek çalıştırmaları için belirli satır öğelerini içerdiğinden emin olun.
Uygulama riskleri ürün lansmanınızı tamamen raydan çıkarabilir. Zaman çizelgesi kayması, özel takımlamada birincil tehdittir. İletişim başarısız olursa kalıp yinelemeleri haftalar yerine aylar sürebilir. Parlama ve çapaklanma başka bir büyük risk oluşturur. Aletin kalitesiz çelik kullanması durumunda birleşme yüzeyleri zamanla bozulur. Bu, manuel son işlemlerden kaynaklanan gizli maliyetlere yol açar. Daha da kötüsü, çapaklardan kaynaklanan plastik pullar cihazın güvenliğini tehlikeye atar.
Projenizi güvence altına almak için uygulanabilir sonraki adımları atın. Kısa listedeki satıcılardan kapsamlı bir DFM incelemesi talep edin. Soğutma kanallarını ve çıkarma mekanizmalarını tanımlayan son derece ayrıntılı bir takım teklifi talep edin. Bu teknik teklifleri başlangıçtaki başarı kriterlerinizle karşılaştırın.
Grafik: Risk Azaltma Stratejisi
Tanımlanmış Risk |
Potansiyel Etki |
Uygulanabilir Etki Azaltma Stratejisi |
|---|---|---|
Zaman Çizelgesi Kayması |
Gecikmiş pazar lansmanı, kaçırılan gelir |
Haftalık ilerleme raporlarını zorunlu kılın; Geç T1 numunelerini cezalandırın. |
Flaş ve Çapaklar |
Hastanın yaralanması, aşırı manuel düzeltme |
420 SS ve katı montaj ilişkisi yüzeyi toleranslarını belirtin. |
Boyutsal Kayma |
Montaj hatası, düzenleme reddi |
Seri üretimden önce sıkı OQ/PQ doğrulamasını uygulayın. |
Reçine Bozulması |
Sterilizasyon sırasında yapısal bütünlüğün kaybı |
Kapı boyutlarını ve ısı kontrolünü optimize etmek için Moldflow analizi yapın. |
Doğru takımların seçilmesi dikkatli bir analiz gerektirir. Peşin sermayeyi uzun vadeli güvenilirlikle dengelemelisiniz. Mevzuata uygunluk bu sektörde en önemli öncelik olmaya devam ediyor. Yapısal bütünlükten veya bilimsel doğrulama protokollerinden asla ödün vermeyin. Kötü yapılmış bir alet, üretim hattınızda yıllarca dolaşacaktır.
Nihai seçiminiz için katı bir karar matrisi kullanın. Tedarikçi şeffaflığını her şeyden önce önceliklendirin. Özellikle kapsamlı IQ/OQ/PQ uygulaması olmak üzere bilimsel kalıplama yetenekleri talep edin. Seçtiğiniz tıbbi sınıf reçineler için spesifikasyonların tam olarak eşleşmesini sağlayın. Güvenilir Tıbbi plastik enjeksiyon kalıbı başarılı bir cihaz lansmanının temelidir.
Kapsamlı bir fizibilite analizi için CAD dosyalarınızı bugün gönderin. Geri bildirimleri yakından değerlendirin. Alternatif olarak, mevcut tedarikçilerinizi denetlemek için özel bir tedarikçi inceleme kontrol listesi indirin. Tıbbi cihaz lansmanınızı nesnel, veriye dayalı takım kararlarıyla koruyun.
C: Maliyetler SPI sınıfına, kavitasyona ve karmaşıklığa bağlı olarak önemli ölçüde değişir. Tipik bir kalıp 10.000 $ ile 100.000 $ arasında değişir. Sertleştirilmiş çelik ve gelişmiş soğutma kanalları ön fiyatları artırıyor. Titiz doğrulama prosedürleri de ilk yatırıma katkıda bulunur. Ancak bu yatırımlar, aşağı yönde yıkıcı arızaları önler ve mevzuata uygunluğu sağlar.
C: Tıbbi kalıplar çok daha katı gereksinimler altında çalışır. Genellikle 420 SS gibi daha yüksek dereceli paslanmaz çelik kullanırlar. Bu, nemli temiz oda ortamlarında paslanmayı önler. Önemli ölçüde daha sıkı mikro kalıplama toleransları talep ediyorlar. Ayrıca tıbbi aletler, FDA ve CE tarafından zorunlu kılınan IQ, OQ ve PQ raporları da dahil olmak üzere sıkı doğrulama belgeleri gerektirir.
C: Hayır, temiz oda gereksinimleri cihazın uygulamasına bağlıdır. Vücuda yerleştirilebilir cihazlar ve sıvıyla temas eden cihazlar genellikle ISO Sınıf 7 veya 8 temiz oda gerektirir. Dış kılıflar veya invaziv olmayan cerrahi aletler sıklıkla bunu yapmaz. Seçilen malzemenin USP Sınıf VI gibi sertifikalı bir tıbbi sınıf olması koşuluyla, yalnızca kontrollü bir beyaz oda ortamı gerektirebilirler.
C: Gerçek takımların imalatı genellikle 6 ila 12 hafta sürer. Ancak süreç bununla bitmiyor. 4 ila 8 hafta daha hesaba katmalısınız. Bu ikinci aşama, katı tıbbi standartları karşılamak için titiz örneklemeyi, yinelenen ayarlamaları ve kapsamlı süreç doğrulamasını içerir.


