


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-30 Kaynak: Alan


Plastik bir parça basit görünebilir ancak kalıbı nadiren öyledir. Her yüzey, delik, diş ve tolerans, arkasındaki takımı etkiler. Özel bir plastik enjeksiyon kalıbı, onaylanmış bir tasarımı tekrarlanabilir üretime dönüştürür. Bu makalede mühendislerin bu kalıpları nasıl tasarladığını, işlediğini, test ettiğini ve onayladığını öğreneceksiniz.
● bir özel plastik enjeksiyon kalıbı parçanın işlevi, reçinesi, toleransları, görünümü, üretim hacmi ve beklenen hizmet ömrü ile başlar.
● Üretilebilirliğe yönelik tasarım, çelik kesilmeden önce riskli duvarları, kirişleri, çıkıntıları, alttan kesikleri, kapıları, ayırma hatlarını ve fırlatma alanlarını tanımlar.
● Kalıp akışı analizi, mühendislerin dolum, basınç, soğutma, kaynak hatları, hava tuzakları, büzülme ve olası çarpıklıkları incelemesine yardımcı olur.
● CNC işleme çoğu kalıp geometrisini oluşturur. EDM ve tel kesme derin, dar, keskin veya zor özellikler oluşturur.
● Takım imalatçıları göbeği, boşluğu, ek parçaları, kaydırıcıları, kaldırıcıları, soğutma devrelerini ve çıkarma sistemini tek bir çalışma düzeneğine sığdırır.
● Parlatma ve dokulandırma kalıplanmış yüzeyi doğrudan etkiler. Şeffaf veya çok parlak parçalar, özellikle kontrollü bir son işlem gerektirir.
● T0 örnekleri, aletin dolum, soğuma, açılma, çıkarma ve kabul edilebilir parçalar üretip üretmediğini ortaya koyar.
● Nihai onay, boyutları, görünümü, malzemeyi, montajı, işlevi, proses stabilitesini ve takım kayıtlarını kapsamalıdır.
Başarılı bir kalıp projesi işlemeden çok önce başlar. Mühendisler öncelikle bitmiş plastik bileşenin ne yapması gerektiğini tanımlar. Çalışma sıcaklığını, yüklerini, kimyasal maruziyetini, görünümünü, montaj yöntemini ve beklenen üretim miktarını incelerler.
Bu gereksinimler daha sonraki her takımlama kararına rehberlik eder. Koruyucu bir makine kapağının, şeffaf bir inceleme penceresinden farklı ihtiyaçları vardır. Güçlendirilmiş naylondan yapılmış bir yapısal braket aynı zamanda basit bir polipropilen mahfazadan farklı aletler gerektirir.
Proje ekibi eksiksiz bir üç boyutlu model ve boyutlu çizim sağlamalıdır. Kritik toleransları, onaylanmış reçine kalitelerini, yüzey kaplamalarını, renkleri ve yıllık sipariş hacimlerini tanımlamalıdırlar.
Beklenen takım ömrü de önemlidir. Sınırlı üretime yönelik bir kalıpta daha basit bir yapı kullanılabilir. Büyük miktarlarda üretmesi beklenen bir kalıbın genellikle dayanıklı çeliğe, daha güçlü desteğe, verimli soğutmaya ve bakımı kolay bileşenlere ihtiyacı vardır.
DFM, parçanın tutarlı bir şekilde doldurulup soğutulamayacağını, serbest bırakılıp üretilemeyeceğini ve üretilip üretilemeyeceğini inceler. Mühendisler duvar kalınlığını, taslağını, kaburgalarını, çıkıntılarını, yarıçaplarını, deliklerini ve alt kesimlerini inceler.
Düzensiz duvarlar farklı hızlarda soğuyabilir. Bu çökme izlerini, iç gerilimi veya çarpıklığı artırabilir. Sınırlı çekiş, fırlatmayı zorlaştırabilir. Derin alt kesimler kaydırıcılar, kaldırıcılar veya çıkarılabilir kesici uçlar gerektirebilir.
DFM raporu ayrıca önerilen ayırma hattını, kapı konumunu, kapı tipini ve ejektör pimi konumlarını da göstermelidir.
Fiziksel bir prototip boyutu, uyumu, montajı ve temel işlevi doğrulayabilir. Özellikle kulplar, kapaklar, muhafazalar, klipsler ve eşleşen bileşenler için kullanışlıdır.
Ancak prototip, tasarımın doğru şekilde kalıplanacağını kanıtlamaz. Kalıp akışı analizi farklı bir amaca hizmet eder. Seçilen reçinenin planlanan aletin içinde nasıl dolaşacağını, paketleneceğini, soğuyacağını ve büzüleceğini tahmin eder.
Not: Büzülme ve işleme davranışı boşluk boyutlarını etkilediğinden, son kalıp tasarımından önce reçine kalitesini onaylayın.
Parça ve DFM planı onaylandıktan sonra mühendisler ürün tasarımını eksiksiz bir takımlama sistemine dönüştürür. Bu en önemli aşamadır çünkü kalıp mimarisi kaliteyi, çıktıyı, bakımı ve birim maliyeti etkiler.
Kalıp tasarımcısı parçayı maça ve boşluk geometrisine ayırır. Bu iki bölüm kalıplanmış bileşenin iç ve dış yüzeylerini oluşturur.
Tasarımcı daha sonra ayırma hattını, kızakları, kapakları, havalandırma deliklerini, ejektör pimlerini, kılavuz bileşenlerini, soğutma kanallarını ve destek plakalarını ekler. Yan delikler, klipsler veya alttan kesikler içeren parçalarda kaydırıcılara veya kaldırıcılara da ihtiyaç duyulabilir.
Kalıp akışı sonuçları geçit yerleştirme ve soğutma kararlarını destekleyebilir. Doldurma dengesizliklerini, sıkışmış havayı, görünür kaynak çizgilerini, yüksek basıncı veya muhtemel bozulmayı ortaya çıkarabilirler.
Çelik seçimi reçineye, üretim hacmine, kaplamaya, bakım planına ve beklenen takım ömrüne bağlıdır. Genel endüstriyel parçalar önceden sertleştirilmiş takım çeliği kullanabilir. Yüksek aşınmaya sahip veya görünüm açısından kritik projeler, daha sert, daha parlatılabilir veya korozyona dayanıklı malzemeler gerektirebilir.
Cam dolgulu polimerler geçitleri ve boşluk yüzeylerini daha hızlı aşındırabilir. Şeffaf parçalar, ince cilayı tutabilen çeliğe ihtiyaç duyar. Aşındırıcı veya alev geciktirici malzemeler ilave yüzey koruması gerektirebilir.
Değiştirilebilir parçalar yüksek aşınma özelliklerinde kullanışlıdır. Bir çekirdeğin veya boşluğun tamamını değiştirmeden onarımları basitleştirebilirler.
Takım üreticisi kalıp tabanını, maça bloklarını, boşluk bloklarını ve ek parçaları hazırlar. CNC frezeleme istenmeyen çeliğin çoğunu ortadan kaldırır ve ana üç boyutlu yüzeyleri oluşturur.
Delme, soğutma geçitleri, vida delikleri ve bileşen konumları oluşturur. Torna tezgahları yuvarlak göbekler, manşonlar veya diğer döner parçalar üretebilir. Taşlama, düz ve doğru referans yüzeyleri oluşturur.
Kaba işleme normalde küçük bir bitirme payı bırakır. Daha sonraki operasyonlar kritik alanları nihai boyutlarına ve bitişlerine getirir.
Dönen bir CNC kesici her şekli oluşturamaz. Keskin iç köşeler, derin kaburgalar, dar yuvalar, ince harfler ve sınırlı alanlar genellikle elektrik deşarjlı işleme gerektirir.
EDM, kontrollü elektrik kıvılcımları yoluyla metali uzaklaştırır. Şekillendirilmiş bir elektrot çeliğin içinde gerekli ayrıntıyı yeniden üretir. Tel kesme, doğru profiller ve açıklıklar oluşturmak için ince enerjili bir tel kullanır.
Bu süreçler, hassas muhafazalar, konektörler, kapaklar ve dar işlevsel ayrıntılar içeren parçalar dahil olmak üzere karmaşık endüstriyel bileşenleri destekler.
İşleme sonrasında yetenekli alet üreticileri montaj ve montaja başlar. Çekirdek ve boşluğun kapatma yüzeyleri boyunca nasıl buluştuğunu kontrol ederler.
Ek parçaları, kılavuz pimlerini, burçları, ejektör pimlerini, geri dönüş pimlerini, yayları, sürgüleri ve kaldırıcıları takarlar. Her hareketli bileşen düzgün bir şekilde hareket etmeli ve doğru konumuna geri dönmelidir.
Ayrıca soğutma kanallarını sızıntı veya tıkanma açısından test ederler. Kötü hizalama, parlamaya, düzgün olmayan duvarlara, hasarlı parçalara veya aletin hızlı aşınmasına neden olabilir.
Gerekli plastik yüzey kalıp yüzeyini belirler. İşlevsel bir iç parçanın yalnızca standart işlenmiş bir yüzeye ihtiyacı olabilir. Görünür bir muhafazanın kontrollü bir dokuya ihtiyacı olabilir. Şeffaf veya çok parlak bir bileşen dikkatli bir cilalama gerektirir.
Boşluktaki yüzey kusurları genellikle kalıplanmış her parçaya aktarılır. Bu nedenle parlatma, önemli boyutları veya kenar şekillerini değiştirmeden işleme izlerini kaldırmalıdır.
Tamamlanan alet manuel olarak temizlenir, yağlanır, monte edilir ve kontrol edilir. Ekip açma, kapama, çıkarma, kaydırıcı hareketi, hizalama ve soğutma bağlantılarını doğrular.
Birleştirilen kalıp bir enjeksiyon kalıplama makinesi . Ekip, ilk T0 numunelerini üretmek için onaylanmış reçineyi kullanıyor.
Bu numuneler kalıbın doğru şekilde doldurulup çıkarılmadığını gösterir. Denetçiler kritik boyutları, görünümü, parlamayı, çökme izlerini, kısa atışları, kaynak çizgilerini, akış işaretlerini ve çarpıklığı kontrol eder.
Ekip ayrıca kapının çıkarılmasını ve montaj uyumunu da inceliyor. Takım düzeltmeleri takip edebilir. Bazı sorunlar çelik ayarlamaları gerektirirken diğerleri kalıplama ayarlarının iyileştirilmesini gerektirir.
Sahne |
Ana amaç |
Tipik çıktı |
Ürün incelemesi |
İşlevsel ve üretim ihtiyaçlarını doğrulayın |
Onaylanan özellikler |
DFM ve simülasyon |
Tasarım ve doldurma risklerini azaltın |
DFM ve kalıp akışı bulguları |
Kalıp tasarımı |
Takım yapısının tamamını tanımlayın |
Onaylanmış kalıp çizimi |
İşleme |
Çekirdekler, boşluklar ve ekler oluşturun |
Bitmiş kalıp bileşenleri |
Takma ve bitirme |
Çalışan bir kalıp düzeneği oluşturun |
Denemeye hazır araç |
T0 denemesi |
Takım ve parça performansını değerlendirin |
Numuneler ve inceleme verileri |
Düzeltme ve onay |
İstikrarlı bir üretim oluşturun |
Onaylanmış kalıp ve süreç |
İpucu: Dijital değişikliklerin maliyeti çelik düzeltmelerinden daha az olduğundan, işleme başlamadan önce kalıp tasarımının gözden geçirilmesini isteyin.
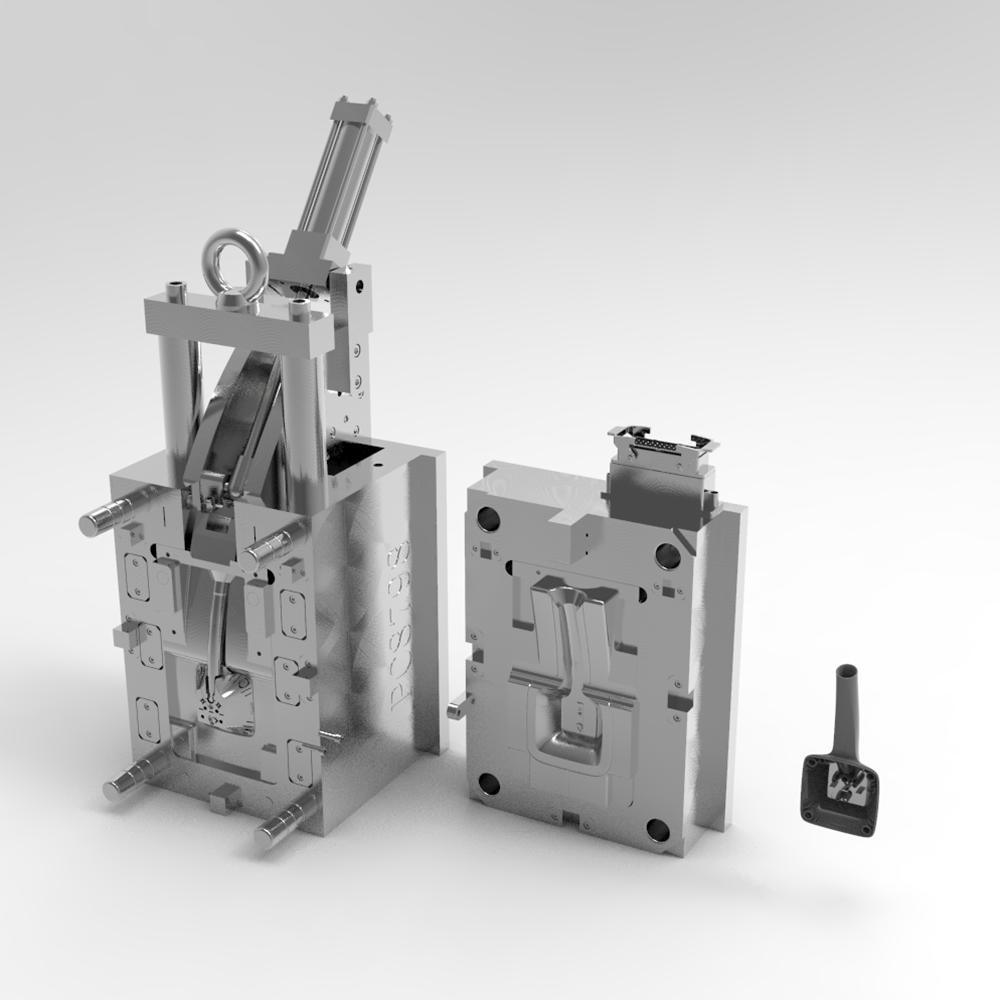
Her plastik bileşen için evrensel bir kalıp tasarımı yoktur. Geometri ve seçilen polimer, boşluk boyutunu, kapı sistemini, soğutma düzenini, havalandırmayı, kaplamayı ve takım malzemesini değiştirir.
ABS genellikle güçlü muhafazalar, kulplar ve kapaklar için seçilir. Polipropilen kimyasal direnç sunar ve birçok fonksiyonel bileşen için faydalıdır. Polikarbonat şeffaf veya darbeye dayanıklı parçaları destekler.
Güçlendirilmiş naylon, PPS veya PEEK gibi mühendislik malzemeleri zorlu endüstriyel ortamlara hizmet edebilir. Ancak genellikle daha yüksek işlem sıcaklıklarına veya daha yüksek aşınma direncine ihtiyaç duyarlar.
Her reçinenin kendine has büzülme ve akma davranışı vardır. Mühendisler boşluğu boyutlandırırken ve kalıplama sürecini planlarken bu özellikleri hesaba katmalıdır.
Düz çekmeli kalıp tek yönde açılır. Genellikle daha basit, daha hızlı ve bakımı daha kolaydır.
Yan delikler, kilitleme tırnakları, dişler ve iç alttan kesmeler düz çıkışı engelleyebilir. Parça serbest bırakılmadan önce kaydırıcılar yanlara doğru hareket eder. Kaldırıcılar fırlatma sırasında belirli bir açıyla hareket eder. Bazı projeler çıkarılabilir veya katlanabilir çekirdekler kullanır.
Bu özellikler takım maliyetini ve bakım ihtiyaçlarını artırır. Erken tasarım değişiklikleri bazen parça performansını düşürmeden bir eylemi kaldırabilir.
Şeffaf bileşenler akış çizgilerini, sıkışan gazı, çizikleri ve cilalama kusurlarını ortaya çıkarır. Kalıplarının temiz yüzeylere, etkili havalandırmaya, kontrollü kapılara ve istikrarlı sıcaklık yönetimine ihtiyacı vardır.
Dokulu yüzeyler farklı kaygılar yaratır. Taslak dokudan temiz bir şekilde ayrılmayı desteklemelidir. Kapı ve ejektör konumları mümkün olduğunca görünür alanlardan kaçınmalıdır.
Kalite sonuçta bir kalıba kontrol edilemez. Tasarım, işleme, montaj ve test boyunca kontrol edilmelidir.
Takım üreticileri işlemler arasında boşluk boyutlarını, kesici uç konumlarını, kapatma yüzeylerini, delikleri ve hizalama özelliklerini ölçer. Bu, erken bir hatanın daha sonraki çalışmaları etkilemesini önler.
Muayene yöntemleri hassas ölçüm aletlerini, yükseklik ölçüm ekipmanlarını, optik sistemleri veya koordinat ölçüm makinelerini içerebilir. Seçilen yöntem geometriye ve toleransa bağlıdır.
Simülasyon yararlı tahminler sağlar ancak gerçek kalıplama performansı doğrular. Mühendisler T0 sonuçlarını planlanan dolum modeli, soğuma davranışı ve beklenen büzülme ile karşılaştırır.
Dengeli doldurma, birden fazla boşluğun benzer parçalar üretmesine yardımcı olur. Etkili soğutma, daha kısa ve daha kararlı döngüleri destekler. Yetersiz soğutma, eşit olmayan büzülme veya bozulmaya neden olabilir.
Eksiksiz bir onay paketi boyutsal raporları, malzeme kayıtlarını, örnek fotoğrafları, proses ayarlarını ve takım doğrulama belgelerini içerebilir.
Onaylanan numune önemli bir referans haline gelir. Gelecekteki üretim, tanımlanan boyutlara, görünüme, montaja ve işlevsel sonuçlara uygun olmalıdır.
İlk deneme nadiren gelişimin sonunu işaret eder. Kontrollü bir ölçüm, teşhis, düzeltme ve onay sürecini başlatır.
Teknisyenler malzeme kuruma koşullarını, namlu sıcaklıklarını, kalıp sıcaklığını, enjeksiyon hızını, paketleme basıncını, soğutma süresini ve sıkma kuvvetini ayarlar.
Aşırı proses ayarlarıyla takımlama problemini gizlememelidirler. Güvenilir bir kalıp, tek bir hassas ortamda değil, pratik bir işleme penceresi içinde çalışmalıdır.
Kısa atışlar sınırlı akıştan, zayıf havalandırmadan, küçük kapıdan veya uygun olmayan ayarlardan kaynaklanabilir. Flaş, hasarlı kapatmalara, aşırı basınca veya yetersiz kelepçelemeye işaret edebilir.
Çökme izleri genellikle kalın bölümler, zayıf paketleme veya eşit olmayan soğutma ile ilgilidir. Çarpıklık, dengesiz doldurma, soğutma farklılıkları, parça geometrisi veya reçine davranışından kaynaklanabilir.
Her düzeltme numunelerden, ölçümlerden ve proses verilerinden elde edilen kanıtları takip etmelidir.
Değişikliklerden sonra kalıp başka bir deneme üretir. Ekip boyutsal, görsel, montaj ve işlevsel kontrolleri tekrarlar.
Onay, kabul edilen numuneyi, reçineyi, rengi, yüzey kalitesini, proses penceresini ve kritik boyutları tanımlamalıdır. Kalıp daha sonra pilot veya seri üretime geçebilir.
Not: Gereksiz kesme kalıcı problemler yaratabileceğinden, çeliği değiştirmeden önce takım kusurlarını proses kusurlarından ayırın.
En düşük başlangıç kalıp fiyatı her zaman en düşük toplam üretim maliyetini üretmez. Alıcılar çıktıyı, hurdayı, çevrim süresini, bakımı ve gelecekteki değişiklikleri dikkate almalıdır.
Tek boşluklu bir kalıp, çevrim başına bir parça üretir. Daha basit bir besleme sistemine sahiptir ve genellikle inşa edilmesi daha az maliyetlidir.
Çok boşluklu bir kalıp, döngü başına birkaç parça üretir. Büyük üretim çalışmaları sırasında birim maliyeti azaltabilir. Ancak her boşluğun benzer oranda dolması ve soğuması gerekir.
Aile kalıpları tek bir takımda farklı parçalar üretir. Takım maliyetinden tasarruf edebilirler ancak farklı şekil ve hacimleri dengelemek zor olabilir.
Soğuk yolluk sistemi, her döngüde sağlam bir yolluk oluşturur. Tasarım daha basittir ancak geri dönüşüm veya imha için ekstra malzeme oluşturabilir.
Sıcak yolluk sistemi, malzemeyi ısıtılmış kanalların içinde erimiş halde tutar. Koşucu israfını azaltabilir ve otomatik üretimi destekleyebilir. Aynı zamanda sistem maliyetini, kontrol gereksinimlerini ve bakım karmaşıklığını da arttırır.
Doğru seçim reçineye, parça boyutuna, görünüme, hacme ve üretim hedeflerine bağlıdır.
Soğutma genellikle kalıplama döngüsünün büyük bir kısmını kontrol eder. İyi planlanmış kanallar ısıyı eşit şekilde uzaklaştırır ve boyutsal kararlılığı artırır.
Değiştirilebilir parçalar, alıcıyı gelecekteki maliyetli onarımlardan koruyabilir. Sertleştirilmiş bileşenler veya yüzey işlemleri de aşınma ve korozyon direncini artırabilir.
Bu yatırımlar ilk takımlama maliyetini artırır ancak daha güçlü uzun vadeli değer sağlayabilir.
Özel bir kalıp tasarım, simülasyon, işleme, montaj, son işlem ve tekrarlanan denemelerden geçer. Her karar kaliteyi, çevrim süresini, maliyeti ve hizmet ömrünü etkiler. Dongguan Quanhao Plastic Mold Co., Ltd. kalıp tasarımı, prototip oluşturma, kalıplama, enjeksiyon kalıplama, muayene, sonlandırma ve montajı destekler. Endüstriyel çözümleri, güvenilir üretim için hassas muhafazalar, fonksiyonel parçalar, koruyucu kapaklar ve şeffaf bileşenler oluşturur.
C: Özel bir plastik enjeksiyon kalıbı, onaylanmış bir parça tasarımını tekrar tekrar şekillendirir.
C: CNC ana yüzeyleri oluştururken, EDM zor detayları oluşturur.
C: Dolum, soğuma, fırlatma ve geometri risklerini erken tespit eder.
C: Çelik, boşluklar, boyut, eylemler, kaplama ve doğrulama maliyeti etkiler.
C: Çelik genellikle daha uzun üretimi ve daha fazla aşınma direncini destekler.
C: Mühendisler takımlama, havalandırma, soğutma, yolluk veya proses ayarlarını düzenler.


