


Просмотры: 0 Автор: Редактор сайта Время публикации: 30 июля 2026 г. Происхождение: Сайт


Пластиковая деталь может выглядеть простой, но ее форма редко бывает такой. Каждая поверхность, отверстие, ребро и допуск влияют на инструмент, находящийся за ними. Изготовленная на заказ пластиковая форма для литья под давлением превращает утвержденную конструкцию в повторяемую продукцию. В этой статье вы узнаете, как инженеры проектируют, обрабатывают, тестируют и утверждают эти формы.
● А Изготовленная на заказ пластиковая литьевая форма начинается с функции детали, смолы, допусков, внешнего вида, объема производства и ожидаемого срока службы.
● Проектирование с учетом технологичности определяет опасные стенки, ребра, бобышки, подрезы, затворы, линии разъема и области выброса перед резкой стали.
● Анализ текучести пресс-формы помогает инженерам изучать заполнение, давление, охлаждение, линии сварки, воздушные ловушки, усадку и возможное коробление.
● Обработка на станках с ЧПУ позволяет сформировать большую часть геометрии пресс-формы. Электроэрозионная обработка и резка проволокой создают глубокие, узкие, острые или сложные элементы.
● Производители инструментов объединяют сердечник, полость, вставки, ползуны, подъемники, контуры охлаждения и систему выброса в один рабочий узел.
● Полировка и текстурирование напрямую влияют на формованную поверхность. Прозрачные или глянцевые детали требуют особенно тщательной обработки.
● Образцы T0 показывают, заполняет ли инструмент, охлаждает, открывает, извлекает и производит ли приемлемые детали.
● Окончательное утверждение должно охватывать размеры, внешний вид, материал, сборку, функции, стабильность процесса и записи об инструментах.
Успешный проект пресс-формы начинается задолго до механической обработки. Инженеры сначала определяют, что должен делать готовый пластиковый компонент. Они проверяют его рабочую температуру, нагрузки, химическое воздействие, внешний вид, метод сборки и ожидаемый объем производства.
Эти требования определяют каждое последующее решение по инструментам. Защитная крышка машины имеет другие потребности, чем прозрачное смотровое окно. Структурный кронштейн, изготовленный из армированного нейлона, также требует инструментов, отличных от простого полипропиленового корпуса.
Команда проекта должна предоставить полную трехмерную модель и чертеж с размерами. Они должны определить критические допуски, утвержденные марки смол, отделку поверхности, цвета и объемы годовых заказов.
Ожидаемый срок службы инструмента также имеет значение. Пресс-форма для ограниченного производства может иметь более простую конструкцию. Пресс-форма, предназначенная для производства больших объемов продукции, обычно нуждается в прочной стали, более прочной опоре, эффективном охлаждении и легко обслуживаемых компонентах.
DFM проверяет, можно ли заполнять, охлаждать, выпускать и производить деталь последовательно. Инженеры проверяют толщину стенок, осадку, ребра, выступы, радиусы, отверстия и подрезы.
Неровные стены могут охлаждаться с разной скоростью. Это может привести к увеличению вмятин, внутреннего напряжения или деформации. Ограниченная тяга может затруднить катапультирование. Для глубоких подрезов могут потребоваться ползунки, подъемники или съемные вставки.
В отчете DFM также должна быть указана предлагаемая линия разъема, положение ворот, тип ворот и расположение штифтов выталкивателя.
Физический прототип может подтвердить размер, посадку, сборку и базовую функцию. Это особенно полезно для ручек, крышек, корпусов, зажимов и сопрягаемых компонентов.
Однако прототип не доказывает, что конструкция будет правильно формоваться. Анализ течения плесени служит другой цели. Он предсказывает, как выбранная смола может перемещаться, упаковываться, охлаждаться и сжиматься внутри запланированного инструмента.
Примечание: Утвердите марку смолы перед окончательным проектированием формы, поскольку усадка и характеристики обработки влияют на размеры полости.
После утверждения детали и плана DFM инженеры преобразуют проект продукта в полноценную инструментальную систему. Это самый важный этап, поскольку архитектура пресс-формы влияет на качество, производительность, техническое обслуживание и стоимость единицы продукции.
Разработчик пресс-формы разделяет деталь на геометрию сердцевины и полости. Эти две секции образуют внутреннюю и внешнюю поверхности формованного компонента.
Затем дизайнер добавляет линию разъема, направляющие, ворота, вентиляционные отверстия, выталкивающие штифты, направляющие компоненты, каналы охлаждения и опорные пластины. Детали, содержащие боковые отверстия, зажимы или подрезы, также могут нуждаться в ползунах или подъемниках.
Результаты потока пресс-формы могут помочь в принятии решений о размещении литников и охлаждении. Они могут выявить дисбаланс наполнения, захваченный воздух, видимые линии сварки, высокое давление или вероятную деформацию.
Выбор стали зависит от смолы, объема производства, отделки, плана технического обслуживания и ожидаемого срока службы инструмента. В общих промышленных деталях можно использовать предварительно закаленную инструментальную сталь. Для проектов, требующих высокой степени износа или внешнего вида, могут потребоваться более твердые, полируемые или устойчивые к коррозии материалы.
Стеклонаполненные полимеры могут быстрее изнашивать поверхности литников и полостей. Для прозрачных деталей нужна сталь, способная хорошо полироваться. Коррозионные или огнестойкие материалы могут потребовать дополнительной защиты поверхности.
Сменные вставки полезны при быстром износе. Они могут упростить ремонт без замены всего стержня или полости.
Изготовитель инструментов подготавливает основу формы, стержневые блоки, блоки полостей и вставки. Фрезерование с ЧПУ удаляет большую часть нежелательной стали и формирует основные трехмерные поверхности.
Сверление создает охлаждающие каналы, отверстия для винтов и места расположения компонентов. Токарные станки могут производить круглые сердечники, втулки или другие вращающиеся детали. Шлифование позволяет получить плоские и точные опорные поверхности.
Черновая обработка обычно оставляет небольшой припуск на чистовую обработку. Более поздние операции доводят критические области до их окончательного размера и отделки.
Вращающийся фрезерный станок с ЧПУ не может создать любую форму. Острые внутренние углы, глубокие ребра, узкие пазы, мелкие надписи и ограниченные зоны часто требуют электроэрозионной обработки.
Электроэрозионная обработка удаляет металл посредством контролируемых электрических искр. Фасонный электрод воспроизводит необходимую деталь внутри стали. Для резки проволоки используется тонкая проволока под напряжением для формирования точных профилей и отверстий.
Эти процессы поддерживают сложные промышленные компоненты, включая прецизионные корпуса, разъемы, крышки и детали, содержащие узкие функциональные детали.
После механической обработки квалифицированные мастера-инструментальщики приступают к установке и сборке. Они проверяют, как сердечник и полость встречаются по их запирающим поверхностям.
На них устанавливаются вставки, направляющие штифты, втулки, выталкиватели, возвратные штифты, пружины, ползуны и подъемники. Каждый движущийся компонент должен двигаться плавно и возвращаться в правильное положение.
Они также проверяют охлаждающие каналы на предмет утечек или закупорки. Плохое выравнивание может привести к заусенцам, неровным стенкам, повреждению деталей или быстрому износу инструмента.
Требуемая поверхность пластика определяет отделку формы. Для функциональной внутренней части может потребоваться только стандартная обработанная поверхность. Видимому корпусу может потребоваться контролируемая текстура. Прозрачный или глянцевый компонент требует тщательной полировки.
Поверхностные дефекты в полости обычно передаются на каждую отлитую деталь. Поэтому полировка должна удалять следы обработки, не изменяя важные размеры или форму кромок.
Готовый инструмент очищается, смазывается, собирается и проверяется вручную. Команда подтверждает открытие, закрытие, извлечение, перемещение ползуна, выравнивание и соединения охлаждения.
Собранную форму устанавливают в машина для литья под давлением . Команда использует одобренную смолу для производства первых образцов T0.
Эти образцы показывают, правильно ли заполняется и извлекается форма. Инспекторы проверяют важные размеры, внешний вид, заусенцы, вмятины, дефекты, линии сварных швов, следы текучести и коробление.
Команда также проверяет снятие ворот и сборку. Могут последовать корректировки инструмента. Некоторые проблемы требуют корректировки стали, тогда как другие требуют улучшения настроек литья.
Этап |
Основная цель |
Типичный результат |
Обзор продукта |
Подтвердите функциональные и производственные потребности |
Утвержденные спецификации |
DFM и моделирование |
Снижение рисков при проектировании и заполнении |
Результаты DFM и текучести пресс-формы |
Дизайн пресс-формы |
Определите полную структуру инструмента |
Утвержденный чертеж пресс-формы |
Обработка |
Создание сердечников, полостей и вставок |
Готовые компоненты пресс-формы |
Монтаж и отделка |
Сборка рабочей формы |
Готовый к пробной версии инструмент |
Пробная версия Т0 |
Оцените производительность инструмента и деталей |
Образцы и данные проверки |
Исправление и утверждение |
Наладить стабильное производство |
Утвержденная форма и процесс |
Совет: Запросите проверку конструкции пресс-формы перед началом обработки, поскольку цифровые изменения обходятся дешевле, чем исправления стали.
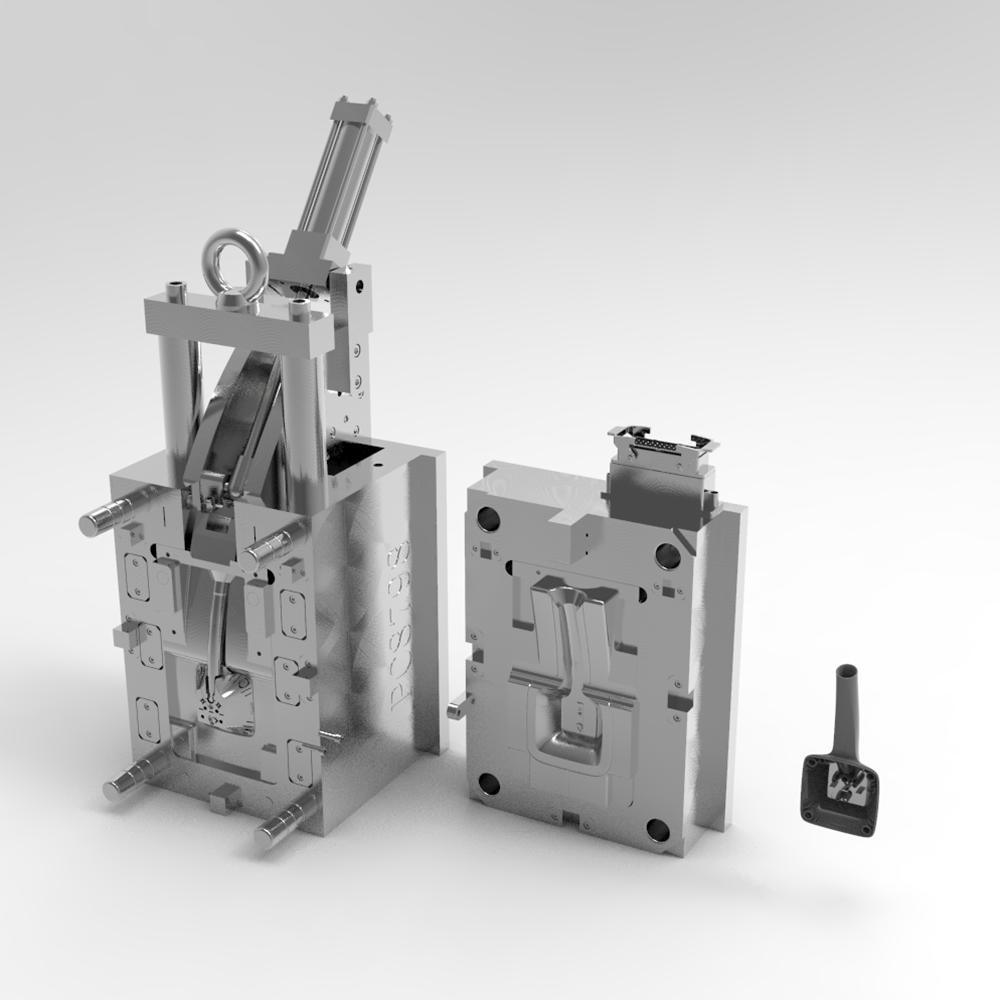
Не существует универсальной конструкции формы для каждого пластикового компонента. Геометрия и выбранный полимер меняют размер полости, систему литников, схему охлаждения, вентиляцию, отделку и материал инструмента.
ABS часто выбирают для изготовления прочных корпусов, ручек и крышек. Полипропилен обладает химической стойкостью и полезен для многих функциональных компонентов. Поликарбонат поддерживает прозрачные или ударопрочные детали.
Конструкционные материалы, такие как армированный нейлон, PPS или PEEK, могут использоваться в сложных промышленных условиях. Однако зачастую им необходимы более высокие температуры обработки или повышенная износостойкость.
Каждая смола имеет свои собственные характеристики усадки и текучести. Инженеры должны учитывать эти свойства при определении размеров полости и планировании процесса формования.
Форма с прямым вытягиванием открывается в одном направлении. Обычно это проще, быстрее и проще в обслуживании.
Боковые отверстия, фиксирующие выступы, резьба и внутренние подрезы могут препятствовать прямому выбросу. Ползунки перемещаются в сторону, прежде чем деталь будет освобождена. Подъемники движутся под углом во время выброса. В некоторых проектах используются съемные или разборные сердечники.
Эти особенности увеличивают стоимость оснастки и потребности в техническом обслуживании. Ранние изменения конструкции иногда могут устранить действие без снижения производительности детали.
На прозрачных компонентах видны линии потока, захваченный газ, царапины и дефекты полировки. Их формам необходимы чистые поверхности, эффективная вентиляция, контролируемые ворота и стабильный контроль температуры.
Текстурированные поверхности создают разные проблемы. Черновой вариант должен поддерживать чистое отделение от текстуры. Расположение ворот и эжекторов должно по возможности избегать видимых зон.
Качество не может быть проверено в форме в конце. Его необходимо контролировать на всех этапах проектирования, механической обработки, сборки и испытаний.
Производители инструментов измеряют размеры полости, положения пластин, запирающие поверхности, отверстия и особенности выравнивания между операциями. Это предотвращает влияние одной ранней ошибки на последующую работу.
Методы контроля могут включать прецизионные датчики, оборудование для измерения высоты, оптические системы или координатно-измерительные машины. Выбор метода зависит от геометрии и допуска.
Моделирование дает полезные прогнозы, но фактическое формование подтверждает производительность. Инженеры сравнивают результаты T0 с запланированной схемой заполнения, поведением при охлаждении и ожидаемой усадкой.
Сбалансированное заполнение помогает нескольким полостям производить одинаковые детали. Эффективное охлаждение обеспечивает более короткие и стабильные циклы. Плохое охлаждение может привести к неравномерной усадке или деформации.
Полный пакет утверждений может включать отчеты о размерах, записи материалов, образцы фотографий, настройки процесса и документы по проверке инструментов.
Утвержденный образец становится важным справочным материалом. Будущая продукция должна соответствовать заданным размерам, внешнему виду, сборке и функциональным результатам.
Первое испытание редко знаменует собой конец разработки. Начинается контролируемый процесс измерения, диагностики, коррекции и утверждения.
Технические специалисты устанавливают условия сушки материала, температуру ствола, температуру формы, скорость впрыска, давление упаковки, время охлаждения и усилие смыкания.
Они не должны скрывать проблему с инструментом за счет экстремальных настроек процесса. Надежная форма должна работать в пределах практичного окна обработки, а не в одном хрупком режиме.
Короткие выстрелы могут быть результатом ограниченного потока, слабой вентиляции, маленького затвора или неподходящих настроек. Вспышка может указывать на поврежденные затворы, чрезмерное давление или неправильный зажим.
Следы раковин часто связаны с толстыми секциями, плохой упаковкой или неравномерным охлаждением. Деформация может возникнуть из-за несбалансированного наполнения, разницы в охлаждении, геометрии детали или поведения смолы.
Каждая коррекция должна основываться на данных проб, измерений и данных обработки.
После доработок пресс-форму производят еще раз. Команда повторяет размерные, визуальные, сборочные и функциональные проверки.
В утверждении должны быть определены принятый образец, смола, цвет, обработка поверхности, технологическое окно и критические размеры. Затем пресс-форма может быть запущена в пилотное или массовое производство.
Примечание. Перед заменой стали отделяйте дефекты инструмента от дефектов процесса, поскольку ненужная резка может создать необратимые проблемы.
Самая низкая начальная цена пресс-формы не всегда приводит к самой низкой общей стоимости производства. Покупатели должны учитывать производительность, брак, время цикла, техническое обслуживание и будущие изменения.
Одногнездная пресс-форма производит одну деталь за цикл. Он имеет более простую систему подачи и часто требует меньше затрат на изготовление.
Многоместная пресс-форма производит несколько деталей за цикл. Это может снизить себестоимость единицы продукции при больших объемах производства. Однако каждая полость должна заполняться и охлаждаться с одинаковой скоростью.
Семейные пресс-формы позволяют производить различные детали с помощью одного инструмента. Они могут сэкономить затраты на оснастку, но сбалансировать различные формы и объемы может быть сложно.
Система холодных литников обеспечивает надежную работу литника в течение каждого цикла. Конструкция проще, но она может создавать дополнительный материал для переработки или утилизации.
Система горячих литников удерживает материал в расплавленном состоянии внутри нагретых каналов. Это может сократить отходы бегунов и поддержать автоматизированное производство. Это также увеличивает стоимость системы, требования к управлению и сложность обслуживания.
Правильный выбор зависит от смолы, размера детали, внешнего вида, объема и производственных целей.
Охлаждение часто контролирует значительную часть цикла формования. Хорошо спланированные каналы равномерно отводят тепло и улучшают стабильность размеров.
Сменные вставки способны уберечь покупателя от дорогостоящего ремонта в будущем. Закаленные компоненты или обработка поверхности также могут повысить устойчивость к износу и коррозии.
Эти инвестиции увеличивают первоначальную стоимость оснастки, но могут принести большую долгосрочную выгоду.
Изготовленная на заказ форма проходит этапы проектирования, моделирования, механической обработки, подгонки, отделки и повторных испытаний. Каждое решение влияет на качество, время цикла, стоимость и срок службы. Dongguan Quanhao Plastic Mold Co., Ltd. поддерживает проектирование пресс-форм, прототипирование, оснастку, литье под давлением, проверку, отделку и сборку. Ее промышленные решения позволяют создавать точные корпуса, функциональные детали, защитные крышки и прозрачные компоненты для надежного производства.
Ответ: Специальная пластиковая форма для литья под давлением неоднократно формирует одну утвержденную конструкцию детали.
Ответ: ЧПУ формирует основные поверхности, а электроэрозионная обработка создает сложные детали.
Ответ: Он заранее обнаруживает риски наполнения, охлаждения, выброса и геометрии.
Ответ: Сталь, полости, размер, действия, отделка и проверка влияют на стоимость.
Ответ: Сталь обычно способствует более длительному производству и большей износостойкости.
Ответ: Инженеры настраивают инструменты, вентиляцию, охлаждение, вентиляцию или параметры процесса.


