


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.07.2026 Herkunft: Website


Ein Kunststoffteil mag einfach aussehen, seine Form ist es jedoch selten. Jede Oberfläche, jedes Loch, jede Rippe und jede Toleranz wirkt sich auf das Werkzeug dahinter aus. Eine kundenspezifische Kunststoffspritzgussform verwandelt einen genehmigten Entwurf in eine wiederholbare Produktion. In diesem Artikel erfahren Sie, wie Ingenieure diese Formen entwerfen, bearbeiten, testen und genehmigen.
● A Eine individuelle Kunststoffspritzgussform beginnt mit der Funktion, dem Harz, den Toleranzen, dem Aussehen, dem Produktionsvolumen und der erwarteten Lebensdauer des Teils.
● Das Design für die Herstellbarkeit identifiziert riskante Wände, Rippen, Vorsprünge, Hinterschneidungen, Anschnitte, Trennlinien und Auswurfbereiche, bevor der Stahl geschnitten wird.
● Die Mold-Flow-Analyse hilft Ingenieuren bei der Untersuchung von Füllung, Druck, Kühlung, Bindenähten, Lufteinschlüssen, Schrumpfung und möglichem Verzug.
● Durch CNC-Bearbeitung werden die meisten Formgeometrien geformt. Erodieren und Drahtschneiden erzeugen tiefe, schmale, scharfe oder schwierige Merkmale.
● Werkzeugbauer montieren Kern, Hohlraum, Einsätze, Schieber, Heber, Kühlkreisläufe und Auswurfsystem in einer Arbeitsbaugruppe.
● Polieren und Strukturieren wirken sich direkt auf die geformte Oberfläche aus. Klare oder hochglänzende Teile erfordern eine besonders kontrollierte Nachbearbeitung.
● T0-Proben zeigen, ob das Werkzeug gefüllt, abgekühlt, geöffnet und ausgeworfen wird und akzeptable Teile produziert.
● Die endgültige Genehmigung sollte Abmessungen, Aussehen, Material, Montage, Funktion, Prozessstabilität und Werkzeugaufzeichnungen umfassen.
Ein erfolgreiches Formprojekt beginnt lange vor der maschinellen Bearbeitung. Ingenieure definieren zunächst, was das fertige Kunststoffbauteil leisten muss. Sie überprüfen die Betriebstemperatur, die Belastungen, die chemische Belastung, das Aussehen, die Montagemethode und die erwartete Produktionsmenge.
Diese Anforderungen leiten jede spätere Werkzeugentscheidung. An eine schützende Maschinenabdeckung werden andere Anforderungen gestellt als an ein transparentes Sichtfenster. Eine Strukturhalterung aus verstärktem Nylon erfordert auch andere Werkzeuge als ein einfaches Polypropylengehäuse.
Das Projektteam sollte ein vollständiges dreidimensionales Modell und eine bemaßte Zeichnung bereitstellen. Sie sollten kritische Toleranzen, zugelassene Harzqualitäten, Oberflächenbeschaffenheiten, Farben und jährliche Bestellmengen ermitteln.
Auch die erwartete Werkzeugstandzeit ist wichtig. Eine Form für eine begrenzte Produktion kann eine einfachere Konstruktion verwenden. Eine Form, die große Mengen produzieren soll, benötigt in der Regel langlebigen Stahl, eine stärkere Halterung, eine effiziente Kühlung und leicht zu wartende Komponenten.
DFM prüft, ob das Teil konsistent gefüllt, gekühlt, freigegeben und produziert werden kann. Ingenieure überprüfen Wandstärke, Formschräge, Rippen, Vorsprünge, Radien, Löcher und Hinterschnitte.
Unebene Wände können unterschiedlich schnell abkühlen. Dies kann zu Einfallstellen, inneren Spannungen oder Verzug führen. Ein begrenzter Tiefgang kann das Auswerfen erschweren. Für tiefe Unterschnitte sind möglicherweise Schieber, Heber oder herausnehmbare Einsätze erforderlich.
Der DFM-Bericht sollte auch die vorgeschlagene Trennlinie, die Anschnittposition, den Anschnitttyp und die Positionen der Auswerferstifte enthalten.
Ein physischer Prototyp kann Größe, Passform, Montage und Grundfunktion bestätigen. Es ist besonders nützlich für Griffe, Abdeckungen, Gehäuse, Clips und passende Komponenten.
Ein Prototyp beweist jedoch nicht, dass sich das Design korrekt formen lässt. Die Mold-Flow-Analyse dient einem anderen Zweck. Es sagt voraus, wie sich das ausgewählte Harz im geplanten Werkzeug bewegen, verdichten, abkühlen und schrumpfen kann.
Hinweis:Genehmigen Sie die Harzsorte vor der endgültigen Formkonstruktion, da Schrumpfung und Verarbeitungsverhalten Einfluss auf die Hohlraumabmessungen haben.
Sobald das Teil und der DFM-Plan genehmigt sind, setzen die Ingenieure das Produktdesign in ein vollständiges Werkzeugsystem um. Dies ist die wichtigste Phase, da die Formenarchitektur Auswirkungen auf Qualität, Leistung, Wartung und Stückkosten hat.
Der Formkonstrukteur unterteilt das Teil in Kern- und Kavitätsgeometrie. Diese beiden Abschnitte bilden die Innen- und Außenflächen des Formteils.
Anschließend fügt der Designer die Trennfuge, Angusskanäle, Anschnitte, Entlüftungsöffnungen, Auswerferstifte, Führungskomponenten, Kühlkanäle und Stützplatten hinzu. Teile mit seitlichen Löchern, Clips oder Hinterschneidungen benötigen möglicherweise auch Schieber oder Heber.
Mold-Flow-Ergebnisse können die Anschnittplatzierung und Kühlungsentscheidungen unterstützen. Sie können Füllungsungleichgewichte, eingeschlossene Luft, sichtbare Bindenähte, hohen Druck oder wahrscheinliche Verformungen aufdecken.
Die Auswahl des Stahls hängt vom Harz, dem Produktionsvolumen, der Verarbeitung, dem Wartungsplan und der erwarteten Werkzeuglebensdauer ab. Für allgemeine Industrieteile kann vorgehärteter Werkzeugstahl verwendet werden. Für Projekte mit hohem Verschleiß oder kritischem Erscheinungsbild sind möglicherweise härtere, besser polierbare oder korrosionsbeständige Materialien erforderlich.
Glasgefüllte Polymere können Anschnitte und Hohlraumoberflächen schneller verschleißen. Klare Teile benötigen Stahl, der einer feinen Politur standhält. Korrosive oder flammhemmende Materialien erfordern möglicherweise einen zusätzlichen Oberflächenschutz.
Auswechselbare Einsätze sind für stark beanspruchte Bereiche nützlich. Sie können Reparaturen vereinfachen, ohne einen gesamten Kern oder Hohlraum ersetzen zu müssen.
Der Werkzeugmacher bereitet die Formbasis, Kernblöcke, Hohlraumblöcke und Einsätze vor. Beim CNC-Fräsen werden die meisten unerwünschten Stähle entfernt und die wichtigsten dreidimensionalen Oberflächen geformt.
Durch das Bohren entstehen Kühlkanäle, Schraubenlöcher und Bauteilpositionen. Drehmaschinen können runde Kerne, Hülsen oder andere rotierende Teile herstellen. Durch Schleifen entstehen flache, genaue Referenzflächen.
Bei der Grobbearbeitung verbleibt normalerweise ein kleines Schlichtaufmaß. Bei späteren Arbeiten erhalten kritische Bereiche ihre endgültige Größe und Endbearbeitung.
Ein rotierender CNC-Fräser kann nicht jede Form erzeugen. Scharfe Innenecken, tiefe Rippen, schmale Schlitze, feine Beschriftungen und eingeschränkte Bereiche erfordern oft eine Funkenerosionsbearbeitung.
EDM entfernt Metall durch kontrollierte elektrische Funken. Eine geformte Elektrode reproduziert die erforderlichen Details im Inneren des Stahls. Beim Drahtschneiden wird ein dünner, unter Spannung stehender Draht verwendet, um präzise Profile und Öffnungen zu formen.
Diese Prozesse unterstützen komplexe Industriekomponenten, darunter Präzisionsgehäuse, Steckverbinder, Abdeckungen und Teile mit engen funktionalen Details.
Nach der Bearbeitung beginnen erfahrene Werkzeugmacher mit der Montage und Montage. Sie prüfen, wie sich Kern und Hohlraum entlang ihrer Absperrflächen treffen.
Sie installieren Einsätze, Führungsstifte, Buchsen, Auswerferstifte, Rückholstifte, Federn, Schieber und Heber. Jede bewegliche Komponente muss sich reibungslos bewegen und in die richtige Position zurückkehren.
Sie prüfen auch Kühlkanäle auf Undichtigkeiten oder Verstopfungen. Eine schlechte Ausrichtung kann zu Graten, unebenen Wänden, beschädigten Teilen oder schnellem Werkzeugverschleiß führen.
Die erforderliche Kunststoffoberfläche bestimmt die Formoberfläche. Ein funktionsfähiges Innenteil benötigt möglicherweise nur eine standardmäßig bearbeitete Oberfläche. Ein sichtbares Gehäuse benötigt möglicherweise eine kontrollierte Textur. Ein transparentes oder hochglänzendes Bauteil erfordert eine sorgfältige Politur.
Oberflächenfehler in der Kavität übertragen sich normalerweise auf jedes Formteil. Beim Polieren müssen daher Bearbeitungsspuren entfernt werden, ohne dabei wichtige Maße oder Kantenformen zu verändern.
Das fertige Werkzeug wird manuell gereinigt, geschmiert, montiert und überprüft. Das Team bestätigt das Öffnen, Schließen, Auswerfen, die Schieberbewegung, die Ausrichtung und die Kühlanschlüsse.
Die zusammengebaute Form wird in eine eingebaut Spritzgießmaschine . Das Team verwendet das zugelassene Harz, um die ersten T0-Muster herzustellen.
Diese Proben zeigen, ob die Form korrekt gefüllt und ausgeworfen wird. Prüfer prüfen kritische Abmessungen, Aussehen, Grate, Einfallstellen, Kurzschüsse, Bindenähte, Fließmarken und Verzug.
Das Team überprüft auch den Ausbau des Tors und die Passgenauigkeit der Montage. Werkzeugkorrekturen können folgen. Einige Probleme erfordern Stahlanpassungen, während andere verbesserte Formeinstellungen erfordern.
Bühne |
Hauptzweck |
Typische Ausgabe |
Produktbewertung |
Bestätigen Sie die Funktions- und Produktionsanforderungen |
Genehmigte Spezifikationen |
DFM und Simulation |
Reduzieren Sie Design- und Füllrisiken |
DFM- und Mold-Flow-Ergebnisse |
Formenbau |
Definieren Sie die komplette Werkzeugstruktur |
Genehmigte Formzeichnung |
Bearbeitung |
Erstellen Sie Kerne, Hohlräume und Einsätze |
Fertige Formteile |
Montage und Fertigstellung |
Bauen Sie eine funktionierende Formbaugruppe |
Testbereites Tool |
T0-Testversion |
Bewerten Sie die Leistung von Werkzeugen und Teilen |
Proben und Prüfdaten |
Korrektur und Genehmigung |
Sorgen Sie für eine stabile Produktion |
Zugelassene Form und Verfahren |
Tipp: Fordern Sie vor Beginn der Bearbeitung eine Überprüfung des Formdesigns an, da digitale Änderungen weniger kosten als Stahlkorrekturen.
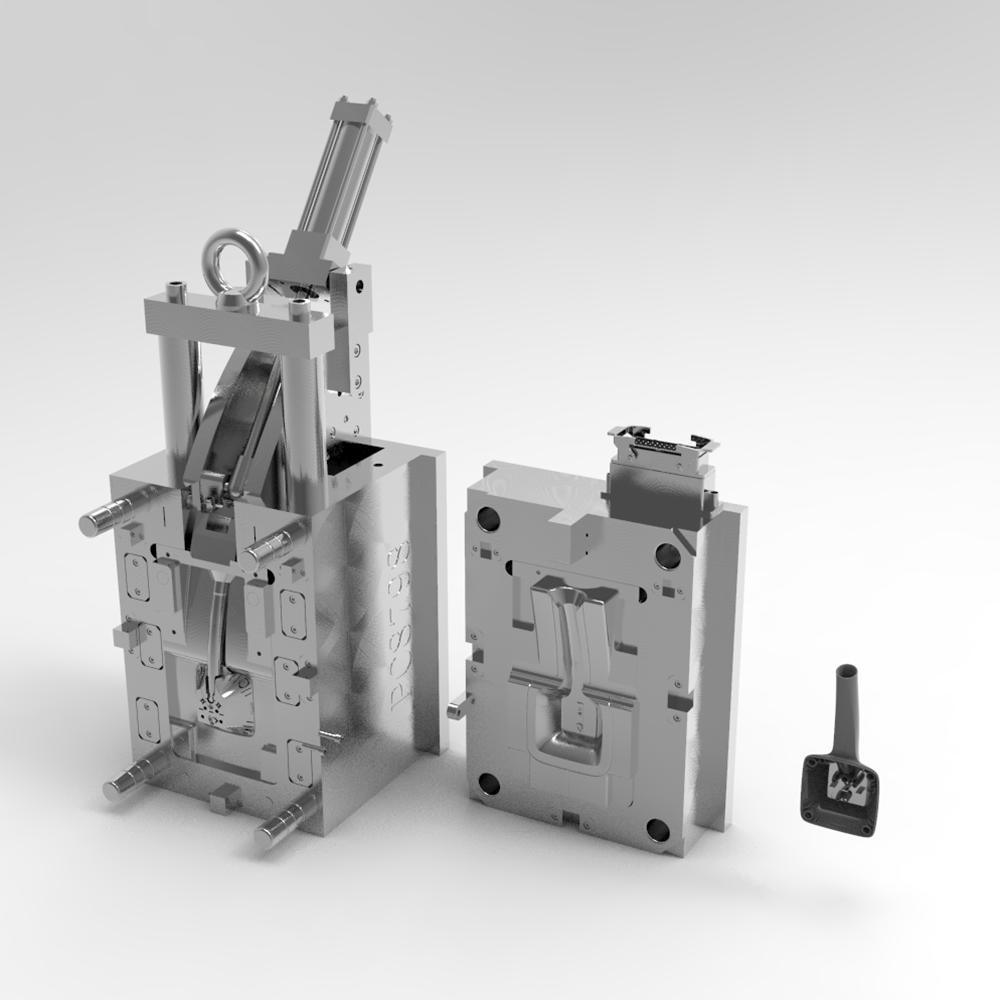
Es gibt kein universelles Formendesign für jedes Kunststoffbauteil. Die Geometrie und das ausgewählte Polymer ändern die Kavitätsgröße, das Angusssystem, das Kühllayout, die Entlüftung, die Oberfläche und das Werkzeugmaterial.
ABS wird oft für robuste Gehäuse, Griffe und Abdeckungen gewählt. Polypropylen bietet chemische Beständigkeit und eignet sich für viele funktionelle Komponenten. Polycarbonat trägt transparente oder schlagfeste Teile.
Technische Materialien wie verstärktes Nylon, PPS oder PEEK eignen sich für anspruchsvolle Industrieumgebungen. Allerdings benötigen sie oft höhere Verarbeitungstemperaturen oder eine höhere Verschleißfestigkeit.
Jedes Harz hat sein eigenes Schrumpf- und Fließverhalten. Ingenieure müssen diese Eigenschaften bei der Dimensionierung der Kavität und der Planung des Formprozesses berücksichtigen.
Eine Straight-Pull-Form öffnet sich in eine Richtung. Es ist normalerweise einfacher, schneller und leichter zu warten.
Seitliche Löcher, Verriegelungslaschen, Gewinde und interne Hinterschneidungen können einen geraden Auswurf verhindern. Die Schieber bewegen sich seitwärts, bevor das Teil freigegeben wird. Heber bewegen sich beim Auswerfen schräg. Einige Projekte verwenden abnehmbare oder zusammenklappbare Kerne.
Diese Merkmale erhöhen die Werkzeugkosten und den Wartungsbedarf. Frühe Designänderungen können manchmal eine Aktion entfernen, ohne die Leistung des Teils zu beeinträchtigen.
Durchsichtige Komponenten zeigen Fließlinien, eingeschlossenes Gas, Kratzer und Polierfehler. Ihre Formen benötigen saubere Oberflächen, effektive Entlüftung, kontrollierte Anschnitte und ein stabiles Temperaturmanagement.
Strukturierte Oberflächen werfen unterschiedliche Probleme auf. Der Entwurf muss eine saubere Freisetzung aus der Textur unterstützen. Anschnitt- und Auswerferstandorte sollten nach Möglichkeit sichtbare Bereiche meiden.
Qualität kann nicht am Ende in eine Gussform hinein überprüft werden. Es muss während der gesamten Konstruktion, Bearbeitung, Montage und Prüfung kontrolliert werden.
Werkzeugmacher messen Hohlraumabmessungen, Einsatzpositionen, Sperrflächen, Löcher und Ausrichtungsmerkmale zwischen den Arbeitsgängen. Dadurch wird verhindert, dass ein früher Fehler Auswirkungen auf die spätere Arbeit hat.
Zu den Prüfmethoden können Präzisionsmessgeräte, Höhenmessgeräte, optische Systeme oder Koordinatenmessgeräte gehören. Die gewählte Methode hängt von Geometrie und Toleranz ab.
Die Simulation liefert nützliche Vorhersagen, aber die tatsächliche Formgebung bestätigt die Leistung. Ingenieure vergleichen die T0-Ergebnisse mit dem geplanten Füllmuster, dem Kühlverhalten und der erwarteten Schrumpfung.
Durch eine ausgewogene Füllung können mehrere Kavitäten ähnliche Teile herstellen. Eine effektive Kühlung unterstützt kürzere und stabilere Zyklen. Eine schlechte Kühlung kann zu ungleichmäßiger Schrumpfung oder Verformung führen.
Ein vollständiges Genehmigungspaket kann Maßberichte, Materialaufzeichnungen, Beispielfotos, Prozesseinstellungen und Dokumente zur Werkzeugüberprüfung umfassen.
Das freigegebene Muster wird zu einer wichtigen Referenz. Die zukünftige Produktion sollte den definierten Abmessungen, Aussehen, Montage und Funktionsergebnissen entsprechen.
Der erste Versuch markiert selten das Ende der Entwicklung. Es beginnt ein kontrollierter Prozess der Messung, Diagnose, Korrektur und Genehmigung.
Techniker stellen Materialtrocknungsbedingungen, Zylindertemperaturen, Formtemperatur, Einspritzgeschwindigkeit, Packungsdruck, Abkühlzeit und Schließkraft ein.
Sie sollten ein Werkzeugproblem nicht durch extreme Prozesseinstellungen verbergen. Eine zuverlässige Form sollte innerhalb eines praktischen Verarbeitungsfensters funktionieren und nicht in einer fragilen Umgebung.
Kurze Schüsse können durch einen eingeschränkten Durchfluss, eine schwache Entlüftung, einen kleinen Schieber oder ungeeignete Einstellungen verursacht werden. Der Blitz kann auf beschädigte Absperrungen, übermäßigen Druck oder unzureichende Klemmung hinweisen.
Einfallstellen sind oft auf dicke Abschnitte, schlechte Packung oder ungleichmäßige Kühlung zurückzuführen. Verzug kann durch unausgeglichene Füllung, Kühlungsunterschiede, Teilegeometrie oder Harzverhalten entstehen.
Jede Korrektur sollte auf Belegen aus Proben, Messungen und Prozessdaten basieren.
Nach Modifikationen produziert die Form einen weiteren Versuch. Das Team wiederholt Maß-, Sicht-, Montage- und Funktionsprüfungen.
Die Genehmigung sollte die akzeptierte Probe, das Harz, die Farbe, die Oberflächenbeschaffenheit, das Prozessfenster und die kritischen Abmessungen festlegen. Die Form kann dann in die Pilot- oder Massenproduktion übergehen.
Hinweis: Trennen Sie Werkzeugfehler von Prozessfehlern, bevor Sie den Stahl wechseln, da unnötiges Schneiden zu dauerhaften Problemen führen kann.
Der niedrigste anfängliche Formpreis führt nicht immer zu den niedrigsten Gesamtherstellungskosten. Käufer sollten Leistung, Ausschuss, Zykluszeit, Wartung und zukünftige Änderungen berücksichtigen.
Eine Form mit einer Kavität produziert ein Teil pro Zyklus. Es verfügt über ein einfacheres Zufuhrsystem und ist oft kostengünstiger in der Herstellung.
Ein Werkzeug mit mehreren Kavitäten produziert mehrere Teile pro Zyklus. Dadurch können die Stückkosten bei großen Produktionsläufen gesenkt werden. Allerdings sollte sich jeder Hohlraum mit einer ähnlichen Geschwindigkeit füllen und abkühlen.
Familienformen produzieren unterschiedliche Teile in einem Werkzeug. Sie können Werkzeugkosten einsparen, aber das Ausbalancieren verschiedener Formen und Volumina kann schwierig sein.
Ein Kaltkanalsystem sorgt bei jedem Zyklus für einen stabilen Läufer. Das Design ist einfacher, aber es kann zusätzliches Material für das Recycling oder die Entsorgung entstehen.
Ein Heißkanalsystem hält das geschmolzene Material in beheizten Kanälen. Es kann den Angussabfall reduzieren und die automatisierte Produktion unterstützen. Es erhöht auch die Systemkosten, die Kontrollanforderungen und die Wartungskomplexität.
Die richtige Wahl hängt vom Harz, der Teilegröße, dem Aussehen, dem Volumen und den Produktionszielen ab.
Die Kühlung kontrolliert oft einen großen Teil des Formzyklus. Gut geplante Kanäle führen die Wärme gleichmäßig ab und verbessern die Formstabilität.
Austauschbare Einsätze können den Käufer vor kostspieligen zukünftigen Reparaturen schützen. Auch gehärtete Bauteile oder Oberflächenbehandlungen können die Verschleiß- und Korrosionsbeständigkeit verbessern.
Diese Investitionen erhöhen die anfänglichen Werkzeugkosten, können aber langfristig einen höheren Wert liefern.
Eine kundenspezifische Form durchläuft Design, Simulation, Bearbeitung, Anpassung, Endbearbeitung und wiederholte Versuche. Jede Entscheidung wirkt sich auf Qualität, Zykluszeit, Kosten und Lebensdauer aus. Dongguan Quanhao Plastic Mould Co., Ltd. unterstützt Formenbau, Prototyping, Werkzeugbau, Spritzguss, Inspektion, Endbearbeitung und Montage. Mit seinen Industrielösungen entstehen präzise Gehäuse, Funktionsteile, Schutzabdeckungen und transparente Komponenten für eine zuverlässige Produktion.
A: Eine kundenspezifische Kunststoffspritzgussform formt ein genehmigtes Teiledesign wiederholt.
A: CNC formt Hauptflächen, während EDM schwierige Details erstellt.
A: Füll-, Kühl-, Auswurf- und Geometrierisiken werden frühzeitig erkannt.
A: Stahl, Hohlräume, Größe, Maßnahmen, Verarbeitung und Validierung wirken sich auf die Kosten aus.
A: Stahl unterstützt normalerweise eine längere Produktion und eine höhere Verschleißfestigkeit.
A: Ingenieure passen Werkzeug-, Entlüftungs-, Kühl-, Anguss- oder Prozesseinstellungen an.


