


Просмотры: 0 Автор: Редактор сайта Время публикации: 18.09.2026 Происхождение: Сайт


Неисправность переформовки редко является чисто конструктивным недостатком. Такие проблемы, как расслоение, сильная деформация и структурная слабость, случаются часто. В большинстве реальных приложений эти сбои происходят непосредственно из-за скрытой несовместимости материалов. Выбор неправильной пары жесткой подложки и гибкой накладной формы создает серьезные производственные трудности. Это заметно увеличивает процент брака. Это задерживает критически важные выходы на рынок. В конечном счете, плохое соответствие материалов вынуждает инженеров прибегать к стрессовым и дорогостоящим изменениям конструкции. Вы должны выбирать совместимые смолы, чтобы обеспечить долгосрочную жизнеспособность продукта.
В этой статье представлена строгая система технической оценки для выбора идеальных сочетаний материалов. Мы поможем вам согласовать основные требования к производительности с требовательными операционными средами. Вы узнаете, как правильно сравнить химическую адгезию с механической блокировкой. Кроме того, мы объясним конкретные физические ограничения на этапе вторичной инъекции. Наконец, вы узнаете, как тщательно проверять своих партнеров-производителей. Следуя этому руководству, вы сможете избежать догадок и создать высокофункциональные и долговечные формованные сборки.
Неправильный выбор материала полностью снижает надежность изделия. Физические неисправности включают плохую адгезию и непредсказуемые вмятины. Подложки и формованные изделия расслаиваются при незначительном напряжении. Следы погружения появляются вблизи более толстых геометрических сечений. Растрескивание под напряжением быстро разрушает общую целостность конструкции. Эти физические сбои вызывают серьезные финансовые последствия. Уровень брака резко возрастает во время начальных производственных циклов. Позже бренды сталкиваются с дорогостоящими отзывами продуктов. Доверие клиентов быстро испаряется, когда ручки отслаиваются. Модернизация пресс-форм стоит десятки тысяч долларов.
Достижение настоящей химической связи является наиболее эффективным возможным результатом. Два совместимых материала сливаются на молекулярном уровне. Они разделяют полимерные цепи через пограничный слой. Это создает постоянную, бесшовную привязанность. Это устраняет необходимость в сложных модификациях инструмента.
Однако многим превосходным материалам не хватает естественного химического сродства. Механическая блокировка становится здесь необходимым запасным вариантом. Вы должны спроектировать определенные физические характеристики жесткой подложки. Эти функции физически отражают гибкую верхнюю форму.
Инженеры часто сталкиваются с серьезными рисками реализации, связанными с температурами плавления. Впрыскивание высокотемпературного эластомера поверх низкотемпературного жесткого пластика опасно. Вторичная фаза впрыска несет в себе огромную тепловую энергию. Это тепло может легко расплавить структурную подложку. Деформация подложки нарушает точность размеров детали. Вы должны убедиться, что жесткий пластик выдерживает вторичную температуру плавления. Если это невозможно, вы должны немедленно выбрать альтернативные смолы.
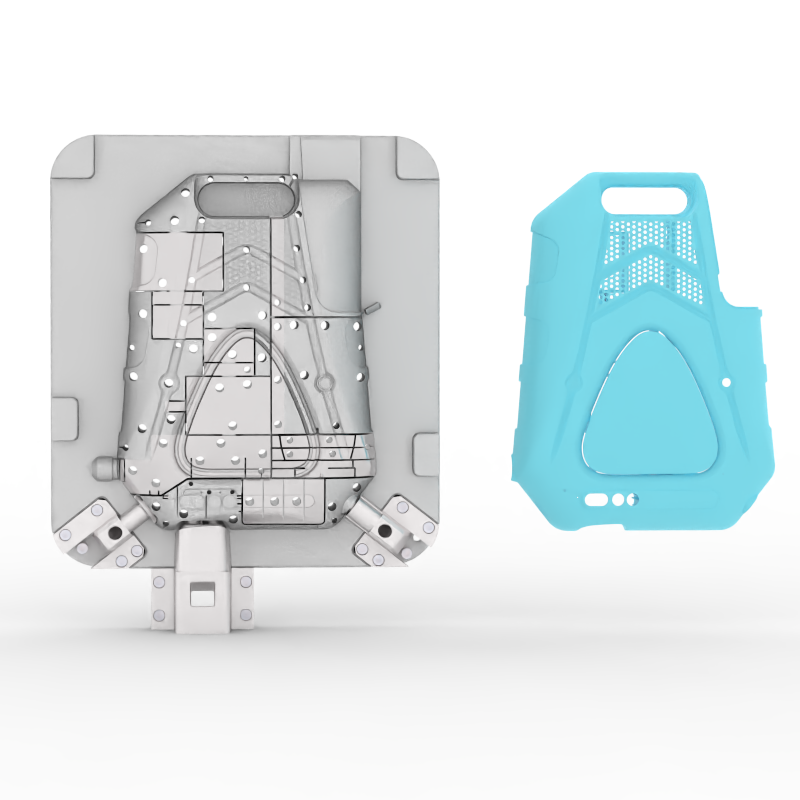
Поликарбонат (ПК) и АБС служат надежной структурной основой. Они обеспечивают огромную базовую ударопрочность. Дизайнеры часто используют их для бытовой электроники и электроинструментов. К счастью, они хорошо совместимы со многими типами ТПУ.
Нейлон (PA) представляет собой совершенно иную проблему. Он обеспечивает превосходную прочность на разрыв и долговечность. Однако его гладкая поверхность, как известно, противостоит химическому связыванию. Стандартные эластомеры здесь не прилипнут. Для нейлона необходимо указать специализированные модифицированные марки для формования.
Термопластичный полиуретан (ТПУ) и ТПЭ выступают в качестве функционального слоя. Они являются стандартом для эргономичных ручек. Они обеспечивают превосходные амортизирующие свойства. Вы должны оценить их на основе конкретной твердости по Шору. Также необходимо проверить их химическое родство с выбранным субстратом.
Жидкая силиконовая резина (LSR) обеспечивает превосходные эксплуатационные характеристики слоев. Он легко и безопасно противостоит высоким температурам. Он идеально подходит для критически важных медицинских применений. Однако LSR требует очень специфического механического инструмента. Вам необходимо нагреть форму для впрыска LSR. Одновременно необходимо охладить сам субстрат. Перед обработкой обязательна правильная подготовка поверхности.
Прежде чем приступать к разработке инструментов, вы должны ознакомиться с техническими данными производителя смолы. Не полагайтесь исключительно на общие таблицы совместимости. Создайте строгий контрольный список для ваших конкретных материалов.
| Жесткий материал подложки. | Гибкий формованный слой. | Прочность химической связи. | Требования к механической блокировке. |
|---|---|---|---|
| Поликарбонат (ПК) | Термопластичный полиуретан (ТПУ) | Отличный | Редко требуется |
| Акрилонитрил-бутадиен-стирол (АБС) | Термопластичный эластомер (TPE) | Высокий | Опционально (для экстремального использования) |
| Нейлон (ПА 6/66) | Стандартный ТПЭ/ТПУ | Низкий | Строго обязательно |
| Полипропилен (ПП) | Жидкая силиконовая резина (LSR) | Очень низкий | Строго обязательно + Учебник |
Промышленные условия постоянно подвергают продукцию суровым реалиям. Масла, смазки и агрессивные чистящие средства разъедают мягкие эластомеры. Эти химикаты быстро разлагают стандартные ТПЭ. При проектировании Изготовленные на заказ пластиковые детали для литья под давлением для промышленного применения необходимо заранее оценить химическую стойкость. Гибкий слой со временем набухнет, размягчится или растворится. Необходимо выбирать специализированные фторполимеры или стойкие уретаны. Они сохраняют свою целостность при длительном химическом воздействии.
Автомобильная промышленность требует исключительной термической устойчивости. Рассмотрим Автомобильная часть ежедневно подвергается воздействию прямых солнечных лучей. Температура резко колеблется от -40°C до 85°C+. Материалы должны выдерживать такие резкие перепады температур. Непревзойденная скорость усадки приводит к немедленному расслоению. Верхняя форма сжимается и отслаивается от подложки. Кроме того, длительное воздействие ультрафиолета ухудшает эластичность материала. УФ-стабилизаторы должны быть включены в состав необработанного эластомера.
Вы должны проверить рейтинги соответствия на этапе выбора материала. Ожидание постпродакшена представляет собой огромный операционный риск. Для медицинских устройств требуются смолы, одобренные FDA. Европейские рынки требуют полного соблюдения RoHS. Для электронных корпусов требуются подтвержденные классы воспламеняемости UL. Если ваши материалы не прошли сертификацию, ваш продукт не может быть доставлен по закону. Ранняя проверка этих факторов экономит месяцы времени на перепроектирование.
Инженеры должны завершить детальную разработку характеристики деталей для формования перед резкой стали. Соответствие объемной усадки обоих материалов предотвращает коробление. Как детали наплавки остывают, слегка сжимаются. Оба материала должны охлаждаться и сжиматься синхронно. Если они сокращаются с совершенно разной скоростью, нарастает внутреннее напряжение. Окончательная сборка будет гнуться, деформироваться или сильно трескаться. Тщательный выбор смолы смягчает это физическое напряжение.
Вы должны обозначить строгие физические ограничения относительно геометрии детали. Толщина стенок существенно влияет на длину потока. Если формованный материал остывает слишком быстро, возникают проблемы. Материалы с высокой вязкостью быстро теряют тепло во время впрыска. Они не заполнят полость формы полностью. Это создает короткие кадры и дефектные границы. Кроме того, преждевременное охлаждение препятствует адекватной химической связи. Вы должны поддерживать оптимальную толщину, чтобы поддерживать тепло впрыска.
Теоретическая совместимость материалов ничего не значит без физического подтверждения. Вы должны подчеркнуть необходимость стандартизированного тестирования. ASTM D903 — это отраслевой стандарт испытания на отслаивание. Он измеряет точную силу, необходимую для разделения слоев. Тестирование методом перекрестной штриховки дает дополнительные данные по адгезии визуально. Вы должны провести эти тесты на этапе проверки. Они доказывают, что теоретическая совместимость материалов соответствует действительности. Прототипирование отдельных полостей точно подтверждает ваши предположения.
Оценка вашего партнера-производителя определяет ваш окончательный успех. Оцените, используют ли они специальное оборудование для двухзаходного формования. Двухэтапное формование происходит внутри одной машины. Он эффективно обеспечивает большие объемы. Он последовательно обеспечивает гораздо более прочные химические связи. В качестве альтернативы, формование вставки с возможностью захвата и установки обходится дешевле. Оператор физически перемещает подложку на другую машину. Однако это сопряжено с более высокими рисками ручной обработки. Поверхностное загрязнение легко разрушает химические связи.
Надежный Поставщик деталей для формования не должен просто слепо принимать проекты. Они должны обладать глубокими знаниями в области материаловедения. Они должны заранее предоставить точный анализ текучести пресс-формы. Это программное обеспечение идеально моделирует распределение тепла и давления. Кроме того, они должны предлагать обоснованные рекомендации по альтернативным смолам. Если выбранные вами материалы противоречат друг другу, они должны немедленно предложить жизнеспособные альтернативы.
Ищите конкретные контрольные точки обеспечения качества во время аудита предприятия. Базовых визуальных проверок совершенно недостаточно для сложных сборок. Продвинутые поставщики используют тепловидение на этапе охлаждения. Это позволяет заранее обнаружить скрытые внутренние точки напряжения. Они также внедряют автоматизированные системы визуального контроля. Камеры сканируют каждую деталь на наличие микроскопических бликов или едва заметных расслоений. Строгие протоколы контроля качества гарантируют стабильные производственные партии.
Успешное формование требует одновременного проектирования конструкции детали и выбора материала. Вы не можете завершить геометрию, не зная точных смол. Выбор несовместимых материалов разрушает жизнеспособность продукта и истощает бюджет проекта. Отдавая приоритет химической совместимости и скорости усадки, вы гарантируете долгосрочные результаты. Надлежащим образом проверенные поставщики предоставляют данные, необходимые для принятия безопасного выбора.
Ответ: Расслоение обычно возникает из-за химической несовместимости подложки и эластомера. Неправильная температура формы препятствует сплавлению материалов на молекулярном уровне. Кроме того, загрязнение поверхности или отсутствие надлежащих механических замков приводит к расслоению под нагрузкой.
О: Нет. Универсальная адгезия – устойчивый миф. Полимеры обладают совершенно разными молекулярными структурами и температурами плавления. Вы должны полагаться на проверенные матрицы совместимости материалов. Несовместимые пластмассы требуют тщательной подготовки поверхности или сложных физических подрезов для склеивания.
А: Да. Трудно склеиваемые материалы требуют сложной конструкции пресс-форм. Если химическая адгезия не удается, инженеры должны добавить механические подрезы или сквозные отверстия. Эти функции требуют сложных форм, направляющих или подъемников. Эта сложность значительно увеличивает первоначальные капитальные затраты.


