


Просмотры: 0 Автор: Редактор сайта Время публикации: 30 августа 2026 г. Происхождение: Сайт


Поиск инструментов для медицинского оборудования не является стандартной процедурой закупок. Ставки невероятно высоки в этой жестко регулируемой отрасли. Один-единственный сбой может привести к отказу регулирующих органов, массовому отзыву продукции или угрозе безопасности пациентов. Основная задача заключается в преодолении критического разрыва. Вам необходимо перейти от первоначального проектирования деталей и проектирования технологичности (DFM) к проверенному, масштабируемому и совместимому производственному процессу. Поиск подходящего партнера и правильных параметров инструмента имеет решающее значение для долгосрочного успеха.
Эта статья предоставляет инженерам по закупкам и менеджерам по продуктам надежную основу для снижения рисков. Мы рассмотрим, как объективно оценить требования к инструментам. Вы узнаете, как проверять потенциальных партнеров-производителей на предмет соблюдения строгих стандартов соответствия. Мы предоставим вам действенные стратегии, которые обеспечат успех вашего проекта. Понимая эти технические переменные, вы сможете уверенно ориентироваться в сложной ситуации производства медицинского оборудования.
Инструменты диктуют соответствие: класс пресс-формы и твердость стали должны напрямую соответствовать ожидаемому жизненному циклу устройства и нормативным уровням FDA/CE.
Материал определяет конструкцию пресс-формы: выбор конкретного медицинского пластика (например, PEEK, Ultem) определяет температурный режим, литниковость и допуски на усадку пресс-формы.
Проверка вместо обещаний. Квалифицированный поставщик должен доказать свою компетентность с помощью строгих рамок проверки IQ/OQ/PQ, а не только с помощью маркетинговых заявлений.
Прежде чем обсуждать особенности оснастки, вы должны определить точные требования к производственному циклу. Установите четкие критерии успеха на ранних этапах жизненного цикла проекта. Определите ожидаемый рыночный спрос и физический жизненный цикл вашего устройства. Объем производства определяет фундаментальную архитектуру вашего инструмента. Вы не можете спроектировать высоконадежный производственный процесс, не зафиксировав сначала эти базовые показатели.
Внимательно изучите классификацию пресс-форм Общества промышленности пластмасс (SPI). Они определяют уровень ваших инвестиций и определяют базовую долговечность.
Класс 101 (1 миллион+ циклов): Эти инструменты обрабатывают чрезвычайно большие объемы. Они совершенно необходимы для расходных материалов большого объема, таких как шприцы и диагностические кассеты. Производители изготавливают их из закаленной инструментальной стали, обычно из нержавеющей стали H13 или 420, чтобы предотвратить преждевременный износ.
Класс 103 (менее 500 тыс. циклов): эти формы надежно работают при средних объемах производства. Они очень пригодны для использования в специализированных хирургических инструментах среднего объема. Они требуют меньше первоначального капитала, но при этом сохраняют надежную структурную целостность.
Планирование масштабируемости не менее важно для снижения рисков. Сначала оцените, нужна ли вам одногнездная прототипная форма. Можете ли вы сразу перейти к многоместной или семейной форме? Это решение во многом зависит от того, есть ли у вас заблокированные проекты. Принимайте эти решения на основе эмпирических данных, а не оптимистических предположений. Спешка использовать инструмент с 16 гнездами перед завершением работы с файлами САПР гарантирует дорогостоящую доработку. Если дизайн остается плавным, начните с малого. Масштабируйте только тогда, когда проверка докажет, что геометрия стабильна.
Медицинские устройства часто требуют предельной точности для правильной работы. Допуски ±0,001 дюйма или меньше являются стандартными в этом секторе. Для постоянного достижения такой точности микроформования вам понадобится надежный, высокотехнологичный инструмент. Стандартный коммерческий инструмент не сможет удерживать эти размеры в течение тысяч циклов.
Вы должны тщательно проверять характеристики основных инструментов. Выбор стали является абсолютным критерием долговечности. Инженеры часто выбирают нержавеющую сталь 420 для чистых медицинских помещений. Он обеспечивает исключительную коррозионную стойкость к влажности окружающей среды. Он также выдерживает воздействие агрессивных стерилизующих химикатов, используемых при регулярном обслуживании чистых помещений. Использование стали более низкого качества приводит к появлению ржавчины, которая немедленно загрязняет стерильную среду.
Стратегия кавитации требует тщательного баланса. Естественно, вы хотите увеличить выпуск продукции для удовлетворения рыночного спроса. Однако варианты с несколькими полостями создают значительные риски при обработке. Каждая дополнительная полость усложняет поток смолы, распределение давления и управление температурой. Если одна полость заполняется быстрее другой, размеры детали будут смещаться.
Конструкция канала охлаждения существенно влияет на производительность пресс-формы. Конформные каналы охлаждения представляют собой серьезное усовершенствование по сравнению с традиционными прямолинейными перегородками. Они внимательно следят за сложной геометрией детали. Эта технология оптимизирует время цикла, сводя к минимуму коробление высокоточных компонентов.
Определение всеобъемлющего Спецификации форм для литья медицинских пластиков обеспечивают согласованность обработки. Он защищает ваш проект от тонких изменений размеров. Прежде чем опубликовать заказ на поставку, убедитесь, что ваша команда инженеров четко документирует каждое отдельное требование.
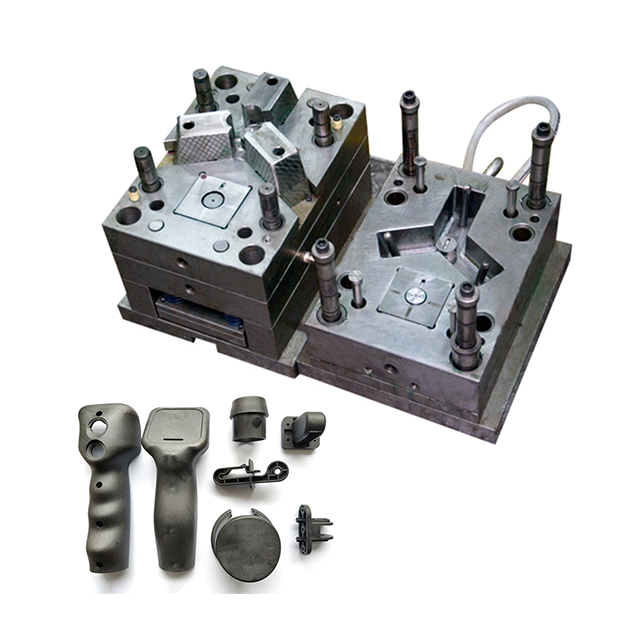
Вы не можете отделить проектирование пресс-форм от науки о полимерах. В производстве существует глубокий симбиоз смолы и пресс-формы. Выбор материала в основном определяет, как вы должны изготовить инструмент. Различные полимеры ведут себя радикально по-разному при высоких температурах и давлениях.
Оценка смол медицинского назначения выявила различные требования к инструментам. Жаропрочные смолы, такие как PEEK и PEI/Ultem, представляют собой уникальные проблемы. Для них требуются специальные высокотемпературные формы. Вы должны использовать передовые системы термоконтроля, чтобы инструмент оставался исключительно горячим во время впрыска. И наоборот, такие товарные смолы, как поликарбонат и полипропилен, гораздо легче обрабатывать. Тем не менее, ворота и вентиляция остаются критически важными. Вы должны правильно подобрать размер ворот, чтобы предотвратить напряжение сдвига и устранить газовые ловушки, которые оставляют следы ожогов.
Когда вы выбираете конкретный медицинский пластик , рассмотрим его путь после формования. Биосовместимость и стерилизация являются непреложными факторами. Форма должна точно учитывать усадку материала. Структурные изменения произойдут во время стерилизации гамма-излучением, EtO или автоклаве. Например, автоклавные циклы подвергают детали воздействию высоких температур и влаги. Ваши инструменты должны точно предвидеть эти изменения размеров, чтобы обеспечить правильную сборку компонентов после стерилизации.
Сертификация ISO 13485 является лишь обязательным условием для медицинского производства. Это не конкурентное отличие. Вам необходимо глубже разобраться в том, как учреждение ежедневно обеспечивает соблюдение этих стандартов. Сертификат на стене ничего не значит, если операторы обходят стандартные рабочие процедуры на этаже.
Протокол проверки IQ/OQ/PQ доказывает абсолютные возможности обработки. Он заменяет пустые маркетинговые обещания объективными научными доказательствами.
Квалификация установки (IQ): оценивает правильность установки оборудования. Он проверяет подключения к инженерным сетям, версии программного обеспечения и функции безопасности.
Эксплуатационная квалификация (OQ): устанавливает верхний и нижний контрольные пределы. Инженеры доводят этот процесс до крайности. Это создает безопасное и надежное окно обработки.
Квалификация производительности (PQ): доказывает, что процесс может выполняться повторно в масштабе. Оно не должно демонстрировать нулевую деградацию с течением времени при нормальных условиях эксплуатации.
Экологический контроль также требует строгого контроля. Уточните, когда чистое помещение класса ISO 7 или 8 строго необходимо. Имплантаты и устройства с жидкостным трактом требуют строгих чистых помещений для предотвращения загрязнения твердыми частицами. Внешним корпусам может потребоваться только контролируемая среда «белой комнаты». Чрезмерное определение требований к чистым помещениям приводит к пустой трате ресурсов. Недостаточное уточнение приводит к немедленному отказу со стороны регулирующих органов.
Таблица: Рекомендации по применению в чистых помещениях
Класс чистых помещений |
Типичные области применения медицинского оборудования |
Уровень контроля загрязнения |
|---|---|---|
Класс ISO 7 |
Имплантаты, устройства для прохождения жидкости, компоненты для внутривенного вливания |
Строгий (максимум 352 000 частиц ≥ 0,5 мкм/м³) |
Класс ISO 8 |
Хирургические инструменты, диагностические кассеты |
Умеренный (Макс. 3 520 000 частиц ≥ 0,5 мкм/м³) |
Контролируемая Белая Комната |
Корпуса внешних мониторов, неинвазивные инструменты |
Базовый экологический мониторинг |
Необходима надежная система комплексной проверки. Вы должны провести тщательный физический или виртуальный аудит объектов. Не полагайтесь исключительно на отточенные торговые презентации. Осмотрите инструментальную комнату. Просмотрите журналы обслуживания их оборудования. Поговорите напрямую с их инженерами по качеству.
Критически оцените их инженерную компетентность и компетентность в области DFM. Компетентный Поставщик форм для литья медицинских пластиков заранее обеспечивает надежный анализ Moldflow. Им следует агрессивно противодействовать плохим элементам дизайна. Например, они должны подчеркивать неравномерную толщину стен, вызывающую появление раковин. При поиске Медицинская пластиковая литьевая форма, высокоточная пластиковая литьевая форма для сложных компонентов. Эта техническая обратная связь неоценима. Если поставщик просто без вопросов принимает ошибочную модель САПР, он несет серьезную ответственность.
Прослеживаемость и документация защищают ваш статус соответствия. Внимательно оцените процессы работы Совета по обзору материалов (MRB). Проверьте отслеживаемость партий с помощью подробных записей истории устройств (DHR). Если на рынок попадает дефектная деталь, вы должны немедленно отследить ее до конкретной партии смолы и оператора станка.
Следите за яркими сигналами тревоги во время аудита. Нежелание делиться графиками технического обслуживания совершенно неприемлемо. Передача инструментов на аутсорсинг без прозрачности представляет собой огромный риск. Расплывчатые ответы относительно защиты интеллектуальной собственности (ИС) должны немедленно прекратить обсуждение. Вам нужен партнер, а не просто поставщик.
Тщательно разберите свои расценки на инструменты. Не смотрите только на чистую прибыль. Различайте себестоимость стали, часы точной обработки и проверочные испытания. Убедитесь, что в ценовое предложение включены конкретные позиции для проб T1 и T2.
Риски реализации могут полностью сорвать запуск вашего продукта. Смещение временной шкалы является основной угрозой для нестандартных инструментов. Итерации пресс-формы могут легко занять месяцы, а не недели, если связь прервется. Заусенцы и заусенцы представляют собой еще один серьезный риск. Сопрягаемые поверхности со временем изнашиваются, если в инструменте используется некачественная сталь. Это приводит к скрытым затратам на ручную постобработку. Хуже того, пластиковые хлопья от заусенцев ставят под угрозу безопасность устройства.
Примите действенные меры для защиты вашего проекта. Запросите комплексную проверку DFM у поставщиков, включенных в короткий список. Требуйте очень подробное предложение по инструментам, определяющим каналы охлаждения и механизмы выброса. Сравните эти технические предложения с вашими первоначальными критериями успеха.
Диаграмма: Стратегия снижения рисков
Выявленный риск |
Потенциальное воздействие |
Действенная стратегия смягчения последствий |
|---|---|---|
Смещение временной шкалы |
Задержка выхода на рынок, упущенный доход |
Обязательные еженедельные отчеты о ходе работы; наказывать поздние образцы Т1. |
Вспышка и заусенцы |
Травма пациента, чрезмерная ручная обрезка |
Укажите нержавеющую сталь 420 и строгие допуски на сопрягаемые поверхности. |
Размерный дрейф |
Неисправность сборки, отказ регулирующих органов |
Внедрите строгую проверку OQ/PQ перед массовым производством. |
Деградация смолы |
Потеря структурной целостности во время стерилизации |
Проведите анализ Moldflow для оптимизации размеров ворот и контроля нагрева. |
Выбор подходящего инструмента требует тщательного анализа. Вы должны сбалансировать авансовый капитал с долгосрочной надежностью. Соблюдение нормативных требований остается главным приоритетом в этом секторе. Никогда не идите на компромисс в отношении структурной целостности или протоколов научной проверки. Плохо изготовленный инструмент будет преследовать вашу производственную линию в течение многих лет.
Используйте строгую матрицу решений для окончательного выбора. Ставьте прозрачность поставщиков превыше всего. Требуйте научных возможностей формования, особенно тщательного выполнения IQ/OQ/PQ. Обеспечьте точное соответствие характеристик выбранным вами смолам медицинского назначения. Надежный Пресс-форма для медицинского пластика является основой успешного запуска устройства.
Отправьте файлы САПР для тщательного технико-экономического анализа сегодня. Внимательно оцените отзыв. Альтернативно, загрузите собственный контрольный список проверки поставщиков, чтобы проверить своих текущих поставщиков. Защитите выпуск вашего медицинского устройства с помощью объективных, основанных на данных решений по инструментам.
Ответ: Затраты значительно варьируются в зависимости от класса SPI, кавитации и сложности. Типичная форма стоит от 10 000 до более 100 000 долларов. Закаленная сталь и усовершенствованные каналы охлаждения увеличивают первоначальную цену. Строгие процедуры проверки также увеличивают первоначальные инвестиции. Однако эти инвестиции предотвращают катастрофические сбои в нисходящем направлении и обеспечивают соблюдение нормативных требований.
Ответ: К медицинским формам предъявляются гораздо более строгие требования. Обычно они используют нержавеющую сталь более высокого качества, например 420 SS. Это предотвращает появление ржавчины во влажных чистых помещениях. Они требуют значительно более жестких допусков на микроформование. Кроме того, медицинские инструменты требуют строгой проверочной документации, включая отчеты IQ, OQ и PQ, требуемые FDA и CE.
О: Нет, требования к чистым помещениям зависят от области применения устройства. Для имплантатов и устройств, контактирующих с жидкостью, обычно требуются чистые помещения класса 7 или 8 по ISO. Внешние оболочки или неинвазивные хирургические инструменты часто не подходят. Им может потребоваться только контролируемая среда «белой комнаты» при условии, что выбранный материал имеет сертифицированный медицинский класс, например, класс VI USP.
Ответ: Изготовление оснастки обычно занимает от 6 до 12 недель. Однако на этом процесс не заканчивается. Вы должны рассчитывать на дополнительные 4-8 недель. Этот второй этап включает строгий отбор проб, итеративную корректировку и комплексную проверку процесса на соответствие строгим медицинским стандартам.


