


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-18 Kaynak: Alan


Aşırı kalıplama hatası nadiren saf bir tasarım hatasıdır. Delaminasyon, şiddetli eğrilme ve yapısal zayıflık gibi sorunlar sıklıkla meydana gelir. Çoğu gerçek dünya uygulamasında bu hatalar doğrudan gizli malzeme uyumsuzluğundan kaynaklanmaktadır. Yanlış sert alt tabaka ve esnek üst kalıp eşleştirmesinin seçilmesi, büyük üretim sürtünmesine neden olur. Hurda oranlarını belirgin şekilde artırır. Kritik pazar girişlerini geciktirir. Sonuç olarak, zayıf malzeme uyumu mühendisleri stresli ve pahalı yeniden tasarımlara zorlar. Ürünün uzun süreli kullanılabilirliğini sağlamak için uyumlu reçineler seçmelisiniz.
Bu makale, ideal malzeme eşleştirmelerinin seçilmesi için katı bir teknik değerlendirme çerçevesi sunmaktadır. Temel performans gereksinimlerini zorlu operasyonel ortamlara göre ayarlamanıza yardımcı olacağız. Kimyasal yapışmayı mekanik kilitlemeye karşı doğru şekilde nasıl doğrulayacağınızı öğreneceksiniz. Ayrıca, ikincil enjeksiyon aşamasında belirli fiziksel kısıtlamaları açıklayacağız. Son olarak, üretim ortaklarınızı nasıl kapsamlı bir şekilde inceleyeceğinizi öğreneceksiniz. Bu kılavuzu takip ederek varsayımları ortadan kaldırabilir ve son derece işlevsel, dayanıklı kalıplanmış montajlar oluşturabilirsiniz.
Kötü malzeme seçimi ürün güvenilirliğini tamamen ortadan kaldırır. Fiziksel arızalar zayıf yapışmayı ve öngörülemeyen çökme izlerini içerir. Alt tabakalar ve üst kalıplar küçük stres altında ayrılır. Çökme izleri daha kalın geometrik bölümlerin yakınında görünüyor. Gerilim çatlaması genel yapısal bütünlüğü hızla bozar. Bu fiziksel arızalar ciddi mali sonuçlara yol açmaktadır. Hurda oranları ilk üretim çalışmaları sırasında yükselir. Markalar daha sonra pahalı ürün geri çağırmalarıyla karşı karşıya kalır. Kulplar soyulduğunda müşteri güveni hızla buharlaşır. Kalıpların yeniden tasarlanması onbinlerce dolara mal oluyor.
Gerçek bir kimyasal bağ elde etmek mümkün olan en verimli sonuçtur. İki uyumlu malzeme moleküler düzeyde birleşir. Sınır tabakası boyunca polimer zincirlerini paylaşırlar. Bu kalıcı, kesintisiz bir bağlantı oluşturur. Karmaşık takım modifikasyonlarına olan ihtiyacı ortadan kaldırır.
Ancak birçok mükemmel malzeme doğal kimyasal afiniteden yoksundur. Mekanik kilitleme burada gerekli bir geri dönüş haline gelir. Sert alt tabakaya belirli fiziksel özellikler yerleştirmeniz gerekir. Bu özellikler esnek üst kalıbı fiziksel olarak yakalar.
Mühendisler genellikle erime sıcaklıklarına ilişkin ciddi uygulama riskleriyle karşı karşıya kalır. Düşük sıcaklıktaki sert bir plastik üzerine yüksek sıcaklıktaki bir elastomerin enjekte edilmesi tehlikelidir. İkincil enjeksiyon aşaması muazzam termal enerji taşır. Bu ısı yapısal alt tabakayı kolayca eritebilir. Yüzey deformasyonu parçanın boyutsal doğruluğunu bozar. Sert plastiğin ikincil erime sıcaklığına dayanmasını sağlamalısınız. Eğer yapamıyorsanız hemen alternatif reçineleri seçmelisiniz.
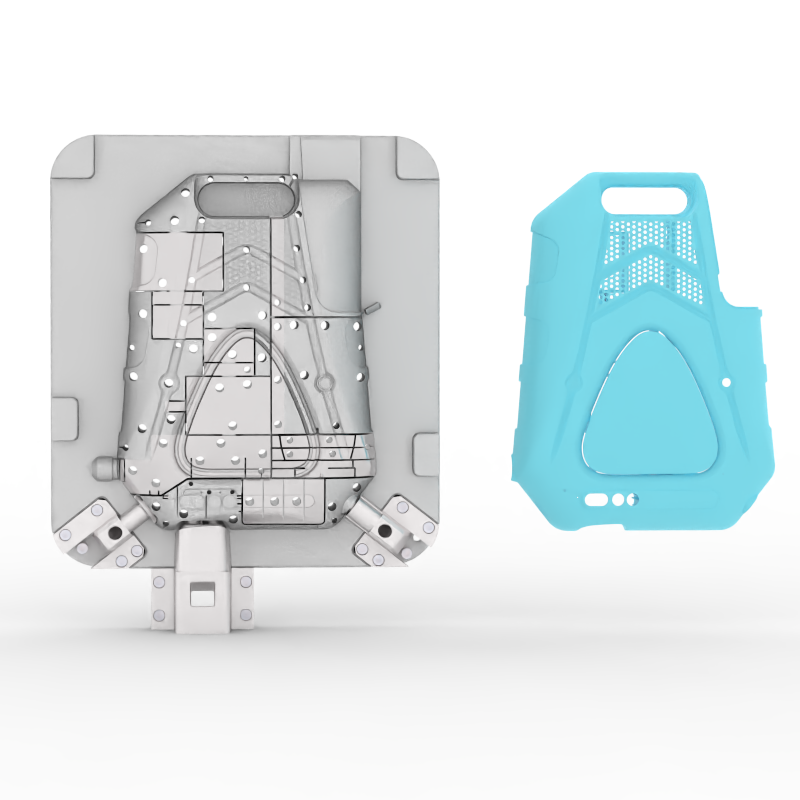
Polikarbonat (PC) ve ABS güvenilir yapısal temeller olarak hizmet eder. Muazzam bir temel darbe direnci sağlarlar. Tasarımcılar bunları ağırlıklı olarak tüketici elektroniği ve elektrikli el aletleri için belirtir. Neyse ki birçok TPU sınıfıyla oldukça uyumludurlar.
Naylon (PA) önemli ölçüde farklı bir zorluk sunar. Mükemmel çekme mukavemeti ve dayanıklılık sunar. Ancak kaygan yüzeyi kimyasal bağlanmaya karşı oldukça dirençlidir. Standart elastomerler buraya yapışmayacaktır. Naylon için özel, değiştirilmiş üst kalıp kalitelerini belirtmeniz gerekir.
Termoplastik Poliüretan (TPU) ve TPE fonksiyonel katman görevi görür. Ergonomik tutuşlar için standarttırlar. Mükemmel darbe sönümleme özellikleri sağlarlar. Bunları belirli Shore sertliğine göre değerlendirmelisiniz. Ayrıca seçilen substratla kimyasal yakınlığını da doğrulamanız gerekir.
Sıvı Silikon Kauçuk (LSR) üstün performans katmanları sağlar. Yüksek ısıya kolay ve güvenli bir şekilde dayanır. Kritik tıbbi uygulamalara mükemmel uyum sağlar. Ancak LSR çok özel mekanik aletler gerektirir. LSR enjeksiyonu için kalıbı ısıtmanız gerekmektedir. Aynı zamanda alt tabakanın kendisini de soğutmanız gerekir. İşlemeden önce uygun yüzey hazırlığı zorunludur.
Takım geliştirmeden önce reçine üreticisinin veri sayfalarını değerlendirmelisiniz. Yalnızca genel uyumluluk tablolarına güvenmeyin. Özel malzemeleriniz için sıkı bir kontrol listesi oluşturun.
| Sert Alt Yüzey Malzemesi | Esnek Üst Kalıp Katmanı | Kimyasal Bağ Dayanımı | Mekanik Kilitleme Gereksinimi |
|---|---|---|---|
| Polikarbonat (PC) | Termoplastik Poliüretan (TPU) | Harika | Nadiren İhtiyaç Duyulur |
| Akrilonitril Bütadien Stiren (ABS) | Termoplastik Elastomer (TPE) | Yüksek | İsteğe bağlı (Aşırı kullanım için) |
| Naylon (PA 6/66) | Standart TPE/TPU | Düşük | Kesinlikle Gerekli |
| Polipropilen (PP) | Sıvı Silikon Kauçuk (LSR) | Çok Düşük | Kesinlikle Gerekli + Astar |
Endüstriyel ortamlar ürünleri sürekli olarak sert gerçeklerle karşı karşıya bırakıyor. Yağlar, gresler ve sert temizleyiciler yumuşak elastomerlere zarar verir. Bu kimyasallar standart TPE'leri hızla bozar. Tasarlarken Endüstriyel uygulamalara yönelik özel plastik enjeksiyon parçaları için kimyasal direnci erkenden değerlendirmelisiniz. Esnek katman zamanla şişecek, yumuşayacak veya çözülecektir. Özel floropolimerleri veya dirençli üretanları seçmelisiniz. Uzun süreli kimyasal maruz kalma sırasında bütünlüklerini korurlar.
Otomotiv sektörleri aşırı termal dayanıklılık talep ediyor. Bir düşünün Otomotiv kısmı her gün doğrudan güneş ışığına maruz kalıyor. Sıcaklıklar -40°C'den 85°C+'ye kadar çılgınca dalgalanıyor. Malzemelerin bu dramatik sıcaklık değişimlerine dayanması gerekir. Eşsiz büzülme oranları anında katmanların ayrılmasına neden olur. Üst kalıp büzülür ve alt tabakadan soyulur. Ayrıca, uzun süre UV'ye maruz kalmak malzemenin elastikiyetini azaltır. UV stabilizatörleri ham elastomerde formüle edilmelidir.
Malzeme seçimi aşamasında uyumluluk derecelendirmelerini doğrulamanız gerekir. Post prodüksiyona kadar beklemek büyük bir operasyonel risktir. Tıbbi cihazlar, sıkı FDA onaylı reçineler gerektirir. Avrupa pazarları, sıkı RoHS uyumluluğunu tamamen zorunlu kılmaktadır. Elektronik muhafazalar, doğrulanmış UL yanıcılık dereceleri gerektirir. Malzemeleriniz sertifikasyondan geçemezse ürününüz yasal olarak gönderilemez. Bu faktörlerin erkenden doğrulanması, aylarca süren yeniden tasarım süresinden tasarruf sağlar.
Mühendisler ayrıntılı bilgileri tamamlamalıdır parçaların özelliklerini aşırı kalıplama . çeliği kesmeden önce Her iki malzemenin hacimsel büzülmesinin eşleştirilmesi bükülmeyi önler. Olarak aşırı kalıplama parçaları soğuduğunda, hafifçe kasılırlar. Her iki malzemenin de eşzamanlı olarak soğuması ve büzülmesi gerekir. Çok farklı oranlarda küçülürlerse iç stres oluşur. Son montaj agresif bir şekilde bükülecek, eğrilecek veya çatlayacaktır. Dikkatli reçine seçimi bu fiziksel stresi azaltır.
Parça geometrisine ilişkin katı fiziksel kısıtlamaların ana hatlarını çizmelisiniz. Duvar kalınlığı akış uzunluğunu önemli ölçüde etkiler. Üst kalıp malzemesi çok çabuk soğursa sorunlar ortaya çıkar. Yüksek viskoziteli malzemeler enjeksiyon sırasında hızla ısı kaybederler. Kalıp boşluğunu tam olarak doldurmazlar. Bu, kısa çekimler ve kusurlu sınırlar yaratır. Ayrıca erken soğutma, yeterli kimyasal bağ oluşmasını engeller. Enjeksiyon ısısını sürdürmek için optimum kalınlığı korumalısınız.
Teorik malzeme uyumluluğu, fiziksel doğrulama olmadan hiçbir şey ifade etmez. Standartlaştırılmış testlerin gerekliliğini vurgulamalısınız. ASTM D903 endüstri standardı Soyulma Testidir. Katmanları ayırmak için gereken kuvveti tam olarak ölçer. Çapraz tarama testi görsel olarak ek yapışma verileri sağlar. Bu testleri doğrulama aşamasında yapmanız gerekir. Teorik malzeme uyumluluğunun gerçekte de geçerli olduğunu kanıtlıyorlar. Tek boşlukların prototipini oluşturmak, varsayımlarınızı doğru bir şekilde doğrular.
Üretim ortağınızı değerlendirmek nihai başarınızı belirler. Özel iki atışlı kalıplama ekipmanı kullanıp kullanmadıklarını değerlendirin. İki atışlı kalıplama tek bir makinede gerçekleşir. Yüksek hacimleri verimli bir şekilde iletir. Sürekli olarak çok daha güçlü kimyasal bağlar elde eder. Alternatif olarak, al ve yerleştir kalıplamanın ön maliyeti daha azdır. Bir operatör alt tabakayı fiziksel olarak başka bir makineye taşır. Ancak, daha yüksek manuel taşıma risklerini beraberinde getirir. Yüzey kirliliği kimyasal bağları kolayca bozar.
Güvenilir Overmolding parça tedarikçisi tasarımları körü körüne kabul etmemelidir. Derin malzeme bilimi yeteneklerine sahip olmaları gerekir. Önceden doğru kalıp akışı analizi sağlamalıdırlar. Bu yazılım ısı ve basınç dağılımını mükemmel bir şekilde simüle eder. Ayrıca veriye dayalı alternatif reçine önerileri sunmalıdırlar. Seçtiğiniz malzemeler birbiriyle çatışırsa derhal uygulanabilir alternatifler önermeleri gerekir.
Tesis denetimleri sırasında belirli kalite güvence kontrol noktalarını arayın. Karmaşık montajlar için temel görsel kontroller tamamen yetersizdir. Gelişmiş tedarikçiler soğutma aşamasında termal görüntülemeyi kullanır. Bu, gizli dahili stres noktalarını erkenden tespit eder. Ayrıca otomatik görsel denetim sistemlerini de uyguluyorlar. Kameralar her parçayı mikroskobik flaş veya ince katmanlara ayrılma açısından tarar. Güçlü QA protokolleri tutarlı üretim partilerini garanti eder.
Başarılı üst kalıplama, parça tasarımı ve malzeme seçiminin eşzamanlı mühendisliğini gerektirir. Tam reçinelerinizi bilmeden geometriyi sonlandıramazsınız. Uyumsuz malzemelerin seçilmesi ürünün uygulanabilirliğini yok eder ve proje bütçelerini tüketir. Kimyasal uyumluluğa ve küçülme oranlarına öncelik vererek kalıcı sonuçlar elde edersiniz. Düzgün bir şekilde incelenen tedarikçiler, güvenli seçimler yapmak için gereken verileri sağlar.
C: Delaminasyon tipik olarak alt tabaka ile elastomer arasındaki kimyasal uyumsuzluktan kaynaklanır. Uygun olmayan kalıp sıcaklıkları, malzemelerin moleküler düzeyde kaynaşmasını engeller. Ek olarak, yüzeyin kirlenmesi veya uygun mekanik kilitlerin bulunmaması, stres altında ayrılmaya neden olur.
C: Hayır. Evrensel yapışma kalıcı bir efsanedir. Polimerler çok farklı moleküler yapılara ve erime sıcaklıklarına sahiptir. Test edilmiş malzeme uyumluluk matrislerine güvenmelisiniz. Uyumsuz plastiklerin yapıştırılması için kapsamlı yüzey hazırlığı veya karmaşık fiziksel alt kesimler gerekir.
C: Evet. Yapıştırılması zor malzemeler karmaşık kalıp tasarımlarını gerektirir. Kimyasal yapışma başarısız olursa mühendislerin mekanik alttan kesmeler veya açık delikler eklemesi gerekir. Bu özellikler karmaşık kalıp işlemleri, kızaklar veya kaldırıcılar gerektirir. Bu karmaşıklık ön yatırım harcamalarını önemli ölçüde artırıyor.


