


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-01 Kaynak: Alan


Belirsiz bir Fiyat Teklifi Talebi (RFQ), yüksek riskli üretimde takımların yeniden işlenmesinin, lansmanların gecikmesinin ve bütçe aşımlarının önde gelen nedenidir. Bu aşamada belirsizliği göze alamazsınız. Karar aşamasında satıcının 'yüksek kalite' yönündeki subjektif iddiasına güvenmek büyük bir sorumluluktur. Güvenilir Hassas enjeksiyon kalıbı, sıkı matematiksel tanımlar, standartlaştırılmış sınıflandırmalar ve katı kabul kriterleri gerektirir. Öznel terimler üretim hatalarına çok fazla yer bırakır.
Finansal riski azaltmak ve işlevsel başarıyı sağlamak için alıcıların, takımları devreye almadan önce kavramsal tasarımlardan kapsamlı, veri destekli bir spesifikasyon belgesine geçmesi gerekir. Bu hiçbir şeyin yoruma bırakılmaması anlamına gelir. Bu kapsamlı kılavuzda tolerans sınırlarınızı tam olarak nasıl tanımlayacağınızı, uygun çelik kalitelerini nasıl seçeceğinizi, termal dinamikleri nasıl yöneteceğinizi ve son yapıyı nasıl doğrulayacağınızı keşfedeceğiz. Takım iş ortaklarını ilk günden itibaren sorumlu tutmak için gereken belirli ölçümleri öğreneceksiniz.
Tolerans maliyeti belirler: Sıkı toleranslı kalıplamanın belirtilmesi gereksiz yere takım maliyetlerini artırır; Toleranslar, işlevsel uyum ve standart yeteneklerle tam olarak uyumlu olmalıdır.
Sınıflandırma önemlidir: Kalıp ömrünün SPI standartları (örneğin, Sınıf 101 ve 103) aracılığıyla tanımlanması, takım çeliğinin üretim hacmi beklentilerini karşılamasını sağlar.
Malzeme tahrik tasarımı: Benzersiz çekme oranları ve termal dinamikler nedeniyle kesin reçine kalitesinin önceden belirlenmesi tartışılamaz.
Doğrulama veri gerektirir: Sağlam bir spesifikasyon, enjeksiyon kalıbı üreticisini sorumlu tutmak için İlk Ürün Denetimi (FAI) ve Süreç Yeteneği (CpK/PpK) gerekliliklerini özetlemelidir.
Birçok alıcı, parçanın tamamındaki toleransları gereğinden fazla belirtiyor. Bu alışkanlık fahiş fiyat tekliflerine ve üretilemez tasarımlara yol açmaktadır. Mühendisler genellikle güvenli olması için CAD çizimine genel toleranslar koyarlar. Ancak bu yaklaşım kalıplama aşamasında geri teper. Her yüzeyi son derece hassas bir şekilde işlemek, özel ekipman ve çok daha düşük kesme hızları gerektirir. Sıfır işlevsel fayda sağladığı yüzeylerde hassasiyet için yüksek bir ücret ödersiniz.
Standart ticari uygulamalar ile gerçek yüksek hassasiyetli gereksinimler arasında ayrım yapmalısınız. Standart ticari toleranslar genellikle ±0,005 inç civarındadır. Çoğu modern kalıplama tesisi bunu standart ekipman ve temel iklim kontrollerini kullanarak başarabilir. Buna karşılık, yüksek hassasiyetli toleranslar genellikle ±0,002 ila ±0,001 inç veya daha sıkıya ulaşır. Bu düzeyde doğruluk elde etmek için özel işleme, sıkı çevresel kontroller ve bilimsel kalıplama ilkeleri gerekir. Doğru sıkı toleranslı kalıplama, sıcaklığı stabilize edilmiş odalarda çalışan yüksek kapasiteli CNC ve EDM makineleri gerektirir.
Ultra sıkı toleransların yalnızca kritik boyutlarda belirlenmesini öneririz. RFQ'nuzu göndermeden önce sıkı bir maliyet-fayda gerçeklik kontrolü gerçekleştirin. Hassasiyet gereksinimlerinizi eşleşen yüzeylere, dişli dişlerine, akışkan contalara ve geçmeli geçmelere odaklayın. Kritik olmayan alanları standart ticari toleranslarda bırakın. Bu hedefe yönelik yaklaşım, parça uyumluluğunu ticari uygulanabilirlikle dengeler. Yalnızca gerçekten önemli olduğu yerde hassasiyet için ödeme yapmanızı sağlar.
Tolerans Kapasitesi Karşılaştırma Tablosu
Tolerans Düzeyi |
Tipik Aralık (İnç) |
Üretim Etkisi |
İdeal Uygulama |
|---|---|---|---|
Standart Ticari |
±0,005 ila ±0,010 |
Hızlı işleme, standart takım çeliği, daha düşük maliyet. |
Muhafazalar, eşleşmeyen yüzeyler, kozmetik kapaklar. |
Yüksek Hassasiyet |
±0,001 ila ±0,002 |
Yavaş EDM kesimi, iklim kontrolü gerekli, birinci sınıf çelik. |
Dişliler, akışkan contalar, tıbbi cihazlar, kritik geçmeli bağlantılar. |
Ultra Hassas |
Alt ±0,001 |
Bilimsel kalıplama gerekli, yoğun metroloji, yüksek reddedilme riski. |
Mikro akışkanlar, gelişmiş optikler, havacılık konnektörleri. |
Bir spesifikasyon sayfası oluşturmak, yapısal ve mekanik beklentilerin parçalanmasını gerektirir. Bu değişkenleri araç oluşturucuya açıkça iletmelisiniz. Sağlam bir spesifikasyon varsayımları ortadan kaldırır. İhtiyaçlarınızı farklı çözüm kategorilerine ayırmanızı öneririz. Bu sizin özel kalıp takımları hem acil üretim ihtiyaçlarını hem de uzun vadeli dayanıklılık beklentilerini karşılar.
Beklenen toplam yaşam döngülerini önceden belirtmeniz gerekir. Plastik Endüstrisi Derneği (SPI) sınıflandırmaları bunun için evrensel bir dil sağlar. Örneğin, 1 milyon veya daha fazla döngü bekliyorsanız SPI Class 101 kalıbını zorunlu kılmalısınız. Pilot çalışma için yalnızca 50.000 parçaya ihtiyacınız varsa, Sınıf 103 veya 104 kalıp çok daha ekonomiktir. Hacim tahminleriniz düşükse aletinizi aşırı inşa etmeyin.
Daha sonra, yıllık hacim hedeflerine göre kavitasyon gereksinimlerinizi tanımlayın. Tek gözlü, çok gözlü veya aile kalıbına mı ihtiyacınız olduğuna karar verin. Çok gözlü kalıplar ön maliyetleri artırır ancak parça-parça fiyatını büyük ölçüde düşürür. Aile kalıpları aynı anda farklı bileşenler üretebilir ancak malzeme akışını ve proses ayarını karmaşık hale getirir. Kavitasyon sınırlarını makinenizin pres tonaj kullanılabilirliği ile uyumlu hale getirdiğinizden emin olun.
SPI Kalıp Sınıflandırma Yönergeleri
SPI Sınıfı |
Beklenen Döngüler |
Takım Çeliği Sertliği |
En İyisi |
|---|---|---|---|
Sınıf 101 |
1.000.000'den fazla |
Yüksek (48-52 HRC) |
Yüksek hacimli sürekli üretim. |
Sınıf 102 |
1.000.000'a kadar |
Orta-Yüksek (45-48 HRC) |
Orta ila yüksek hacimli çalışmalar. |
Sınıf 103 |
500.000'in altında |
Orta (28-35 HRC) |
Düşük ila orta hacimli, daha az aşındırıcı reçineler. |
Reçine aşındırıcılığı ve kalıp sınıfını doğrudan takım çeliği seçiminizle ilişkilendirin. Cam dolgulu veya mineral dolgulu polimerler oldukça aşındırıcıdır. Yumuşak çeliği hızla aşındırırlar. Yüksek hacimli aşındırıcı reçineler için Rockwell ölçeğinde H-13 veya S-7 gibi sertleştirilmiş çelikleri belirtin. Daha düşük hacimlerde doldurulmamış ticari plastikleri kalıplıyorsanız, P-20 çeliği genellikle yeterlidir ve işlenmesi çok daha kolaydır.
Ayrıca yüzey işlemleri veya özel kaplama gereksinimlerinin de ana hatlarını çizmelisiniz. PVC veya POM gibi aşındırıcı reçineleri kalıplamayı planlıyorsanız, gaz çıkışı korumasız çeliğin hızla bozulmasına neden olacaktır. Çekirdek ve boşluk blokları için nikel veya krom kaplamayı belirtin. Bu paslanmayı önler, kalıp ömrünü uzatır ve dokulu yüzeylerinizin bütünlüğünü korur.
Kapı tipini ve konumunu titizlikle belirtin. Kapı, erimiş plastiğin boşluğa girdiği yerdir. Yerleşimi, malzemenin parçayı nasıl dolduracağını belirler. Yaygın seçenekler arasında sıcak yolluklar, soğuk yolluklar, kenar kapıları ve denizaltı kapıları bulunur. Sıcak yolluk sistemleri daha az malzeme israfına neden olur ancak inşa edilmesi ve bakımı önemli ölçüde daha fazla maliyetlidir. Kapı yerleşimi kozmetik kusurları önlemeli ve kesme gerilimini etkili bir şekilde yönetmelidir.
Fırlatma mekaniği mükemmel şekilde kalıplanmış bir parçayı kolaylıkla mahvedebilir. Şartnamenizde kabul edilebilir ejektör pimi işaretlerini ve ayırma hattı sınırlarını tanımlayın. Çıkarma stratejileri için şu en iyi uygulamaları izleyin:
Mümkün olduğunda ejektör pimlerini kozmetik olmayan, gizli yüzeylere yerleştirin.
Ayırma hattı boyunca izin verilen maksimum parlama sınırlarını belirtin (genellikle 0,002 inç'in altındadır).
Derin çekirdekler veya hassas özelliklerle çalışılıyorsa, yönlendirmeli çıkarma sistemlerine ihtiyaç duyulur.
Parçanın düzgün bir şekilde serbest bırakılmasını kolaylaştırmak için gereken belirli taslak açılarının ana hatlarını çizin.
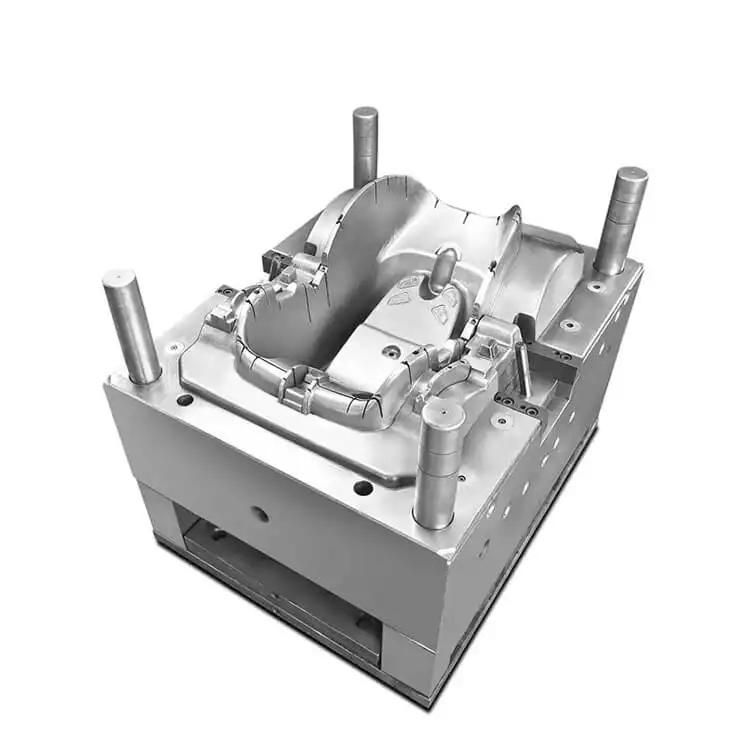
Uygulama gerçekleri bir aletin nasıl üretileceğini belirler. Takım boyutları, belirli bir polimerin davranışına yanıt olarak doğrudan kesilir. Çelik nispeten affetmez. Bir boşluk çok büyük kesildiğinde, sabitlenmesi kaynak ve yeniden işleme gerektirir, bu da aleti zayıflatır. Bu nedenle malzeme akışını anlamak hassas takımlamanın temelidir.
Genel bir malzeme ailesi sağlamak kesinlikle yeterli değildir. RFQ'da 'Naylon' veya 'Polikarbonat' ifadesinin belirtilmesi sizi başarısızlığa hazırlar. Şartnamede reçine üreticisinin ve spesifik kalitenin tam olarak belirtilmesi gerekir. Camla doldurulmuş bir naylon, doldurulmamış bir naylondan çok daha az büzülecektir. Kalıp imalatçısı büzülmeyi yanlış dereceye göre hesaplarsa, son parçalarınız boyutsal incelemede anında başarısız olur. Tam reçine derecesini önceden kesinleştirmelisiniz.
Termal yönetim başka bir kritik değişkendir. Plastikler soğudukça küçülür. Bir parça dengesiz bir şekilde soğursa eğrilecektir. Karmaşık geometriler için uyumlu soğutma kanalları gereksinimini belirtmelisiniz. Geleneksel düz delinmiş su hatlarının aksine, uyumlu kanallar parçanın dış hatlarını sarar. Bu, karmaşık bir yapıdaki eğrilmeyi önlemek için kritik olan, eşit sıcaklık dağılımını sağlar. endüstriyel plastik kalıp . Çevrim sürelerini hızlandırır ve boyutsal kararlılığı artırır.
Satıcınızdan bir Üretilebilirlik için Tasarım (DfM) temeli oluşturmasını isteyin. Moldflow veya eşdeğer bir simülasyon yazılımını zorunlu hale getirin. Bu simülasyonlar, plastiğin boşluğa nasıl gireceğini, kaynak çizgilerinin nerede oluşacağını ve hava tuzaklarının nerede oluşabileceğini öngörüyor. Akışın simüle edilmesi, mühendislerin herhangi bir çelik gerçekten kesilmeden önce taslak açılarını doğrulamalarına ve batma izlerini tahmin etmelerine olanak tanır. Bu hayati bir risk azaltma adımıdır.
Yoğun düzenlemeye tabi sektörler için kalıbın kendisi uyum yolunun bir parçası haline gelir. Düzenleyiciler sadece son kısmı denetlemezler; üretim ortamını denetlerler. Aletin nasıl oluşturulduğunu, bakımının yapıldığını ve çalıştırıldığını belgelemelisiniz. Kalıplama aşamasında uyumluluk adımlarının eksik olması, ürün lansmanınızın aylarca gecikmesine neden olacaktır.
Tıbbi ve biyo-uyumluluk standartları yoğun inceleme gerektirir. ISO 13485 kapsamında üretim yapıyorsanız temiz oda kalıplama gerekliliklerini belirtmeniz gerekir. Alet yağlama için ağır greslere güvenemez. Ayrıca, tıbbi yüzeyleri kirletebilecekleri için kalıp ayırıcı maddelerin kullanımını açıkça yasaklamalısınız. Malzeme seçimleri sterilizasyona dayanıklı olmalı, otoklavlara veya gama radyasyonuna bozulmadan dayanabilecek kapasitede olmalıdır.
Optik ve kozmetik standartlar da kesin dokümantasyon gerektirir. Sadece 'parlak' veya 'mat' bir yüzey istemeyin. Standartlaştırılmış ölçekler kullanarak yüzey kaplamalarını tanımlayın. Optik netlik açısından elmas cilası için SPI A-1 veya A-2'yi belirtin. Dokulu tutma yerleri için özel VDI 3400 ölçeklerine bakın. Endüstri standartlarının kullanılması, parça denetimi sırasında öznel anlaşmazlıkları önler.
Yüksek cila gereksinimlerinin ön maliyet sonuçlarını kabul edin. Ayna kaplamalar saatlerce manuel cilalama gerektirir. Ayrıca bakım risklerini de beraberinde getirirler. Çok cilalanmış aletler, çıkarma veya temizleme sırasında çizilmeye eğilimlidir. Bir çizik oluşursa tüm boşluğun yeniden cilalanması gerekebilir. İş modelinizin kozmetik mükemmelliğe ilişkin bakım maliyetlerini desteklediğinden emin olun.
Değerlendirme boyutları, satıcıları kısa listeye almak için mantıksal bir çerçeve sağlar. Güvenilir enjeksiyon kalıbı üreticisi sıkı doğrulama metriklerini memnuniyetle karşılayacaktır. Verileri yeterliliklerinin kanıtı olarak görüyorlar. Tersine, düşük kaliteli satıcılar genellikle standart uygulamaların 'yeterince iyi' olduğunu iddia ederek bunlara direnecektir. İnşaatçıları bilimsel doğrulama protokollerini benimseme istekliliklerine göre değerlendirmelisiniz.
Fabrika Kabul Testi (FAT) son korumanızdır. Kalıp üreticinin tesisinden ayrılmadan önce başarılı bir takım denemesinin tam olarak nelerden oluştuğunu ana hatlarıyla belirtin. Özenle seçilmiş bir avuç örnek parçayı kanıt olarak kabul etmeyin. Titiz bir FAT protokolü şunları içermelidir:
Mekanik işlevi doğrulamak için minimum 4 ila 8 saat sürekli, kesintisiz kuru bisiklet.
Tüm soğutma kanalı akış hızlarının ve basınç düşüşlerinin doğrulanması.
Termal stabiliteyi kanıtlamak için normal çevrim süresi koşulları altında bir pilot üretim gerçekleştirildi.
Otomatik çıkarma ve robotik parça toplamanın kusursuz şekilde çalıştığının doğrulanması.
Metroloji ve proses kapasitesi ölçümleri uzun vadeli güvenilirliği kanıtlar. Tüm boşluklardaki kritik boyutların %100'ünü kapsayan İlk Ürün İncelemesi (FAI) raporlarını zorunlu kılın. Tek bir iyi parça bile sürecin işe yaradığını kanıtlamaz. İstatistiksel kanıtlara ihtiyacınız var.
Minimum Süreç Yeterlilik Endeksi gereksinimlerini belirtin. Tipik olarak 1,33 veya daha yüksek bir CpK veya PpK talep etmelisiniz. 1,33'lük bir CpK, üretim sürecinin kararlı, tekrarlanabilir ve tolerans sınırlarınız dahilinde ortalanmış olduğunu gösterir. Bu, satıcının yalnızca tek seferde 'şanslı' olmadığını kanıtlıyor. Satıcıları katı bir CpK standardına bağlı tutmak, onları kalıplama parametrelerini bilimsel olarak optimize etmeye zorlar.
Yüksek hassasiyetli bir enjeksiyon kalıbı, yalnızca onu devreye almak için kullanılan belgeler kadar güvenilirdir. Değişkenleri yoruma açık bırakmak kontrolü tamamen alıcıdan satıcıya aktarır. Toleranslarınızı tanımlayarak, kalıp ömrünüzü sınıflandırarak, belirli reçine sınıflarını adlandırarak ve istatistiksel doğrulamayı uygulayarak yatırımınızı korursunuz. Hassasiyet bir tesadüf değildir; titiz mühendislik spesifikasyonlarının sonucudur.
Gereksinimlerinizi derhal resmileştirmenizi öneririz. Kritik nüansları yakalayamayan genel RFQ şablonlarını kullanmayı bırakın. Yukarıda özetlenen kriterleri temel alarak kapsamlı bir teknik özellik sayfası oluşturun. Karmaşık geometrilerde veya aşırı toleranslarda gezinme konusunda yardıma ihtiyacınız varsa, mevcut spesifikasyonlarınızı bugün doğrulamak amacıyla kapsamlı bir DfM incelemesi için mühendislik ekibimizle iletişime geçin.
C: Son derece sıkı toleransların belirtilmesi, takımlama maliyetlerini %20 ila %50 oranında artırabilir. Bu artış, daha yavaş EDM işleme sürelerinden, birinci sınıf takım çeliğine duyulan ihtiyaçtan ve yoğun metroloji gereksinimlerinden kaynaklanmaktadır. Ayrıca işleme süreci sırasında termal genleşmeyi önlemek için yüksek düzeyde kontrollü üretim ortamları gerektirir.
C: Genellikle hayır. Farklı plastik reçinelerin benzersiz büzülme oranları vardır. Takım boyutları orijinal malzemenin davranışına göre özel olarak kesilir. Malzemelerin değiştirilmesi çoğu zaman parçaların boyutsal incelemede başarısız olmasına neden olur. Yeni parçaları tekrar kabul edilebilir tolerans aralıklarına getirmek için genellikle pahalı takım modifikasyonları gerekir.
C: Standart teslimat süreleri genellikle 6 ila 12 hafta arasında değişir. Bu zaman dilimi büyük ölçüde kalıbın karmaşıklığına, kavitasyona, uyumlu soğutma kanalı tasarımına ve Fabrika Kabul Testi (FAT) ve İlk Ürün Denetimi (FAI) doğrulama süreçlerinin titizliğine bağlıdır.


