


Просмотры: 0 Автор: Редактор сайта Время публикации: 15.04.2026 Происхождение: Сайт


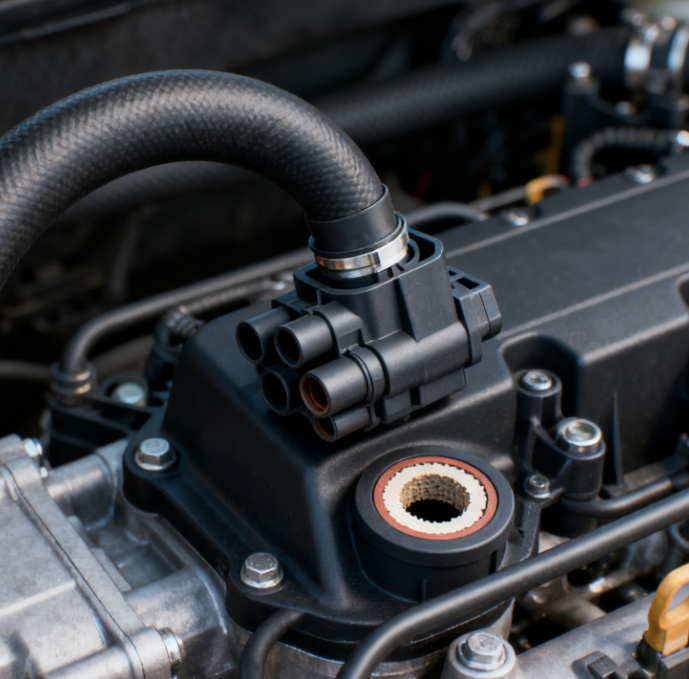
Неустанное стремление к облегчению, топливной эффективности и расширению запаса хода электромобилей фундаментально изменило современную автомобильную технику. Полимеры превратились из декоративных второстепенных вещей в структурные предметы первой необходимости. Автопроизводители теперь полагаются на современные пластмассы для достижения строгих целей по выбросам и производительности. Им требуются материалы, способные сравниться с металлом по долговечности и при этом радикально сократить массу автомобиля.
Команды по закупкам и инженеры сталкиваются с совершенно другой реальностью при запуске новых автомобилей. Достижение производства в масштабе платформы требует производственных методов, способных сочетать исключительную повторяемость и сложную функциональную интеграцию. Вы не сможете масштабировать производство, если каждый компонент требует отдельной ручной сборки. Инженерам нужен предсказуемый, автоматизированный процесс снабжения глобальных сборочных линий.
Литье под давлением выделяется как идеальный процесс эффективного масштабирования сложных автомобильных деталей. Он безупречно преобразует цифровые проекты САПР в миллионы физических деталей. Однако мы должны установить прозрачную основу на раннем этапе. Этот процесс требует значительного предварительного проектирования для производства (DFM) и значительных инвестиций в инструменты, прежде чем вы увидите отдачу.
Масштаб и экономия единиц продукции: литье под давлением обеспечивает беспрецедентную экономическую эффективность при больших объемах (обычно >10 000 единиц), снижая затраты на деталь до копейки после амортизации оснастки.
Обеспечение электромобилей и облегчения: замена тяжелых металлических узлов на современные композиты, что напрямую увеличивает запас хода аккумулятора электромобиля и улучшает структурную целостность.
Функциональная интеграция: снижает сложность спецификации (ведомости материалов) за счет объединения структурных опор, корпусов и монтажных элементов в единые отлитые детали.
Первоначальная жесткость: высокие первоначальные затраты на оснастку и строгие ограничения при проектировании означают, что проверка прототипа (с помощью 3D-печати/ЧПУ) является обязательной перед переходом к стальным формам.
Производство автомобилей на платформе требует миллионов одинаковых деталей без отклонений. Автопроизводители используют единые платформы шасси для нескольких моделей автомобилей. Им нужны компоненты, которые всегда идеально подходят друг к другу. Если деталь отличается на долю миллиметра, сборочные линии останавливаются. Литье под давлением полностью решает эту проблему отклонений.
Вы должны сопоставить юнит-экономику с авансовым капиталом. Стальные формы требуют высоких первоначальных капитальных затрат. Затраты легко варьируются от 5000 до более 100 000 долларов за форму. Однако экономика масштаба полностью оправдывает эти инвестиции. Современные прессы работают с временем цикла от 15 до 30 секунд. Как только вы амортизируете стоимость оснастки, цена за деталь упадет до копеек. Это остается единственным жизнеспособным решением для массового производства.
Инженеры в значительной степени полагаются на формование для функциональной интеграции. Они проектируют одну сложную деталь для замены металлического узла, состоящего из нескольких частей. Один литой компонент может управлять воздушным потоком, прокладывать проводку и поддерживать защелкивания. Такая консолидация радикально снижает сложность спецификации (BOM). Меньшее количество деталей означает более простое управление запасами и более быструю сборку.
Допуски и повторяемость определяют качество автомобилестроения. Стандартное литье под давлением обеспечивает допуски ± 0,500 мм. Для критически важных компонентов инженеры расширяют эти границы до ± 0,125 мм. Такой уровень точности гарантирует водонепроницаемость уплотнений и надежную механическую посадку в течение миллионов производственных циклов.
Мы можем сопоставить приложения литья под давлением непосредственно с физической архитектурой автомобиля. Это облегчает понимание того, как пластмассы заменяют традиционные материалы в различных автомобильных системах.
Система автомобиля |
Общие компоненты |
Первичная инженерная направленность |
|---|---|---|
Компоненты интерьера |
Приборные панели, дверные панели, центральные консоли, комбинации приборов |
Эстетичность, устойчивость к царапинам, поглощение ударов, безопасность пассажиров. |
Внешние части |
Бамперы, решетки радиатора, корпуса зеркал, декоративные панели |
Устойчивость к ультрафиолетовому излучению, атмосферостойкость, аэродинамическая форма, адгезия краски. |
Под капотом |
Впускные коллекторы, корпуса вентиляторов системы охлаждения, теплозащитные экраны, крышки двигателя |
Высокие температурные пределы, химическая стойкость, жесткость, гашение вибрации. |
Электрика и жидкость |
Корпуса датчиков, разъемы проводки, тормозные фитинги, бачки охлаждающей жидкости. |
Водонепроницаемость, стабильность размеров, электрическая изоляция. |
Компоненты интерьера требуют высокого эстетического качества и ударопрочности. Приборные панели и дверные панели должны выдерживать ежедневный износ, защищая пассажиров во время столкновений. Мы используем специальные смеси смол, чтобы предотвратить блики внутри и защитить от царапин.
Внешние части подвергаются суровым условиям окружающей среды. Бамперы и корпуса зеркал требуют исключительной устойчивости к ультрафиолетовому излучению и атмосферных воздействий. Они должны выдерживать низкие температуры и палящую жару, не растрескиваясь и не выцветая.
Скрытые применения подталкивают полимеры к их абсолютным пределам. Впускные коллекторы и тепловые экраны работают в условиях сильной жары. Они требуют высоких температурных пределов и постоянной химической стойкости к маслам и охлаждающим жидкостям.
В электрических и гидравлических системах приоритет отдается безопасности и герметизации. Корпуса датчиков и разъемы проводов требуют идеальной стабильности размеров. Микроскопическая деформация может привести к проникновению влаги, что приведет к выходу из строя электрооборудования. Литье под давлением обеспечивает водонепроницаемую точность, необходимую этим системам.
Современные автомобильные тенденции требуют специализированных технологий литья. Умные автомобили и электромобили требуют более легких деталей, лучшей эргономики и сложной электронной интеграции.
Формование предполагает формование мягкого на ощупь термопластичного эластомера (TPE) на жесткой пластиковой подложке. Автопроизводители широко используют его для эргономики интерьера. Вы найдете литые детали на органах управления рулевого колеса, ручках переключения передач и дверных ручках. Он также создает превосходные вибропоглощающие уплотнения для систем отопления, вентиляции и кондиционирования. Этот метод исключает необходимость использования токсичных клеев во время сборки.
Литая вставка герметизирует металлические компоненты непосредственно внутри пластика во время цикла впрыска. Инженеры помещают в форму резьбовые вставки или электронные контакты до того, как смола начнет течь. Этот метод абсолютно необходим для разъемов аккумулятора электромобиля и усовершенствованных систем помощи водителю (ADAS). Он создает бесшовное и прочное соединение между металлическими проводниками и изолирующим пластиком.
При газовом литье под давлением толстые части деталей получаются полыми. Машина впрыскивает контролируемый объем газообразного азота в расплавленный пластик. Это прижимает материал к стенкам формы. Мы используем его для толстых дверных ручек и внутренних поручней. Это снижает общий вес и экономит материал. Что особенно важно, он предотвращает эстетические дефекты, такие как вмятины, не жертвуя при этом структурной жесткостью.

Мы должны откровенно указать на недостатки процесса литья под давлением. Понимание этих ограничений позволяет установить реалистичные сроки производства и предотвратить дорогостоящие инженерные ошибки.
Затраты на оснастку и время выполнения заказа являются серьезными препятствиями. Изготовление нестандартных стальных форм занимает от 6 до 12 недель. Вы покупаете постоянный актив. Мы работаем в соответствии с правилом «безопасности для стали» при модификации пресс-форм. Возможно удаление металла из формы для добавления в деталь пластика. Однако добавление металла в форму для утонения детали невероятно сложно и дорого. Прежде чем резать сталь, необходимо завершить проектирование.
При проектировании этого процесса инженеры сталкиваются со строгими ограничениями DFM. Эти правила не подлежат обсуждению.
Углы уклона: к вертикальным стенам необходимо применить небольшой уклон (осадку). Это позволяет извлекать деталь из формы, не царапая ее.
Равномерная толщина стенок: толстые секции остывают медленнее, чем тонкие. Дифференциальное охлаждение вызывает появление вмятин и коробление. Следите за тем, чтобы стены были однородными.
Избегайте подрезов. Подрезы задерживают деталь внутри формы. Для их удаления требуются дорогостоящие боковые кулачки или подъемники, что увеличивает затраты на инструменты.
Вы должны знать, когда использовать альтернативные методы производства. Если вам нужно всего несколько сотен деталей, не покупайте стальную форму. Мы рекомендуем обработку на станке с ЧПУ или промышленную 3D-печать (FDM/SLS) для быстрого прототипирования на ранних стадиях. Эти методы позволяют дешево проверить вашу конструкцию, прежде чем вы вложите капитал в крупносерийную оснастку.
Не пропускайте анализ текучести пресс-формы. Пропуск этого шага часто приводит к неправильному размещению ворот. Плохое литование приводит к появлению линий сварки на видимых косметических участках. Всегда моделируйте процесс литья в цифровом виде перед изготовлением физической формы.
Стандарты автомобильной безопасности и охраны окружающей среды требуют использования полимеров промышленного класса. Вы не можете использовать обычные пластмассы для производства автомобилей. Выбор материала определяет производительность детали, долговечность и соответствие нормативным требованиям.
Полипропилен легкий и обладает высокой химической стойкостью. Он используется по умолчанию для автомобильных бамперов, крыльев и бачков для жидкости. Он выдерживает воздействие аккумуляторных кислот, масел и дорожных солей. Его низкая плотность помогает автопроизводителям значительно снизить вес автомобиля.
ABS обеспечивает исключительную ударопрочность и стабильность размеров. Мы считаем его отраслевым стандартом для приборных панелей, внутренней отделки и колпаков колес. Он также легко воспринимает краску и металлическое покрытие, что делает его идеальным для фирменных элементов интерьера.
Поликарбонат обеспечивает непревзойденную прозрачность и чрезвычайную прочность. Он напоминает стекло, но обладает гораздо более высокой ударопрочностью. Автопроизводители активно используют ПК для линз фар, корпусов наружного освещения и компонентов люка на крыше. Для предотвращения пожелтения с течением времени требуются специальные покрытия, устойчивые к ультрафиолетовому излучению.
Инженеры полагаются на полиамиды со стеклонаполнителем или углеродом (ПА/нейлон) для структурной замены. Эти композиты заменяют тяжелый алюминий под капотом. Они обеспечивают обязательную высокую прочность на разрыв и температуру теплового отклонения. Вы увидите эти материалы во впускных коллекторах, крышках двигателя и блоках педалей.
Выбор правильного партнера-производителя определяет успех вашей автомобильной программы. Вам нужна система оценки поставщиков, чтобы отфильтровать неквалифицированных поставщиков. Ищите партнеров, способных реализовать решения настоящего автомобильного уровня.
Сначала оцените свой опыт производства промышленные пластиковые формы на заказ . Оцените их конкретную инструментальную стратегию. Предлагают ли они алюминиевые мостовые инструменты для первоначальных небольших объемов производства? Могут ли они гарантировать формы из закаленной стали, рассчитанные на срок службы более 100 000 циклов? Ваш партнер должен привести свои инструментальные возможности в соответствие с вашим ожидаемым объемом производства.
Гарантия качества и отраслевые сертификаты являются обязательными. Вам необходима как минимум сертификация ISO 9001. При поставках автомобилей первого уровня настаивайте на соблюдении стандарта IATF 16949. Ищите объекты, использующие автоматизированную проверку координатно-измерительных машин (КИМ). Они также должны обладать собственными возможностями моделирования течения пресс-формы, чтобы прогнозировать дефекты до того, как они возникнут.
Наконец, изучите их сквозные возможности. Надежный Компания, занимающаяся литьем пластмасс под давлением, должна предлагать больше, чем просто прессование форм. Они должны предоставить комплексные консультации по DFM на этапе проектирования. Ищите партнеров, предлагающих техническое обслуживание оснастки и вторичные операции собственными силами. Вторичные услуги, такие как ультразвуковая сварка, тампонная печать и сборка, оптимизируют вашу цепочку поставок и уменьшают логистические проблемы.
Литье под давлением остается абсолютной основой автомобильного масштабирования. Он предлагает незаменимое сочетание возможностей облегчения, реализации сложной геометрии и долгосрочного снижения затрат. По мере перехода отрасли на электромобили замена компонентов из тяжелых металлов современными полимерами становится базовым требованием, а не дополнительной модернизацией.
Руководители закупок и автомобильные инженеры должны адаптировать свои рабочие процессы. Начинайте проверку DFM как можно раньше на этапе проектирования. Ожидание, пока конструкция будет зафиксирована, часто приводит к серьезным проблемам с инструментами и задерживает сроки запуска транспортного средства.
Примите меры по своей следующей автомобильной программе сегодня. Отправьте файлы САПР квалифицированному партнеру-производителю. Запросите комплексный технико-экономическое обоснование, действенную обратную связь от DFM и подробное ценовое предложение на инструменты, чтобы ваш проект двигался в правильном направлении.
A: Обычно 500–1000 единиц алюминиевой мостовой оснастки и более 10 000 единиц для форм для производства стали.
Ответ: Заменив металлические детали на высокопрочные полимерные альтернативы, можно значительно снизить вес автомобиля, компенсировать массу аккумулятора и увеличить запас хода.
Ответ: Алюминиевые формы рассчитаны на 5000–20 000 циклов, тогда как формы из высококачественной стали рассчитаны на 100 000–более 1 миллиона циклов в зависимости от абразивности смолы.


