


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.04.2026 Herkunft: Website


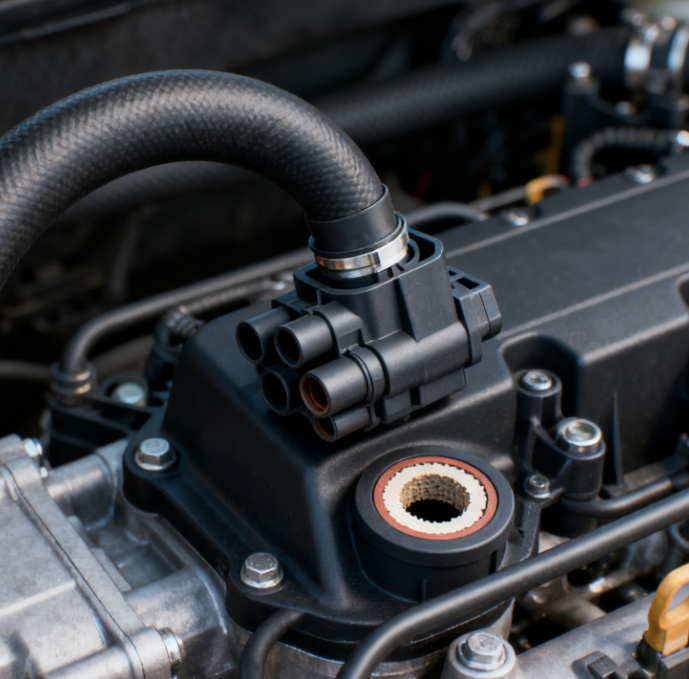
Das unermüdliche Streben nach Leichtbau, Kraftstoffeffizienz und größerer Reichweite von Elektrofahrzeugen hat die moderne Automobiltechnik grundlegend verändert. Polymere haben sich von dekorativen Nebenprodukten zu strukturellen Notwendigkeiten entwickelt. Automobilhersteller verlassen sich heute auf fortschrittliche Kunststoffe, um strenge Emissions- und Leistungsziele zu erreichen. Sie erfordern Materialien, die in ihrer Haltbarkeit mit Metall mithalten können und gleichzeitig die Masse des Fahrzeugs drastisch reduzieren.
Beschaffungsteams und Ingenieure sehen sich bei der Einführung neuer Fahrzeuge einer besonderen Realität gegenüber. Um eine Produktion im Plattformmaßstab zu erreichen, sind Fertigungsmethoden erforderlich, die in der Lage sind, extreme Wiederholgenauigkeit und komplexe Funktionsintegration in Einklang zu bringen. Sie können die Produktion nicht skalieren, wenn jede Komponente eine separate manuelle Montage erfordert. Ingenieure benötigen einen vorhersehbaren, automatisierten Prozess zur Versorgung globaler Montagelinien.
Spritzgießen ist das entscheidende Verfahren zur effizienten Skalierung komplexer Automobilteile. Es übersetzt digitale CAD-Entwürfe fehlerfrei in Millionen physischer Teile. Allerdings müssen wir frühzeitig eine transparente Ausgangslage schaffen. Dieser Prozess erfordert im Vorfeld erhebliche Design-for-Manufacturing- (DFM) und erhebliche Werkzeuginvestitionen, bevor eine Rendite erzielt wird.
Skalen- und Stückökonomie: Beim Spritzgießen wird bei hohen Stückzahlen (in der Regel > 10.000 Einheiten) eine beispiellose Kosteneffizienz erreicht, wodurch die Kosten pro Teil nach Abschreibung der Werkzeuge auf wenige Cent sinken.
Ermöglichung von Elektrofahrzeugen und Leichtbau: Ersetzt schwere Metallbaugruppen durch fortschrittliche Verbundwerkstoffe, wodurch die Batteriereichweite von Elektrofahrzeugen direkt erhöht und die strukturelle Integrität verbessert wird.
Funktionale Integration: Reduziert die Stücklistenkomplexität durch die Kombination von Strukturstützen, Gehäusen und Montagemerkmalen in einzelnen Formteilen.
Steifigkeit im Voraus: Hohe anfängliche Werkzeugkosten und strenge Designbeschränkungen bedeuten, dass eine Prototypenvalidierung (über 3D-Druck/CNC) obligatorisch ist, bevor man sich für Stahlformen entscheidet.
Der plattformbasierte Fahrzeugbau erfordert Millionen identischer Teile ohne Abweichungen. Autohersteller nutzen einzelne Chassis-Plattformen für mehrere Fahrzeugmodelle. Sie benötigen Komponenten, die jedes Mal perfekt passen. Wenn ein Teil nur um den Bruchteil eines Millimeters abweicht, stehen die Montagebänder still. Das Spritzgießen löst dieses Varianzproblem vollständig.
Sie müssen die Einheitsökonomie gegen das Vorabkapital abwägen. Stahlformen erfordern hohe Anfangsinvestitionen. Die Kosten liegen leicht zwischen 5.000 und über 100.000 US-Dollar pro Form. Die Skaleneffekte rechtfertigen diese Investition jedoch durchaus. Moderne Pressen erreichen Zykluszeiten von 15 bis 30 Sekunden. Sobald Sie die Werkzeugkosten amortisiert haben, sinkt der Preis pro Teil auf wenige Cent. Es bleibt die einzig praktikable Lösung für die Massenproduktion.
Ingenieure verlassen sich bei der funktionalen Integration stark auf das Formen. Sie entwerfen ein komplexes Teil, um eine mehrteilige Metallbaugruppe zu ersetzen. Eine einzige geformte Komponente kann den Luftstrom regeln, die Verkabelung verlegen und Schnappverbindungen unterstützen. Diese Konsolidierung reduziert die Komplexität der Stücklisten (BOM) drastisch. Weniger Teile bedeuten eine einfachere Bestandsverwaltung und eine schnellere Montage.
Toleranzen und Wiederholgenauigkeit bestimmen die Automobilqualität. Beim Standardspritzguss werden Toleranzen von ± 0,500 mm erreicht. Für kritische Präzisionskomponenten verschieben Ingenieure diese Grenzen auf ± 0,125 mm. Dieses Maß an Genauigkeit garantiert wasserdichte Dichtungen und sichere mechanische Passungen über Millionen von Produktionszyklen hinweg.
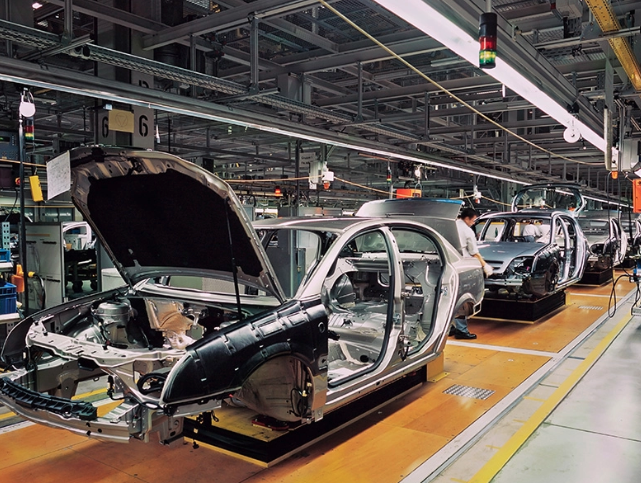
Wir können Spritzgussanwendungen direkt auf die physische Architektur eines Fahrzeugs abbilden. Dies macht es einfacher zu verstehen, wie Kunststoffe herkömmliche Materialien in verschiedenen Automobilsystemen ersetzen.
Fahrzeugsystem |
Gemeinsame Komponenten |
Primärer technischer Schwerpunkt |
|---|---|---|
Innenkomponenten |
Armaturenbretter, Türverkleidungen, Mittelkonsolen, Kombiinstrumente |
Ästhetik, Kratzfestigkeit, Stoßdämpfung, Passagiersicherheit. |
Außenteile |
Stoßstangen, Kühlergrillbaugruppen, Spiegelgehäuse, Verkleidungsteile |
UV-Stabilität, Witterungsbeständigkeit, aerodynamische Formgebung, Lackhaftung. |
Unter der Haube |
Ansaugkrümmer, Kühlgebläsegehäuse, Hitzeschilde, Motorabdeckungen |
Hohe thermische Grenzen, chemische Beständigkeit, Steifigkeit, Vibrationsdämpfung. |
Elektrik und Flüssigkeit |
Sensorgehäuse, Kabelanschlüsse, Bremsarmaturen, Kühlmittelbehälter |
Wasserdichte Abdichtung, Formstabilität, elektrische Isolierung. |
Innenkomponenten erfordern eine hohe ästhetische Qualität und Schlagfestigkeit. Armaturenbretter und Türverkleidungen müssen dem täglichen Verschleiß standhalten und gleichzeitig die Passagiere bei Kollisionen schützen. Wir verwenden spezielle Harzmischungen, um Blendung im Innenraum zu verhindern und Kratzer zu vermeiden.
Außenteile sind rauen Umgebungsbedingungen ausgesetzt. Stoßstangen und Spiegelgehäuse erfordern eine außergewöhnliche UV-Stabilität und Witterungsbeständigkeit. Sie müssen Minustemperaturen und sengender Hitze standhalten, ohne zu reißen oder zu verblassen.
Anwendungen unter der Haube bringen Polymere an ihre absoluten Grenzen. Ansaugkrümmer und Hitzeschilde sind extremer Hitze ausgesetzt. Sie erfordern hohe thermische Grenzen und eine dauerhafte chemische Beständigkeit gegen Öle und Kühlmittel.
Bei Elektro- und Flüssigkeitssystemen stehen Sicherheit und Abdichtung im Vordergrund. Sensorgehäuse und Verkabelungssteckverbinder benötigen eine perfekte Formstabilität. Eine mikroskopisch kleine Verformung könnte das Eindringen von Feuchtigkeit ermöglichen und zu einem Stromausfall führen. Das Spritzgießen bietet die wasserdichte Präzision, die diese Systeme erfordern.
Moderne Automobiltrends erfordern spezielle Formtechniken. Intelligente Autos und Elektrofahrzeuge erfordern leichtere Teile, bessere Ergonomie und komplexe elektronische Integrationen.
Beim Umspritzen wird ein weiches thermoplastisches Elastomer (TPE) über ein starres Kunststoffsubstrat gegossen. Autohersteller nutzen es häufig für die Ergonomie im Innenraum. Umspritzte Teile finden Sie an Lenkradbedienelementen, Schaltknöpfen und Türgriffen. Es sorgt außerdem für hervorragende vibrationsdämpfende Dichtungen für HVAC-Systeme. Diese Technik macht den Einsatz giftiger Klebstoffe bei der Montage überflüssig.
Beim Einlegegießen werden Metallkomponenten während des Einspritzzyklus direkt in den Kunststoff eingekapselt. Ingenieure platzieren Gewindeeinsätze oder elektronische Kontakte in der Form, bevor das Harz fließt. Diese Technik ist für Batterieanschlüsse von Elektrofahrzeugen und fortschrittliche Fahrerassistenzsysteme (ADAS) von entscheidender Bedeutung. Es entsteht eine nahtlose, robuste Verbindung zwischen Metallleitern und isolierenden Kunststoffen.
Beim gasunterstützten Spritzgießen werden dicke Abschnitte von Teilen ausgehöhlt. Die Maschine injiziert eine kontrollierte Menge Stickstoffgas in den geschmolzenen Kunststoff. Dadurch wird das Material gegen die Formwände gedrückt. Wir verwenden dies für dicke Türgriffe und Innenhaltegriffe. Es reduziert das Gesamtgewicht und spart Material. Entscheidend ist, dass ästhetische Mängel wie Einfallstellen vermieden werden, ohne dass die strukturelle Stabilität beeinträchtigt wird.

Wir müssen die Nachteile des Spritzgussverfahrens offen ansprechen. Das Verständnis dieser Einschränkungen ermöglicht einen realistischen Produktionszeitplan und verhindert kostspielige Konstruktionsfehler.
Werkzeugkosten und Durchlaufzeiten sind erhebliche Hürden. Die Bearbeitung kundenspezifischer Stahlformen dauert zwischen 6 und 12 Wochen. Sie kaufen einen dauerhaften Vermögenswert. Wir arbeiten bei Formmodifikationen nach der „stahlsicheren“ Regel. Es ist möglich, Metall aus der Form zu entfernen, um Ihrem Teil Kunststoff hinzuzufügen. Allerdings ist es unglaublich schwierig und teuer, der Form Metall hinzuzufügen, um ein Teil dünner zu machen. Sie müssen die Entwürfe finalisieren, bevor Sie Stahl schneiden.
Beim Entwerfen für diesen Prozess unterliegen Ingenieure strengen DFM-Einschränkungen. Diese Regeln sind nicht verhandelbar.
Formschrägen: Vertikale Wände müssen leicht abgeschrägt sein. Dadurch kann das Teil ohne Kratzer aus der Form ausgeworfen werden.
Gleichmäßige Wandstärke: Dicke Abschnitte kühlen langsamer ab als dünne Abschnitte. Diese unterschiedliche Kühlung führt zu Einfallstellen und Verzug. Halten Sie die Wände gleichmäßig.
Hinterschnitte vermeiden: Hinterschnitte halten das Teil in der Form fest. Für deren Entfernung sind teure seitlich wirkende Nocken oder Heber erforderlich, was die Werkzeugkosten erhöht.
Sie sollten wissen, wann Sie alternative Herstellungsmethoden einsetzen sollten. Wenn Sie nur ein paar hundert Teile benötigen, kaufen Sie keine Stahlform. Wir empfehlen CNC-Bearbeitung oder industriellen 3D-Druck (FDM/SLS) für die schnelle Prototypenerstellung im Frühstadium. Diese Methoden validieren Ihr Design kostengünstig, bevor Sie Kapital in die Herstellung von Werkzeugen für große Stückzahlen investieren.
Überspringen Sie nicht die Mold-Flow-Analyse. Das Überspringen dieses Schritts führt häufig zu einer falschen Anschnittplatzierung. Eine schlechte Angussbildung führt zu Bindenähten in sichtbaren kosmetischen Bereichen. Simulieren Sie den Einspritzvorgang immer digital, bevor Sie die physische Form herstellen.
Automobilsicherheits- und Umweltstandards erfordern Polymere in Industriequalität. Für den Fahrzeugbau können Sie keine generischen Kunststoffe verwenden. Die Materialauswahl bestimmt die Leistung, Langlebigkeit und Einhaltung gesetzlicher Vorschriften.
Polypropylen ist leicht und äußerst chemikalienbeständig. Es dient als Standardauswahl für Automobilstoßstangen, Kotflügel und Flüssigkeitsbehälter. Es widersteht Batteriesäuren, Ölen und Streusalzen. Seine geringe Dichte hilft Automobilherstellern, das Fahrzeuggewicht erheblich zu reduzieren.
ABS bietet außergewöhnliche Schlagfestigkeit und Formstabilität. Wir betrachten es als Industriestandard für Armaturenbretter, Innenverkleidungen und Radkappen. Es nimmt auch problemlos Farbe und metallische Beschichtungen an und eignet sich daher perfekt für Marken-Innenelemente.
Polycarbonat bietet beispiellose Transparenz und extreme Zähigkeit. Es ähnelt Glas, weist jedoch eine wesentlich höhere Schlagfestigkeit auf. Autohersteller verwenden PC in großem Umfang für Scheinwerferlinsen, Außenbeleuchtungsgehäuse und Schiebedachkomponenten. Es sind spezielle UV-beständige Beschichtungen erforderlich, um ein Vergilben im Laufe der Zeit zu verhindern.
Beim Strukturersatz setzen Ingenieure auf glasfaser- oder kohlenstoffgefüllte Polyamide (PA/Nylon). Diese Verbundwerkstoffe ersetzen schweres Aluminium unter der Haube. Sie bieten zwingend hohe Zugfestigkeit und Wärmeformbeständigkeit. Sie finden diese Materialien in Ansaugkrümmern, Motorabdeckungen und Pedalkästen.
Die Auswahl des richtigen Fertigungspartners bestimmt den Erfolg Ihres Automobilprogramms. Sie benötigen ein Rahmenwerk zur Lieferantenbewertung, um unqualifizierte Lieferanten herauszufiltern. Suchen Sie nach Partnern, die in der Lage sind, echte Automobilausführungen durchzuführen.
Bewerten Sie zunächst ihre Erfahrung in der Fertigung Industrielle kundenspezifische Kunststoffformen . Bewerten Sie ihre spezifische Werkzeugstrategie. Bieten sie Aluminium-Brückenwerkzeuge für erste Kleinserienläufe an? Können sie gehärtete Stahlformen garantieren, die für über 100.000 Lebenszyklen ausgelegt sind? Ihr Partner muss seine Werkzeugkapazitäten an Ihr erwartetes Produktionsvolumen anpassen.
Qualitätssicherung und Branchenzertifizierungen sind obligatorisch. Sie müssen mindestens eine ISO 9001-Zertifizierung benötigen. Bestehen Sie bei erstklassiger Automobilzulieferung auf die Einhaltung der IATF 16949. Suchen Sie nach Einrichtungen, die eine automatisierte Koordinatenmessmaschinen-Inspektion (KMG) nutzen. Sie sollten außerdem über interne Moldflow-Simulationsfunktionen verfügen, um Fehler vorherzusagen, bevor sie auftreten.
Untersuchen Sie abschließend ihre End-to-End-Fähigkeiten. Eine zuverlässige Ein Unternehmen für Kunststoffspritzguss sollte mehr als nur Formpressen anbieten. Sie müssen während Ihrer Entwurfsphase eine integrierte DFM-Beratung anbieten. Suchen Sie nach Partnern, die interne Werkzeugwartung und Sekundäroperationen anbieten. Sekundärdienstleistungen wie Ultraschallschweißen, Tampondruck und Untermontage rationalisieren Ihre Lieferkette und reduzieren logistische Probleme.
Das Spritzgießen bleibt das absolute Rückgrat der Automobilskalierung. Es bietet eine unersetzliche Mischung aus Leichtbaumöglichkeiten, komplexer Geometrierealisierung und langfristiger Kostenreduzierung. Mit der Umstellung der Branche auf Elektrofahrzeuge wird der Ersatz von Schwermetallkomponenten durch fortschrittliche Polymere zu einer Grundvoraussetzung und nicht zu einem optionalen Upgrade.
Beschaffungsleiter und Automobilingenieure müssen ihre Arbeitsabläufe anpassen. Initiieren Sie DFM-Überprüfungen so früh wie möglich in Ihrer Entwurfsphase. Das Warten, bis das Design festgelegt ist, führt häufig zu erheblichen Werkzeugengpässen und verzögert die Zeitpläne für die Fahrzeugeinführung.
Ergreifen Sie noch heute Ihr nächstes Automobilprogramm. Senden Sie Ihre CAD-Dateien an einen qualifizierten Fertigungspartner. Fordern Sie eine umfassende Machbarkeitsanalyse, umsetzbares DFM-Feedback und ein detailliertes Werkzeugangebot an, um Ihr Projekt in die richtige Richtung zu bringen.
A: Im Allgemeinen 500–1.000 Einheiten für Aluminium-Brückenwerkzeuge und 10.000+ für Stahlproduktionsformen.
A: Durch den Ersatz von Metallteilen durch hochfeste Polymeralternativen wird das Fahrzeuggewicht drastisch reduziert, um die Batteriemasse auszugleichen und die Reichweite zu erhöhen.
A: Aluminiumformen halten 5.000 bis 20.000 Zyklen durch, während Edelstahlformen je nach Abrasivität des Harzes für 100.000 bis über 1 Million Zyklen ausgelegt sind.


