


Просмотры: 0 Автор: Редактор сайта Время публикации: 8 октября 2026 г. Происхождение: Сайт


Глянцевая отделка не оставляет места для ошибок. Даже микроскопические вариации отражают свет неравномерно по поверхности. Эти визуальные недостатки быстро приводят к бракованию деталей. Следовательно, они увеличивают затраты на металлолом и нарушают графики производства. Производство безупречных косметических компонентов требует тонкого баланса. Вам нужна точность инструментов, наука о полимерах и строгий контроль процесса. Стандартные допуски на формование не позволяют оценить оптическое качество. Производители должны жестко контролировать каждую переменную. Этот строгий контроль всегда обеспечивает идеальную зеркальную поверхность. В этом руководстве рассматриваются основные причины несоответствий глянца. Это поможет вам понять, где именно процессы выходят из строя во время производства. Вы изучите систематическую основу для оценки параметров вашего инструмента и обработки. Мы также поможем вам эффективно оценить производственное партнерство. Применяя именно эти принципы, вы можете полностью устранить дефекты поверхности.
Косметическая отделка сильно влияет на восприятие потребителя и его решения о покупке. Глянцевые детали обычно привлекают внимание клиентов. Их часто можно встретить в бытовой электронике, упаковке премиум-класса и салонах автомобилей. Когда потребители видят тусклое пятно, линию потока или царапину, они сразу же задаются вопросом о качестве продукта. Поверхностные недостатки напрямую влияют на воспринимаемую ценность бренда и его позиционирование на рынке.
Неконтролируемые процессы приводят к огромным финансовым растратам. Уровень брака косметических компонентов может легко превышать 15-20%. Это происходит, когда производители не могут правильно настроить процесс впрыска перед полномасштабным производством. Исправить эти проблемы в середине производства крайне сложно. Доработка закаленных, полированных стальных форм обходится исключительно дорого. Это требует специальной алмазной полировки от мастеров-инструментальщиков. Модификации оснастки также приводят к серьезным задержкам вывода продукции на рынок. Управление Упреждающее устранение дефектов, вызванных литьевым формованием с высоким блеском, имеет важное значение для стабильного и прибыльного производства.
Предсказуемый выход косметической продукции определяет успешную производственную деятельность. Вы должны отказаться от настройки машины методом проб и ошибок. Вместо этого с первого дня принимайте научные принципы формирования. Инженеры должны провести предварительный анализ текучести пресс-формы для каждой косметической детали. Это программное обеспечение для моделирования выявляет потенциальные проблемные области перед резкой стали. Прогнозный анализ гарантирует повторяемость косметических результатов и защищает долгосрочную прибыль.
Поверхностные дефекты редко возникают в результате одной произвольной ошибки. Обычно они возникают в результате сложной комбинации обработки материалов, конструкции инструмента и параметров обработки.
Неправильное обращение с материалом приводит к ухудшению качества поверхности. Полимерам требуются весьма специфические условия, прежде чем они попадут в инъекционный цилиндр.
Передовой опыт: всегда используйте автоматические осушители для гигроскопичных материалов. Постоянно контролируйте точку росы, чтобы обеспечить оптимальные и постоянные условия сушки.
Сама форма во многом определяет конечный внешний вид детали. Даже идеально приготовленные смолы визуально терпят неудачу в плохо спроектированных инструментах.
Распространенная ошибка: полагаться на стандартную, нестандартную глубину вентиляции для материалов с высокой вязкостью. Всегда настраивайте стратегию вентиляции с учетом скорости потока конкретного полимера и геометрии детали.
Операторы должны безупречно балансировать тепловую и кинетическую энергию во время производства. Произвольные настройки машины часто усугубляют существующие косметические проблемы.
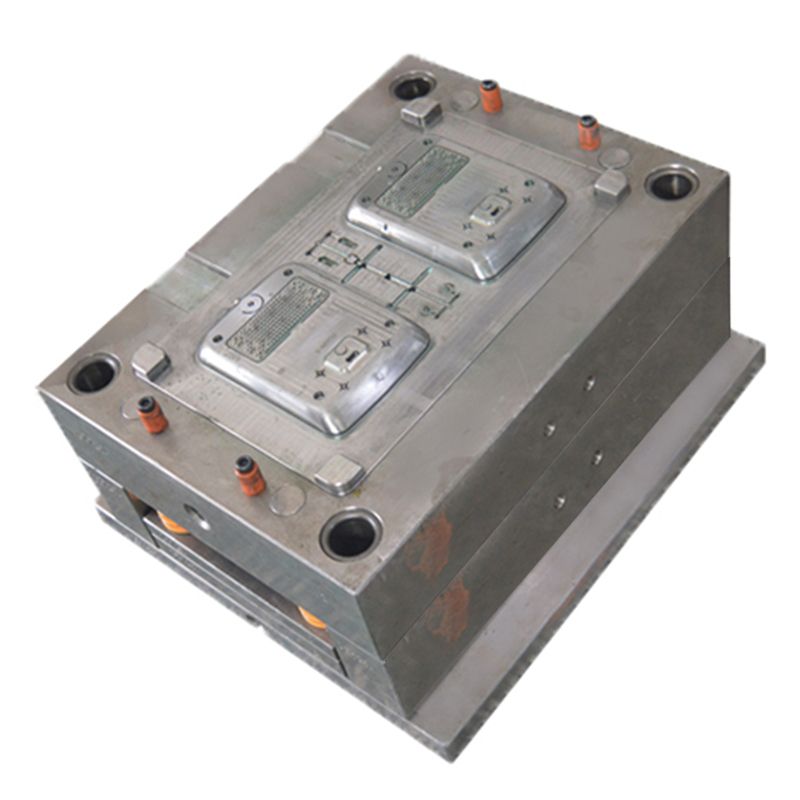
Прозрачные компоненты требуют высочайшего уровня точности производства. Стандартные правила формования непрозрачных материалов не полностью применимы к этим прозрачным изделиям.
Оптические и косметические стандарты.
Прозрачные материалы применяются в оптических линзах, автомобильных световодах и медицинских экранах. Эти сложные изделия требуют безупречного блеска внешней поверхности. Однако они также требуют идеальной внутренней оптической прозрачности. Инженеры измеряют эту внутреннюю прозрачность как низкое двойное лучепреломление. Высокое двойное лучепреломление указывает на внутреннее напряжение, которое непредсказуемо искривляет проходящий свет. Достижение внешнего блеска и внутренней прозрачности требует идеального термодинамического баланса. Производство безупречных Блестящие прозрачные пластиковые детали требуют предельной точности контроля температуры пресс-формы.
Чувствительность к сдвиговому напряжению.
Прозрачные полимеры очень чувствительны к агрессивным средам обработки. Полиметилметакрилат (ПММА) и поликарбонат (ПК) плохо реагируют на высокое напряжение сдвига. Напряжение сдвига проявляется как физическая структурная слабость. Что еще более важно, он создает сильные визуальные искажения при прямом освещении. Операторы должны постоянно оптимизировать скорость впрыска, чтобы минимизировать трение сдвига на этапе заполнения.
Риски загрязнения:
непрозрачные маточные смеси легко скрывают мелкие дефекты. Прозрачные части не предлагают такого прощения. Незначительные черные точки или скопления нагара мгновенно портят прозрачный компонент. Пожелтение от незначительной термической деградации сразу видно невооруженным глазом. Вся производственная среда должна надежно поддерживать контроль загрязнения. Чистящие составы должны быть идеально подобраны к конкретному типу прозрачной смолы.
Устранение косметических недостатков требует строгого, научно обоснованного подхода. Догадки на производстве разрушают инструменты и увеличивают общие производственные затраты.
Аудит, основанный на фактических данных:
избегайте временных быстрых исправлений в производственных цехах. Аэрозольные спреи для смазки форм представляют собой серьезный сбой в процессе. Они моментально портят блеск поверхности, оставляя химическую пленку. Они также усложняют вторичные операции, такие как покраска, гальваническое покрытие или тампопечать. Вместо этого вы должны проверить основную механическую или термическую причину.
Стандарты полировки инструментов:
детали с высоким блеском требуют очень специфической, высокотехнологичной обработки инструментов. Убедитесь, что отделка вашей пресс-формы соответствует отраслевым стандартам SPI A-1 или A-2. Производители инструментов достигают этой исключительной гладкости с помощью ультратонкой алмазной полировки. Кроме того, убедитесь, что инструментальная сталь достаточно твердая. Стали премиум-класса, такие как H13 или S136, устойчивы к длительному износу и деформации. Они сохраняют свой высокий уровень блеска даже при больших объемах производства. Мягкие металлы быстро разрушаются под сильным давлением впрыска.
Технология управления температурным режимом:
стандартные каналы охлаждения часто не отвечают требованиям сверхвысокого глянца. Оцените системы динамического контроля температуры пресс-формы. Такие технологии, как Variotherm или быстрое термоциклическое формование (RHCM), предлагают явные термодинамические преимущества. Они поддерживают высокую температуру полости на протяжении всей фазы впрыска. Высокая температура обеспечивает максимально точное воспроизведение блеска поверхности. После заполнения система начинает быстрое и агрессивное охлаждение. Быстрое охлаждение сохраняет эффективное время цикла без ущерба для оптического качества.
Планирование экспериментов (DOE).
Вы должны систематически изолировать переменные обработки. Одновременная регулировка нескольких параметров машины маскирует истинную причину дефекта. Структурированная структура планирования экспериментов (DOE) необходима для формирования научных знаний. Независимо изолируйте температуру расплава, температуру формы и давление упаковки. Тщательно документируйте визуальные результаты. Этот аналитический метод выявляет точное оптимальное окно процесса для вашей стороны.
| Тип дефекта | Основная переменная для проверки | немедленных корректирующих действий |
|---|---|---|
| Сплей (Серебряные полосы) | Уровень влажности материала | Проверьте точку росы осушителя; увеличьте время высыхания соответствующим образом. |
| Ворота Румяна | Скорость впрыска/размер ворот | Скорость впрыска профиля у ворот медленнее; геометрия открытых ворот. |
| Тусклая поверхность/следы текучести | Температура пресс-формы | Увеличьте температуру формы, чтобы задержать преждевременное замерзание расплава. |
| Следы ожогов (эффект дизельного топлива) | Вентиляционное / зажимное усилие | Тщательно очистите существующие вентиляционные отверстия; слегка уменьшите усилие зажима, если он зажат слишком сильно. |
Партнерство с неподходящим поставщиком-производителем гарантирует провал проекта. Формовщикам товаров часто не хватает необходимой инфраструктуры для производства высококачественной косметической продукции.
Риски реализации:
Формовщики товаров по своей сути уделяют особое внимание сокращению времени цикла, а не эстетике поверхности. Они часто идут на компромисс в отношении качества инструментальной стали, чтобы выиграть конкурентные торги. Такой недальновидный подход приводит к быстрой деградации инструмента и невероятно высокому проценту брака. Эффективно избегая Для устранения дефектов, вызванных литьевым формованием с высоким блеском, требуется специализированный, технически компетентный партнер.
Параметры оценки.
Тщательно оценивайте потенциальных партнеров по трем критическим параметрам.
Красные флажки, на которые следует обратить внимание:
Будьте крайне осторожны с поставщиками, которые заранее гарантируют отсутствие дефектов без предоставления данных. Если они пропускают подробный анализ Moldflow, они просто догадываются. Еще одним важным тревожным сигналом является маскировка после формования. Поставщики, которые рекомендуют покраску, чтобы скрыть дефекты формования, не имеют основного контроля над процессом. Покраска увеличивает ненужные затраты, создает опасность для окружающей среды и редко устраняет основные структурные недостатки.
Дефекты поверхности блестящих литых деталей полностью предотвратимы. Однако эта профилактика требует тщательного предварительного проектирования и планирования. Вы должны вкладывать значительные средства в безупречную инструментальную сталь и передовые системы терморегулирования. Строгий научный контроль процесса гарантирует повторяемость косметического результата в течение тысяч циклов.
Самая дешевая цена на инструмент часто становится огромной проблемой. Экономия на качестве полировки пресс-форм или сложных схемах охлаждения приводит к дорогостоящему и утомительному производственному циклу. Косметическая отделка требует точности на каждом этапе производственной цепочки.
Защищайте репутацию своего бренда с самого начала. Проконсультируйтесь с нашей командой инженеров для подробного обзора DFM сегодня. Мы проводим тщательный аудит оснастки, чтобы убедиться, что ваши глянцевые компоненты идеально подходят для производства. Сотрудничайте с нами, чтобы гарантировать стабильный и бездефектный косметический результат.
Ответ: Тусклые пятна возле литника обычно указывают на чрезмерное напряжение сдвига. Когда пластик проходит через узкие ворота, сильное трение изменяет свойства расплава. Вы можете решить эту проблему, отрегулировав профиль скорости впрыска так, чтобы изначально наполнение было медленнее. Увеличение геометрии литника или повышение температуры формы также значительно снижает трение сдвига.
Ответ: Температура пресс-формы является основным фактором, определяющим качество обработки поверхности. Более высокие температуры формы дольше сохраняют расплав пластика в жидком состоянии. Эта расширенная жидкая фаза позволяет полимеру плотно прилегать к полой стальной полости. Медленное замораживание значительно уменьшает линии разбрызгивания, обеспечивая равномерный блеск с высокой отражающей способностью.
О: Иногда вы можете свести к минимуму незначительные вмятины, увеличив давление удержания и продлив время охлаждения. Однако серьезные вмятины возникают из-за плохой геометрии сердечника. Большое соотношение ребер и стенок приводит к неравномерной усадке на этапе охлаждения. Постоянное разрешение обычно требует корректировки конструкции, чтобы выдолбить толстые секции или уменьшить толщину ребер.
Ответ: Облачность и пожелтение имеют разные причины. Помутнение обычно является механической проблемой, связанной с низкой температурой пресс-формы или ухудшением полировки инструмента. Пожелтение почти всегда указывает на химическую деградацию материала. Эта деградация происходит из-за чрезмерного нагрева ствола, длительного времени пребывания или недостаточной сушки гигроскопичных смол перед инъекцией.


