


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.10.2026 Herkunft: Website


Hochglanzlackierungen lassen keinen Spielraum für Fehler. Selbst mikroskopisch kleine Variationen reflektieren das Licht unregelmäßig über die Oberfläche. Diese optischen Mängel führen schnell zu Ausschussteilen. Folglich erhöhen sie die Ausschusskosten und stören die Produktionspläne. Die Herstellung makelloser kosmetischer Komponenten erfordert ein feines Gleichgewicht. Sie benötigen Werkzeugpräzision, Polymerwissenschaft und eine strenge Prozesskontrolle. Bei der Beurteilung der optischen Qualität reichen die üblichen Formtoleranzen nicht aus. Hersteller müssen jede einzelne Variable streng kontrollieren. Diese strenge Kontrolle sorgt jedes Mal für ein perfektes, spiegelähnliches Finish. In diesem Leitfaden werden die Ursachen für Glanzinkonsistenzen aufgeschlüsselt. Es hilft Ihnen, genau zu verstehen, wo Prozesse während der Produktion scheitern. Sie erlernen einen systematischen Rahmen zur Bewertung Ihrer Werkzeug- und Bearbeitungsparameter. Wir helfen Ihnen auch dabei, Fertigungspartnerschaften effektiv zu bewerten. Durch die Anwendung genau dieser Prinzipien können Sie Oberflächenfehler vollständig beseitigen.
Kosmetische Veredelungen haben großen Einfluss auf die Wahrnehmung und Kaufentscheidung der Verbraucher. Hochglanzteile sind in der Regel stark kundenorientiert. Man findet sie häufig in der Unterhaltungselektronik, in Premiumverpackungen und im Automobilinnenraum. Wenn Verbraucher eine stumpfe Stelle, eine Fließlinie oder einen Kratzer sehen, stellen sie sofort die Produktqualität in Frage. Oberflächenfehler wirken sich direkt auf den wahrgenommenen Markenwert und die Marktpositionierung aus.
Unkontrollierte Prozesse führen zu immenser finanzieller Verschwendung. Die Ausschussquoten für Kosmetikkomponenten können leicht 15–20 % überschreiten. Dies geschieht, wenn es den Herstellern nicht gelingt, den Einspritzvorgang vor der Serienproduktion richtig einzustellen. Es ist bekanntermaßen schwierig, diese Probleme mitten in der Produktion zu beheben. Die Nachbearbeitung gehärteter, hochglanzpolierter Stahlformen ist außerordentlich kostspielig. Es erfordert eine spezielle Diamantpolitur durch Werkzeugmachermeister. Werkzeugänderungen führen auch zu erheblichen Verzögerungen bei der Markteinführung. Verwalten Die proaktive Beseitigung von Hochglanz-Spritzgussfehlern ist für stabile, profitable Produktionsläufe unerlässlich.
Vorhersehbare kosmetische Erträge bestimmen einen erfolgreichen Herstellungsvorgang. Sie müssen sich von Versuch-und-Irrtum-Maschinenkonfigurationen verabschieden. Übernehmen Sie stattdessen vom ersten Tag an wissenschaftliche Gestaltungsprinzipien. Ingenieure sollten vorab für jedes kosmetische Teil eine Formflussanalyse durchführen. Diese Simulationssoftware identifiziert potenzielle Problembereiche vor dem Schneiden von Stahl. Die vorausschauende Analyse garantiert wiederholbare kosmetische Erträge und schützt langfristige Gewinnmargen.
Oberflächenfehler sind selten die Folge eines einzelnen willkürlichen Fehlers. Sie ergeben sich in der Regel aus einer komplexen Kombination aus Materialhandhabung, Werkzeugdesign und Verarbeitungsparametern.
Eine unsachgemäße Materialhandhabung führt zu einer schlechten Oberflächengüte. Polymere erfordern hochspezifische Bedingungen, bevor sie in das Injektionsrohr gelangen.
Best Practice: Verwenden Sie für hygroskopische Materialien immer automatische Adsorptionstrockner. Überwachen Sie die Taupunkte kontinuierlich, um optimale, konsistente Trocknungsumgebungen sicherzustellen.
Die Form selbst bestimmt im Wesentlichen das endgültige Erscheinungsbild des Teils. Selbst perfekt vorbereitete Harze versagen in schlecht gestalteten Werkzeugen optisch.
Häufiger Fehler: Verlassen Sie sich bei hochviskosen Materialien auf standardmäßige Entlüftungstiefen. Passen Sie die Entlüftungsstrategien stets an die spezifischen Polymerdurchflussraten und die Teilegeometrie an.
Während der Produktion müssen die Bediener die thermische und kinetische Energie einwandfrei ausgleichen. Willkürliche Maschinenanpassungen verschlimmern häufig bestehende kosmetische Probleme.
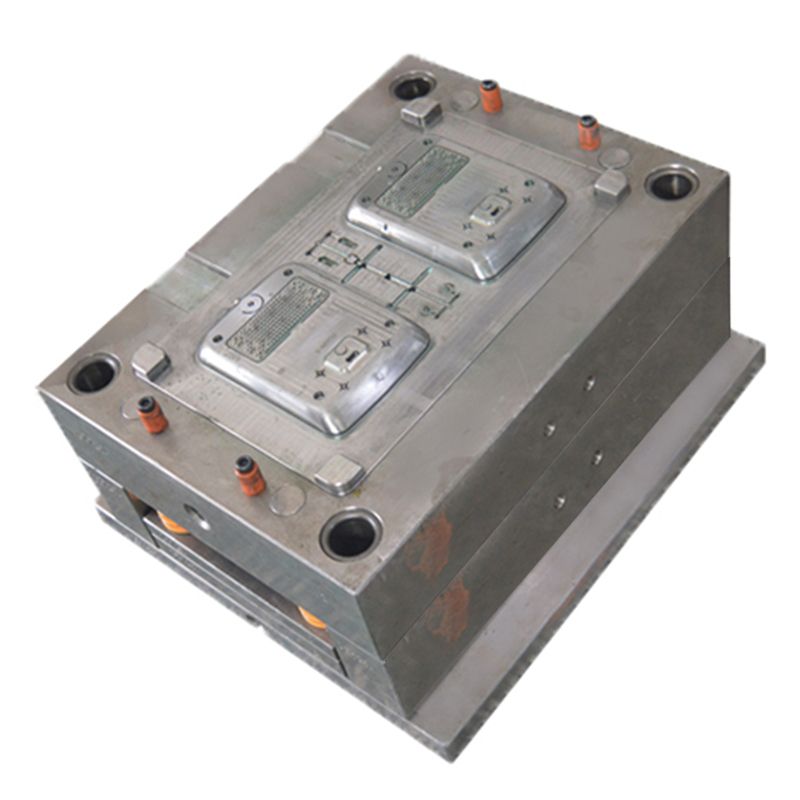
Klare Komponenten erfordern ein Höchstmaß an Fertigungsgenauigkeit. Für diese transparenten Anwendungen gelten die standardmäßigen Regeln für das undurchsichtige Formen nicht vollständig.
Optische vs. kosmetische Standards:
Klare Anwendungen umfassen optische Linsen, Kfz-Lichtleiter und medizinische Bildschirme. Diese komplexen Produkte erfordern einen makellosen äußeren Oberflächenglanz. Sie erfordern jedoch auch eine perfekte innere optische Klarheit. Ingenieure messen diese innere Klarheit als geringe Doppelbrechung. Eine hohe Doppelbrechung weist auf eine interne Spannung hin, die das durchgelassene Licht unvorhersehbar beugt. Um sowohl äußeren Glanz als auch innere Klarheit zu erreichen, ist ein perfektes thermodynamisches Gleichgewicht erforderlich. Einwandfrei produzieren Hochglänzende, durchsichtige Kunststoffteile erfordern höchste Präzision bei der Temperaturregelung der Form.
Scherspannungsempfindlichkeit:
Klare Polymere reagieren sehr empfindlich auf aggressive Verarbeitungsumgebungen. Polymethylmethacrylat (PMMA) und Polycarbonat (PC) reagieren schlecht auf hohe Scherbeanspruchung. Scherbeanspruchung äußert sich in körperlicher Strukturschwäche. Noch wichtiger ist, dass es bei direkter Beleuchtung zu starken visuellen Verzerrungen kommt. Bediener müssen die Einspritzgeschwindigkeiten kontinuierlich optimieren, um diese Scherreibung während der Füllphase zu minimieren.
Kontaminationsrisiken:
Undurchsichtige Masterbatches verbergen leicht kleinere Mängel. Klare Teile bieten absolut keine solche Fehlertoleranz. Kleinere schwarze Flecken oder Kohlenstoffablagerungen zerstören eine durchsichtige Komponente sofort. Eine Vergilbung aufgrund geringfügiger thermischer Zersetzung ist mit bloßem Auge sofort sichtbar. Die gesamte Fertigungsumgebung muss die Kontaminationskontrolle zuverlässig unterstützen. Reinigungscompounds müssen perfekt auf den jeweiligen Klarharztyp abgestimmt sein.
Die Behebung kosmetischer Mängel erfordert einen strengen, evidenzbasierten Ansatz. Mutmaßungen in der Produktion zerstören Werkzeuge und erhöhen die gesamten Produktionskosten.
Evidenzbasiertes Auditing:
Vermeiden Sie vorübergehende Schnelllösungen in der Produktion. Aerosol-Formtrennsprays stellen einen schwerwiegenden Prozessfehler dar. Sie zerstören den Oberflächenglanz sofort, indem sie einen chemischen Film hinterlassen. Sie erschweren auch sekundäre Vorgänge wie Lackieren, Plattieren oder Tampondrucken. Stattdessen müssen Sie die zugrunde liegende mechanische oder thermische Ursache prüfen.
Werkzeugpoliturstandards:
Hochglänzende Teile erfordern sehr spezifische, hochentwickelte Werkzeugoberflächen. Stellen Sie sicher, dass Ihre Formoberflächen den Industriestandards SPI A-1 oder A-2 entsprechen. Diese extreme Glätte erreichen Werkzeugbauer durch ultrafeines Diamantpolieren. Achten Sie außerdem darauf, dass der Werkzeugstahl ausreichend hart ist. Hochwertige Stähle wie H13 oder S136 widerstehen langfristigem Verschleiß und Verformung. Sie behalten ihren hohen Glanz auch bei Großserienproduktionen. Weichere Metalle zersetzen sich unter starkem Einspritzdruck schnell.
Wärmemanagement-Technologie:
Standard-Kühlkanäle erfüllen oft nicht die Anforderungen an ultrahohen Glanz. Bewerten Sie dynamische Formtemperaturkontrollsysteme. Technologien wie Variotherm oder Rapid Heat Cycle Molding (RHCM) bieten deutliche thermodynamische Vorteile. Sie halten während der gesamten Einspritzphase eine hohe Hohlraumtemperatur aufrecht. Diese hohe Hitze maximiert die präzise Nachbildung des Oberflächenglanzes. Sobald das System gefüllt ist, leitet es eine schnelle, aggressive Kühlung ein. Durch die schnelle Abkühlung bleiben effiziente Zykluszeiten erhalten, ohne dass die optische Qualität darunter leidet.
Design of Experiments (DOE):
Sie müssen Verarbeitungsvariablen systematisch isolieren. Durch die gleichzeitige Anpassung mehrerer Maschinenparameter wird die wahre Grundursache eines Fehlers verschleiert. Ein strukturiertes Design of Experiments (DOE)-Framework ist für die wissenschaftliche Gestaltung unerlässlich. Isolieren Sie Schmelzetemperatur, Formtemperatur und Packungsdruck unabhängig voneinander. Dokumentieren Sie die visuellen Ergebnisse sorgfältig. Diese Analysemethode zeigt das exakt optimale Prozessfenster für Ihr Teil auf.
| des Fehlertyps | zur Prüfung | sofortiger Korrekturmaßnahmen |
|---|---|---|
| Spreizung (Silberstreifen) | Materialfeuchtigkeit | Überprüfen Sie den Taupunkt des Trockners. Trocknungszeit entsprechend verlängern. |
| Gate Blush | Einspritzgeschwindigkeit/Angussgröße | Profileinspritzgeschwindigkeit am Anschnitt langsamer; offene Gate-Geometrie. |
| Stumpfe Oberfläche/Fließspuren | Formtemperatur | Erhöhen Sie die Formtemperatur, um ein vorzeitiges Gefrieren der Schmelze zu verhindern. |
| Brandflecken (Dieseleffekt) | Entlüftung / Klemmkraft | Vorhandene Lüftungsöffnungen gründlich reinigen; Reduzieren Sie die Klemmkraft leicht, wenn Sie zu stark klemmen. |
Die Zusammenarbeit mit dem falschen Hersteller führt garantiert zum Scheitern des Projekts. Den Herstellern von Massenartikeln fehlt oft die erforderliche Infrastruktur für die Produktion hochwertiger Kosmetika.
Risiken bei der Umsetzung:
Standardformer konzentrieren sich von Natur aus auf schnelle Zykluszeiten und nicht auf die Oberflächenästhetik. Um wettbewerbsfähige Ausschreibungen zu erhalten, gehen sie häufig Kompromisse bei der Qualität des Werkzeugstahls ein. Dieser kurzsichtige Ansatz führt zu einer schnellen Werkzeugverschlechterung und unglaublich hohen Ausschussraten. Effektiv vermeiden Hochglanz-Spritzgussfehler erfordern einen spezialisierten, technisch hochkompetenten Partner.
Bewertungsdimensionen:
Bewerten Sie potenzielle Partner sorgfältig anhand von drei kritischen Dimensionen.
Warnsignale, auf die Sie achten sollten:
Seien Sie äußerst vorsichtig bei Anbietern, die von vornherein ohne Daten eine Null-Fehler-Garantie versprechen. Wenn sie eine umfassende Moldflow-Analyse überspringen, handelt es sich lediglich um Vermutungen. Ein weiteres großes Warnsignal ist das Abkleben nach dem Formen. Anbietern, die eine Lackierung zur Abdeckung von Gussfehlern empfehlen, mangelt es an grundlegender Prozesskontrolle. Das Streichen verursacht unnötige Kosten, birgt Gefahren für die Umwelt und behebt selten die zugrunde liegende strukturelle Schwachstelle.
Oberflächenfehler bei hochglänzenden Spritzgussteilen sind vollständig vermeidbar. Diese Vorbeugung erfordert jedoch eine sorgfältige Vorabentwicklung und -planung. Sie müssen viel in einwandfreien Werkzeugstahl und fortschrittliche Wärmemanagementsysteme investieren. Eine strenge, wissenschaftliche Prozesskontrolle garantiert wiederholbare kosmetische Ergebnisse über Tausende von Zyklen hinweg.
Das absolut günstigste Werkzeugangebot wird oft zu einer großen Belastung. Das Sparen an der Qualität der Formpolitur oder komplexe Kühlanordnungen führt zu einem teuren und frustrierenden Produktionslauf. Kosmetische Veredelungen erfordern Präzision in jedem einzelnen Schritt der Wertschöpfungskette der Fertigung.
Schützen Sie Ihren Markenruf proaktiv von Anfang an. Wenden Sie sich noch heute an unser Engineering-Team für eine umfassende DFM-Bewertung. Wir bieten gründliche Werkzeugprüfungen an, um sicherzustellen, dass Ihre Hochglanzkomponenten perfekt für die Herstellbarkeit ausgelegt sind. Arbeiten Sie mit uns zusammen, um konsistente, fehlerfreie kosmetische Ergebnisse zu gewährleisten.
A: Stumpfe Stellen in der Nähe des Angusses weisen normalerweise auf eine übermäßige Scherbeanspruchung hin. Während sich Kunststoff durch einen engen Angusskanal drängt, verändert die hohe Reibung die Eigenschaften der Schmelze. Sie können dieses Problem lösen, indem Sie das Einspritzgeschwindigkeitsprofil so anpassen, dass die Füllung zunächst langsamer erfolgt. Durch eine Vergrößerung der Angussgeometrie oder eine Erhöhung der Werkzeugtemperatur wird diese Scherreibung ebenfalls deutlich reduziert.
A: Die Formtemperatur ist der Hauptfaktor für die Nachbildung der Oberflächengüte. Höhere Werkzeugtemperaturen halten die Kunststoffschmelze länger im flüssigen Zustand. Diese verlängerte flüssige Phase ermöglicht es dem Polymer, sich eng an den polierten Stahlhohlraum anzuschmiegen. Langsameres Gefrieren reduziert die Fließlinien drastisch und sorgt für einen stark reflektierenden, gleichmäßigen Glanz.
A: Manchmal können Sie kleinere Einfallstellen minimieren, indem Sie den Haltedruck erhöhen und die Abkühlzeit verlängern. Starke Einfallstellen sind jedoch auf eine schlechte Kerngeometrie zurückzuführen. Dicke Rippen-Wand-Verhältnisse führen zu einer ungleichmäßigen Schrumpfung während der Abkühlphase. Eine dauerhafte Lösung erfordert normalerweise eine Designanpassung, um dicke Abschnitte auszuhöhlen oder die Rippendicke zu reduzieren.
A: Trübung und Vergilbung haben unterschiedliche Ursachen. Trübungen sind in der Regel ein mechanisches Problem im Zusammenhang mit niedrigen Werkzeugtemperaturen oder schlechter Politur der Werkzeuge. Eine Vergilbung weist fast immer auf eine chemische Materialzersetzung hin. Dieser Abbau entsteht durch übermäßige Zylindererwärmung, verlängerte Verweilzeit oder unzureichende Trocknung hygroskopischer Harze vor der Injektion.


