


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-20 Kaynak: Alan


Küçük bir kalıp hatası tüm plastik bileşeni tehlikeye atabilir mi? Hassas Kalıp, üreticilerin doğru boyutlar, tutarlı kalite ve güvenilir montaj elde etmesine yardımcı olur. Bu makale, karmaşık plastik bileşenlere yönelik temel tasarım zorluklarını, malzeme seçimlerini ve üretim stratejilerini incelemektedir.
Boyutsal doğruluk, kalıp boşluğu ile bitmiş bileşen arasındaki ilişkiyle başlar. Boşluk, kritik boyutlar, geometrik özellikler ve belirtilen toleranslar dahil olmak üzere parça çizimini yansıtmalıdır. Kalıp hizalaması da önemlidir çünkü zayıf hizalama, düzensiz ayrım çizgileri, parlama veya uyumsuz yüzeyler oluşturabilir. Enjeksiyon kalıplama sırasında seçilen reçine genişler, akar, soğur ve büzülür. Mühendisler kalıbı tasarlarken bu davranışları hesaba katmalıdır. Aksi takdirde, doğru boyutlarda işlenmiş bir boşluk yine de gerekli toleransın dışında parçalar üretebilir.
Hassas bir kalıp, üreticilerin bu değişkenleri kontrol etmesine yardımcı olur. Doğru işleme, amaçlanan geometriyi oluştururken uygun işleme koşulları da tutarlı sonuçları destekler. Bu özellikle montaj delikleri, sızdırmazlık yüzeyleri, dar yuvalar veya birden fazla birleşme özelliği içeren parçalar için önemlidir. Örneğin, vida yuvaları kayarsa veya dış boyutları değişirse bir elektrik muhafazası kötü oturabilir. Bu sorunlar montaj hızını ve ürün güvenilirliğini etkileyebilir. Bu nedenle alıcılar, takımlama başlamadan önce kalite açısından kritik boyutları belirlemelidir. Kalıp üreticisi daha sonra tasarım incelemelerine ve denetimlerine en önemli özelliklere odaklanabilir.
Tekrarlanabilirlik, bir kalıplama döngüsünden diğerine tutarlı kalan parçalar üretmek anlamına gelir. Bu, stabil takımlamaya, uygun reçine seçimine ve kontrollü makine ayarlarına bağlıdır. İyi oluşturulmuş bir kalıp güvenilir bir temel sağlar ancak her proses değişimini telafi edemez. Erime sıcaklığındaki, enjeksiyon basıncındaki, soğuma süresindeki veya malzeme nemindeki değişiklikler yine de bitmiş bileşeni etkileyebilir. Üreticiler takımlama ve işlemeyi tek bir bağlantılı sistem olarak düşünmelidir.
OEM'ler için tekrarlanabilirlik, güvenilir montajı ve öngörülebilir üretim planlamasını destekler. Aynı zamanda kalite ekiplerinin kusurları araştırmasına da yardımcı olur çünkü istikrarlı temel koşullar olağandışı değişikliklerin tanımlanmasını kolaylaştırır. Çok boşluklu kalıplar özel dikkat gerektirir. Her boşluk, aynı gereksinimleri karşılayan parçalar üretecek kadar tutarlı bir şekilde doldurulmalı ve soğumalıdır. Üretici, boşluk dengesini değerlendirmeli ve uygun olduğunda farklı boşluklardan alınan numuneleri incelemelidir. Bu adımlar, tam üretim başlamadan önce sorunları ortaya çıkarabilir.
Karmaşık bileşenler ince duvarlar, nervürler, çıkıntılar, geçmeli özellikler, alttan kesikler ve kavisli yüzeyler içerebilir. Bu özellikler kalıp tasarımında farklı talepler yaratmaktadır. İnce bölümler malzeme akışını kısıtlayabilir, kalın alanlar ise yavaşça soğuyabilir ve çökme izleri oluşturabilir. Alttan kesmeler kaydırıcılar, kaldırıcılar veya başka mekanizmalar gerektirerek doğrudan fırlatmayı engelleyebilir. Her ek mekanizma takım karmaşıklığını, bakımı ve üretim planlamasını etkiler.
Hassas bir kalıp, üretimi gereksiz derecede zorlaştırmadan amaçlanan geometriyi desteklemelidir. Mühendisler çeliği kesmeden önce duvar kalınlığını, taslak açılarını, ayırma çizgilerini, kapı konumlarını ve fırlatma yöntemlerini incelemelidir. Erken tasarım geri bildirimi, kalıplanması zor veya bakımı pahalı olan özellikleri belirleyebilir. Ürünün değişikliklere izin verdiği durumlarda, küçük ayarlamalar dolumu iyileştirebilir ve kalıbı basitleştirebilir. Alıcılar inceleyebilir Endüstriyel Parçalar için Hassas Özel Plastik Enjeksiyon Kalıbı . Endüstriyel plastik bileşenlerle ilgili özel takımların türünü anlamak için
Yaygın kalıplama kusurları arasında flaş, kısa çekimler, çökme izleri, çarpıklık ve görünür akış çizgileri bulunur. Bu sorunlar çeşitli nedenlerden kaynaklanabilir; bu nedenle üreticiler her kusuru bir takım sorunu olarak ele almaktan kaçınmalıdır. Parlama, kalıbın kötü kapandığını, ayırma hattı hasarını veya aşırı enjeksiyon basıncını gösterebilir. Kısa çekimler sınırlı akıştan, yetersiz havalandırmadan veya uygun olmayan işleme ayarlarından kaynaklanabilir. Çökme izleri ve çarpıklık genellikle eşit olmayan soğuma, malzeme büzülmesi veya tutarsız duvar kalınlığı nedeniyle oluşur.
Hassas takımlar, uygun boşluk geometrisi, kapı yerleşimi, havalandırma ve soğutma tasarımı yoluyla bu risklerin azaltılmasına yardımcı olur. Ancak kalıbın gerçekçi işleme koşulları altında da doğrulanması gerekir. Deneme kalıplama, mühendislerin parçaları incelemesine, parametreleri ayarlamasına ve seri üretim öncesinde tasarım değişikliklerini belirlemesine olanak tanır. Alıcılar, üreticinin kusurları nasıl değerlendirdiğini ve düzeltici eylemleri nasıl kaydettiğini sormalıdır. Açık bir doğrulama süreci, yalnızca işleme doğruluğuna güvenmekten daha faydalıdır.
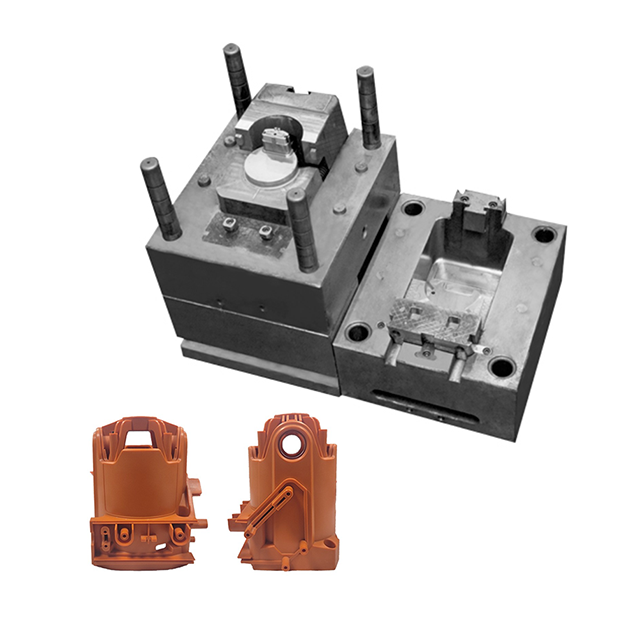
İnce duvarlar bileşen ağırlığının ve malzeme tüketiminin azaltılmasına yardımcı olur. Ancak enjeksiyonlu kalıplamayı daha zor hale getirebilirler. Erimiş plastiğin soğuması hareketini kısıtlamadan önce dar alanlardan akması gerekir. Akış yolu çok uzunsa malzeme boşluğu tamamen doldurmayabilir. Düzensiz duvar kalınlığı başka bir zorluk yaratır çünkü kalın bölümler ince bölümlere göre daha yavaş soğur. Bu farklılıklar çökme izlerine, iç gerilime ve boyutsal bozulmaya neden olabilir. Mühendisler ürün tasarımı aşamasında duvar kalınlığını incelemelidir. Mümkün olduğu durumlarda ani kalınlık değişikliklerinden kaçınmalı ve bölümler arasında yumuşak geçişler sağlamalıdırlar. Kapı konumu, reçine akış özellikleri ve enjeksiyon koşulları da tam dolumu desteklemelidir.
Alttan kesikler ve derin boşluklar kalıp yapımını ve parça çıkarılmasını zorlaştırabilir. Bir bileşenin güvenli bir şekilde serbest bırakılması için kaydırıcılara, kaldırıcılara veya özel çıkarma yapılarına ihtiyaç duyulabilir. Derin özellikler aynı zamanda işlemeyi, cilalamayı ve incelemeyi daha da zorlaştırabilir. Bu tasarım seçenekleri takım maliyetlerini, bakım ihtiyaçlarını ve üretim çevrim süresini etkiler. Mühendisler her özelliğin gerekli bir işleve hizmet edip etmediğini belirlemelidir. Daha basit bir geometri ürün gereksinimlerini karşılayabilirse kalıp karmaşıklığını azaltabilir. Karmaşık özellikler gerekli olduğunda kalıp tasarımı işleme, soğutma ve bakım için yeterli erişim sağlamalıdır.
Birkaç plastik bileşen birbirine uyduğunda sıkı toleranslar özellikle önem kazanır. Her bileşen kendi boyut spesifikasyonunu karşılayabilir ancak montajın tamamında yine de uyum sorunları yaşanabilir. Bunun nedeni, eşleşen parçalar arasında boyutsal farklılıkların birikmesidir. Reçine büzülmesi ve sıcaklık değişiklikleri de nihai boyutları etkileyebilir. Alıcılar kritik fonksiyonel boyutları kritik olmayan kozmetik boyutlardan ayırmalıdır. Her özelliğe gereksiz derecede sıkı toleranslar uygulamak, ürün performansını iyileştirmeden takımlama ve denetim maliyetlerini artırabilir.
Kalıp malzemesi dayanıklılığı, işlenebilirliği, parlatma performansını ve bakım gereksinimlerini etkiler. Doğru seçim reçineye, üretim hacmine, bileşen geometrisine ve beklenen yüzey kalitesine bağlıdır. Bazı malzemeler daha fazla aşınma yaratırken bazı reçineler veya katkı maddeleri korozyon riskini artırabilir. Optik bileşenler özellikle dikkatli malzeme seçimi ve boşluk bitirme işlemleri gerektirebilir. Diğer endüstriyel parçalar için dayanıklılık ve bakım kolaylığı daha fazla dikkat çekebilmektedir. Alıcılar kalıp malzemelerini seçmeden önce beklenen çıktı ve reçine özelliklerini tartışmalıdır. Bu, üreticinin takım ömrünü başlangıç yatırımına göre dengelemesine yardımcı olur.
Kapı, erimiş plastiğin boşluğa nereden gireceğini kontrol eder. Konumu dolgu dengesini, kaynak hattı konumunu, yüzey görünümünü ve paketleme davranışını etkiler. Yolluk tasarımı ayrıca malzemenin her boşluğa nasıl ulaştığını da etkiler. Zayıf akış dengesi tutarsız doluma veya boyutsal değişikliğe neden olabilir. Mühendisler parça geometrisini, reçine akış özelliklerini ve görünüm gereksinimlerini birlikte değerlendirmelidir. Düzgün yüzeyler gerektiren bileşenler için kapı yerleşiminde görünür alanlardan kaçınılması gerekebilir. Yapısal parçalar için kritik özelliklerin etrafındaki gücü desteklemesi gerekebilir.
Soğutma tasarımı hem boyutsal kararlılığı hem de çevrim süresini etkiler. Bir alan diğerinden çok daha hızlı soğursa, eşit olmayan büzülme çarpıklığa veya artık gerilime neden olabilir. Verimli soğutma kanalları, ısının kalıp boyunca daha tutarlı bir şekilde uzaklaştırılmasına yardımcı olur. Yerleştirmeleri aynı zamanda boşluk geometrisini ve ısıyı tutan alanları da hesaba katmalıdır. Maliyet ve üretim gereksinimlerinin değerlendirilmesi gerekmesine rağmen, konformal soğutma belirli karmaşık tasarımlar için uygun olabilir. Alıcılar, üreticinin kalın kesitlerde ve diğer yüksek riskli alanlarda soğutmayı nasıl yönetmeyi planladığını sormalıdır.
Boşluğun içinde sıkışan hava, dolumu kısıtlayabilir veya yanık izleri oluşturabilir. Uygun havalandırma, erimiş plastik kalıba girerken yer değiştiren havanın kaçmasına yardımcı olur. Çıkarma tasarımı da önemlidir çünkü karmaşık bileşenler sökme sırasında deforme olabilir veya hasar görebilir. Bu nedenle taslak açıları, ejektör pimi konumları ve yüzey kalitesi birlikte gözden geçirilmelidir. Optik lensler ve şeffaf bileşenler, boşluk cilalama ve yüzey kusurlarına özellikle dikkat edilmesini gerektirir. Kalıp, nihai ürünün optik, işlevsel ve kozmetik gereksinimlerine uygun olmalıdır.
Enjeksiyon kalıplama sırasında farklı plastikler farklı davranır. ABS genellikle dayanıklılık ve görünüm arasında denge gerektiren muhafazalara ve tüketici ürünlerine uygundur. Polikarbonat (PC), derecesine ve uygulamaya bağlı olarak darbe dayanımı ve şeffaflık sağlayabilir. Poliamid (PA) yararlı mekanik özellikler sunar ancak nemi emebilir. Polioksimetilen (POM) genellikle boyutsal stabilite ve düşük sürtünme gerektiren bileşenlere uygundur. Bunlar genel eğilimlerdir, evrensel garantiler değil. Belirli sınıflar farklı davranabilir.
Malzeme seçimi çalışma sıcaklığını, mekanik yükleri, kimyasal maruziyeti, görünümü ve montaj gereksinimlerini yansıtmalıdır. Alıcılar ayrıca büzülme verilerini ve nem hassasiyetini de dikkate almalıdır. Tek bir reçine için tasarlanan hassas kalıp, malzeme değişikliğinden sonra eşdeğer sonuçlar vermeyebilir. Üretici, kavite boyutlarını, geçit tasarımını ve işleme koşullarını değerlendirmek için amaçlanan reçine kalitesine yeterince erken ihtiyaç duyar.
Malzeme soğuyup katılaştıkça plastik büzülme meydana gelir. Büyüklüğü reçine özelliklerine, parça geometrisine, kalıp sıcaklığına ve işleme koşullarına bağlıdır. Bazı malzemeler akış yönü boyunca ve akış yönü boyunca farklı şekilde büzülür. Bu fark düzlüğü ve boyutsal doğruluğu etkileyebilir. Mühendisler bunu kalıp tasarımı yoluyla telafi eder, ancak telafi, yalnızca varsayımlara değil, malzeme verilerine ve deneme sonuçlarına dayanmalıdır.
Çarpıklık, soğutma veya artık gerilimin bir bileşene göre değişmesi durumunda da gelişebilir. Kaburgalar, çıkıntılar ve kalın bölümler yerel farklılıklar yaratabilir. Dengeli bir tasarım, uygun soğutma ve kararlı işleme bu risklerin azaltılmasına yardımcı olur. Simülasyon potansiyel sorunlu alanları belirleyebilir ancak fiziksel denemeler önemini korumaktadır. Gerçek sonuç seçilen malzemeye, kalıp yapımına ve kalıplama işlemine bağlıdır.
Şeffaf bir optik bileşen, gizli bir yapısal braketten farklı bir yüzey kontrolü gerektirir. Optik parçalar hassas hatlara, düşük yüzey kusurlarına ve tutarlı optik performansa ihtiyaç duyabilir. Elektrik muhafazaları boyut uyumuna, yalıtım gereksinimlerine ve montaj doğruluğuna öncelik verebilir. Otomotiv bileşenleri dayanıklılık ve çevresel etkilere karşı direnç gerektirebilir. Kalıp tasarımı baştan itibaren bu farklılıkları yansıtmalıdır.
Üreticiler kritik boyutlar, yüzey kalitesi, renk ve görünür kusurlar için açık kabul kriterleri sağlamalıdır. Gereksinimler belirsiz olduğunda, alıcılar ve kalıp imalatçıları kaliteyi farklı yorumlayabilir. Erken anlaşma, kalıplama kararlarına rehberlik etmeye yardımcı olur ve numune onayı sırasındaki anlaşmazlıkları azaltır. Özel projeler için, Quanhao'nun plastik enjeksiyon kalıp çözümleri, takımlama gereksinimlerini ve ürün uygulamalarını tartışmak için bir başlangıç noktası sağlar.
Üretim verimliliği, sorunların tekrar eden maliyetlere dönüşmeden önlenmesine bağlıdır. Doğru takımlama, tasarım incelemeleri ve uygun malzeme seçimi önlenebilir kusurları azaltabilir. Ayrıca numune alma sonrasında tekrarlanan kalıp modifikasyonları ihtiyacını da sınırlayabilirler. Üreticiler işleme başlamadan önce yüksek riskli özellikleri belirlemelidir. Bunlar arasında ince duvarlar, dar birleşme boyutları, derin boşluklar ve karmaşık fırlatma alanları bulunabilir. Üretim için tasarım incelemeleri, ekibin bu özellikleri erken değerlendirmesine yardımcı olur. Kalıp denemeleri daha sonra önerilen tasarımın beklendiği gibi performans gösterip göstermediğini ortaya çıkarır. Doğrulama zaman gerektirse de seri üretim sırasında daha pahalı düzeltmeleri önleyebilir.
Daha kısa bir kalıplama döngüsü çıktıyı artırabilir, ancak hız tek başına verimliliği belirlemez. Aşırı soğutma azalmaları deformasyona veya dengesiz boyutlara neden olabilir. Yüksek enjeksiyon hızları uygun olmayan koşullar altında da kusurlara neden olabilir. Üreticiler dolum, paketleme, soğutma ve boşaltma işlemlerini eksiksiz bir süreç olarak optimize etmelidir. Amaç, tekrarlanabilir bir çevrim süresinde kabul edilebilir kaliteye ulaşmaktır. Alıcılar bir takımlama teklifini incelerken hem üretim hedeflerini hem de kalite gereksinimlerini değerlendirmelidir.
Deneme kalıplama, kalıbın gerçek koşullar altında nasıl performans gösterdiğine dair kanıt sağlar. Mühendisler numune boyutlarını, görünümünü, doldurma davranışını ve çıkarma performansını inceleyebilir. İlk ürün incelemesi daha sonra kritik özellikleri onaylanmış çizimlerle karşılaştırır. Zorlu bileşenler için koordinat ölçüm makineleri veya diğer uygun ölçüm sistemleri karmaşık geometrilerin doğrulanmasına yardımcı olabilir. Muayene yöntemi gerekli tolerans ve özellik tipiyle eşleşmelidir. Herhangi bir düzeltici eylem belgelenmeli ve değişiklikten sonra tekrar kontrol edilmelidir.
Alıcılar, bir üreticinin bileşenlerinin geometrisini, malzemesini ve işlevsel gereksinimlerini anlayıp anlamadığını değerlendirmelidir. Benzer parçalarla ilgili deneyim, takımlama başlamadan önce potansiyel risklerin belirlenmesine yardımcı olabilir. Mühendislik ekibinin çizimleri nasıl incelediğini, tasarım değişikliklerini nasıl önerdiğini ve zor özellikleri nasıl ele aldığını sorun. Bir tedarikçi, ayrıntıları desteklemeden doğruluk sözü vermek yerine yaklaşımını net bir şekilde açıklamalıdır.
CNC frezeleme, işleme merkezleri, tel kesme ve taşlama, farklı kalıp yapımı operasyonlarını destekleyebilir. Ancak ekipman listesi tek başına bitmiş kalıbın kalitesini kanıtlamaz. Gerçek yetenek aynı zamanda makinenin durumuna, operatörün deneyimine, proses kontrolüne ve muayene yöntemlerine de bağlıdır. Alıcılar, kritik boyutların nasıl ölçüldüğünü ve doğrulandığını sormalıdır. Ayrıca hangi operasyonların şirket içinde gerçekleştiğini ve hangilerinin dış tedarikçilere ihtiyaç duyduğunu da açıklamalıdırlar.
Güvenilir bir iş akışı, çizim incelemesi, işleme, inceleme, numune alma ve düzeltici eylemi birbirine bağlamalıdır. Alıcılar numune onayını ve boyut doğrulamasını kapsayan net bir plan talep etmelidir. Ayrıca tasarım değişikliklerinin nasıl kaydedileceğini de belirlemelidirler. Bu adımlar sorumluluğu artırır ve üretim sorunlarının çözülmesini kolaylaştırır.
Açık iletişim, takım geliştirme süreci boyunca belirsizliği azaltır. Alıcılar proje programını, onay aşamalarını ve tasarım değişikliklerine ilişkin sorumlulukları onaylamalıdır. Ayrıca bakım gereksinimlerini ve yedek bileşenleri de tartışmalıdırlar. Belirtilen teslim süreleri kalıbın karmaşıklığını, malzeme kullanılabilirliğini ve doğrulama ihtiyaçlarını yansıtmalıdır. Özelleştirilmiş projeler için, Quanhao Plastik Kalıp ile iletişime geçin . Çizimler, teknik gereksinimler ve kalıplama fizibilitesini görüşmek için
Otomotiv uygulamaları arasında muhafazalar, klipsler, konektörler ve iç bileşenler bulunur. Bu parçalar doğru montaj özellikleri ve tutarlı montaj boyutları gerektirebilir. Uygun takımlar, üreticilerin üretim partileri genelinde tekrarlanabilir kaliteyi korumasına yardımcı olur. Malzeme seçimi aynı zamanda bileşenin çalışma ortamını da yansıtmalıdır.
Elektrikli ürünlerde plastik muhafazalar, konektör gövdeleri, yalıtım bileşenleri ve dahili destekler kullanılır. Boyut hataları montajı, bileşen konumlandırmayı veya muhafazanın uyumunu etkileyebilir. Hassas kalıp tasarımı bu özelliklerin kontrol edilmesine yardımcı olur. Malzeme özellikleri ve geçerli güvenlik gereksinimleri de ürün geliştirmeyi yönlendirmelidir.
LED ürünlerde plastik lensler, kapaklar ve yapısal muhafazalar kullanılabilir. Optik bileşenler genellikle geometri ve yüzey kalitesinin dikkatli kontrolünü gerektirir. Küçük kusurlar bile ışık dağılımını veya görünümü etkileyebilir. Bu nedenle alet gereksinimleri, amaçlanan optik işlevi ve seçilen reçineyi yansıtmalıdır.
Tüketici ürünleri tutarlı uyum, görünüm ve dayanıklılığa dayanır. Örnekler arasında cihaz muhafazaları, ürün kapakları, kulplar ve geçmeli montajlar yer alır. Hassas takımlar tekrarlanabilir üretimi destekler ve gözle görülür farklılıkları azaltır. Uygun kalıp tasarımı aynı zamanda ürün kalitesinin üretim maliyetiyle dengelenmesine de yardımcı olur.
Hassas kalıp üretimi, karmaşık plastik bileşenler için doğruluğu, tutarlılığı ve üretim verimliliğini artırır. Dongguan Quanhao Plastik Kalıp Co, Ltd. özel enjeksiyon kalıpları ve plastik parçalar sağlayarak üreticilerin karmaşık tasarımları ele almasına, kusurları azaltmasına ve güvenilir üretim kalitesi elde etmesine yardımcı olur.
C: Sıkı toleranslar ve tutarlı kalite gerektiren karmaşık plastik bileşenler için doğru kalıplar üretir.
C: Hassas kalıp, boyutsal doğruluğu, montaj uyumunu ve üretim tekrarlanabilirliğini artırır.
C: Doğru geçitleme, soğutma ve havalandırma, çarpılmayı, parlamayı ve kısa çekimleri azaltmaya yardımcı olur.
C: Kalıp karmaşıklığı, malzeme seçimi, toleranslar ve takım ömrü toplam maliyetleri etkiler.
C: Mühendislik deneyimini, CNC işleme yeteneklerini, kalite kontrolünü ve kalıp deneme prosedürlerini değerlendirin. bileşen, çizimlerinizi ve teknik gereksinimlerinizi ekiple paylaşın. Projeyi erkenden tartışmak, takımlama zorluklarını tanımlamaya, üretim seçeneklerini netleştirmeye ve güvenilir üretime yönelik pratik bir yol oluşturmaya yardımcı olabilir.


