


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-16 Kaynak: Alan


Takım tasarımından tam ölçekli üretime geçiş, önemli finansal ve zaman çizelgesi risklerini beraberinde getirir. Katı kontroller olmadan üretim kolaylıkla tehlikeli bir tahmin oyununa dönüşür. Uygun bir Enjeksiyon kalıbı doğrulaması bilimsel, veriye dayalı bir metodoloji olarak hizmet eder. Bir kalıbın normal üretim koşulları altında tutarlı bir şekilde tam spesifikasyonlara göre parçalar üreteceğini kanıtlar. Bu aşamaya şüpheci yaklaşmalıyız. Şirketler genellikle kalemle hazırlanmış doğrulama belgelerine güvenir. Sahte veya aceleye getirilmiş evrak işleri kaçınılmaz olarak satış sonrası hurdaya, pahalı ürün geri çağırmalarına ve ciddi üretim gecikmelerine neden olur. Gerçek doğrulama, doğrulanabilir, ham veriler gerektirir. Mühendislik yatırımlarınızı korumak için somut gerçeklere ihtiyacınız var. Aşağıdaki bölümlerde, yeterlilik ve süreç doğrulamanın zorlu aşamalarını inceleyeceğiz. Protokolleri net bir şekilde nasıl yapılandıracağınızı, takım kontrollerini süreç çıktısından nasıl ayırt edeceğinizi ve gerçekten güvenilir bir üretim ortağını nasıl seçeceğinizi öğreneceksiniz.
Doğrulama aşamasını atlamak veya aceleye getirmek, büyük gizli maliyetlere neden olur. Birçok proje yöneticisi, keyfi son teslim tarihlerini karşılamak için üretimin hemen başlatılmasına öncelik verir. Bu strateji genellikle geri teper. Doğrulanmamış takımlar genellikle yüksek hurda oranlarından muzdariptir. Operatörler sabit sıcaklık veya basınçları korumakta zorlanıyor. Tahmin edilemeyen çevrim süreleri üretim planlamasını bozar. Ayrıca, optimize edilmemiş bir prosesi zorlamak takım yorgunluğunu hızlandırır. Düzensiz enjeksiyon basınçlarına maruz kaldığında metal daha hızlı aşınır.
Başarı kriterlerini erkenden net olarak tanımlamanız gerekir. Başarılı bir sonuç ölçülebilir istatistiksel güven gerektirir. Mühendislik ekipleri genellikle 1,33 veya daha yüksek bir CPK'yı (Süreç Yetenek Endeksi) hedefler. Kritik tıbbi veya havacılık bileşenleri genellikle 1,67'lik bir PPK gerektirir. Yetenek puanlarının ötesinde, döngü sürelerini ilk fiyat teklifi modellerine göre doğrulamanız gerekir. Boyutsal stabilite, farklı vardiyalarda ve değişen ortam koşullarında geçerli olmalıdır. Bir endüstriyel plastik enjeksiyon kalıbı büyük bir sermaye giderini temsil eder. Her gün kusursuz bir şekilde çalışması gerekir.
Uygulama gerçeğini kabul etmeliyiz. Kapsamlı bilimsel testler, başlangıçtaki proje teslim sürelerini uzatır. Verilerin toplanması, denemelerin yapılması ve boyutlu raporların analiz edilmesi haftalar alır. Ancak bu ön gecikme, ürünün yaşam döngüsü boyunca genel pazara çıkış sürenizi önemli ölçüde artırır. Üretimin ortasında sonsuz takım değişikliklerini ortadan kaldırırsınız. Acil yangınla mücadeleden kaçınırsınız. Güvenilir üretim hatları sürekli çalışır. Dikkatli planlama öngörülebilir, son derece karlı üretim çalışmaları sağlar.
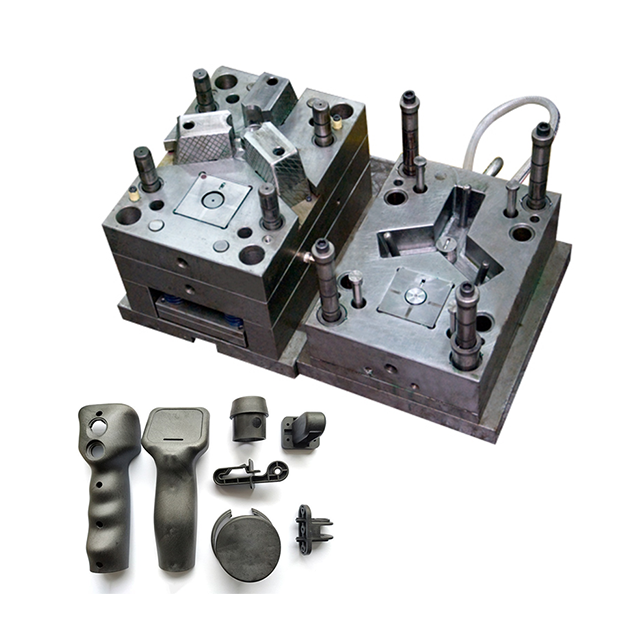
Endüstri profesyonelleri genellikle kalıp kalifikasyonu ile proses validasyonunu karıştırır. Bu terimler, üretime hazır olmanın birbirinden tamamen farklı ancak tamamlayıcı iki aşamasını tanımlar. Bu bölümün anlaşılması, mühendislik ve üretim ekipleri arasındaki yanlış iletişimin önlenmesini sağlar.
Kalıp kalifikasyonu tamamen fiziksel varlığa odaklanır. Aracın kendisini değerlendiriyoruz. Mühendisler çekirdek ve boşluk boyutlarını orijinal CAD modellerine göre doğrular. Termal verimliliği sağlamak için soğutma kanalı akış hızlarını test ederler. Bağlanma veya eşit olmayan aşınmayı tespit etmek için çıkarma mekanizmalarını tekrar tekrar çalıştırırlar. Ayrıca son yüzey kaplamasını da incelerler. Birincil sonuç güvenlik ve temel doğruluktur. Bu aşama, kalıbın baskı için üretildiğini ve baskı makinesi içinde güvenli bir şekilde çalıştığını kanıtlar.
Proses doğrulaması kesinlikle üretim parametrelerine odaklanır. Makine çıktısını değerlendiriyoruz. Mühendisler, sağlam bir süreç penceresi oluşturmak için bilimsel kalıplama ilkelerini kullanır. Değişen sıcaklıkların ve hızların parça kalitesini nasıl etkilediğini belirlerler. Nihai sonuç tutarlılıktır. Kurulan süreç, normal çevresel değişimlere veya küçük malzeme değişikliklerine bakılmaksızın kabul edilebilir parçalar üretir.
Şeffaf bir varsayımla çalışıyoruz: Yeterlilik, kalıbın çalışabileceğini kanıtlar . Doğrulama, tutarlı bir şekilde çalışacağını kanıtlar . Her iki aşama da sıkı dokümantasyon ve ampirik kanıt gerektirir.
Takım Kalifikasyonu ve Proses Validasyonu Kapsam Özelliğinin Karşılaştırılması
| Kalıp | Kalifikasyon | Proses Validasyonu |
|---|---|---|
| Birincil Odak | Fiziksel takım varlığı ve mekanik fonksiyon | Üretim parametreleri ve çıktı tutarlılığı |
| Anahtar Kontrolleri | Soğutma akışı, çıkarma, çekirdek/boşluk boyutları | Doldurma süresi, paket basıncı, erime sıcaklığı |
| Metodoloji | Boyutsal metroloji, mekanik kuru çevrim | Bilimsel kalıplama, Deney Tasarımı (DoE) |
| Nihai Hedef | Kalıbın yazdırmak için oluşturulduğundan emin olun | Sağlam, tekrarlanabilir bir süreç penceresi oluşturun |
Uyumlu bir metodoloji, üç aşamalı katı bir çerçeveye dayanır. Bu ilerleme, hiçbir değişkenin test edilmeden kalmamasını sağlar. Herhangi bir aşamanın atlanması tüm veri setinin tehlikeye atılmasına neden olur.
Bu ilk aşama, ekipmanın doğru kurulumunu doğrular. Aleti ve tüm yardımcı ekipmanları kontrol ediyoruz. Teknisyenler şebeke bağlantılarını iyice inceler. Su hatlarının, hidrolik hortumların ve elektrik bağlantılarının şematik gereksinimleri karşıladığını doğruluyorlar. Güvenlik özellikleri sıkı testlere tabi tutulur. Kapı kilitlerini ve acil durum durdurmalarını kontrol ediyoruz. Son olarak, kalibrasyon durumu çok önemlidir. Tüm baskı sensörleri ve termolatörler güncel kalibrasyon etiketlerini taşımalıdır. Kalibre edilmemiş sensörler tarafından oluşturulan proses verilerine güvenemezsiniz.
OQ aşaması, süreç pencerenizin üst ve alt sınırlarını tanımlar. Sürece agresif bir şekilde meydan okuyoruz. Mühendisler kasıtlı olarak 'arızanın sınırını' bulurlar. Parçalar parıldamaya başlayıncaya kadar sıcaklıkları artırırlar. Kısa atışlar oluşana kadar baskıyı düşürürler. Çökme izlerini gözlemlemek için enjeksiyon hızlarını değiştiriyorlar. Bu aşırılıkların belgelenmesi merkezde güvenli bir çalışma bölgesini tanımlar. Sonuç belgelenmiş, tekrarlanabilir bir parametre seti oluşturur. Bu özel set parça uyumluluğunu garanti eder. Düzgün Enjeksiyon kalıbı doğrulaması büyük ölçüde başarılı bir OQ aşamasına bağlıdır.
PQ, nihai seri üretim simülasyonu olarak hizmet eder. Oluşturulan OQ parametrelerini uzun bir süre boyunca çalıştırıyoruz. Bu genellikle birden fazla vardiyayı ve günü kapsar. Normal üretim kesintilerini uygulamaya koyuyoruz. Vardiya değişikliklerini, makine duraklamalarını ve malzeme parti değişimlerini simüle ediyoruz. Sürecin rutin aksamalardan nasıl kurtulduğunu gözlemlemek istiyoruz. Bu aşama, uzun vadeli ölçeklenebilirliği ve termal kararlılığı doğrular. Nihai sonuç, seri üretim için resmi onaydır. Başarılı bir PQ çalışması, tedarik zincirinizin güvende olduğunu kanıtlar.
3 Aşamalı Çerçevede Yaygın Hatalar:
Sıkı endüstriler objektif değerlendirme mercekleri gerektirir. Doğrulama protokollerimizi küresel kalite standartlarıyla eşliyoruz. ISO 9001 tutarlı kalite yönetim sistemleri için temel oluşturur. Tıbbi veya son derece kritik bileşenler için ISO 13485, daha sıkı dokümantasyon kontrolleri gerektirir. Dahili protokollerinizi bu çerçevelerle uyumlu hale getirmek, uyumluluk denetimleri sırasında mevzuatla ilgili anlaşmazlıkları ortadan kaldırır.
İzlenebilirlik tartışılamaz bir gereklilik olmaya devam ediyor. Her plastik reçine partisinin bir Malzeme Test Raporu (MTR) taşıması gerekir. Peletleri eritmeden önce kimyasal özelliklerini doğrulamanız gerekir. Yaygın olarak Birinci Ürün Denetimleri (FAI) olarak adlandırılan boyutsal denetim raporları, geometrinin ilk kanıtını sağlar. Ancak FAI, zaman içinde yalnızca tek bir anlık görüntü yakalar. Binlerce çekimde devam eden hassasiyeti kanıtlamak için istatistiksel yetenek çalışmalarına güveniyoruz.
Sapmaların ele alınması, güvenilir tedarikçileri riskli satıcılardan ayırır. Test sırasında başarısızlıklar meydana gelecektir. Parçalar eğrilecektir. Boyutlar toleransın dışına çıkacaktır. Güvenilir bir ortak her bir sapmayı şeffaf bir şekilde belgeler. Resmi bir kök neden araştırması başlatırlar. Altta yatan mekanik veya termal sorunu kalıcı olarak çözerler. Başarısız bir testi geçmek için asla ham verileri değiştirmezler. Dürüst arıza belgeleri, nihai tüketiciyi kusurlu mallardan korur.
Doğru üretim ortağını seçmek projenizin başarısını belirler. Sözleşmeleri imzalamadan önce teknik yeteneklerini değerlendirmelisiniz. Tüm kalıpçıların bilimsel doğrulamayı anladığını varsaymayın.
Bir metodoloji kontrolüyle başlayın. Sertifikalı bilimsel kalıpçılar kullanıp kullanmadıklarını sorun. Master Molder kimlik bilgileri gibi endüstri sertifikaları, polimer davranışının derinlemesine anlaşıldığını gösterir. Sertifikalı profesyoneller sezgilere veya tahminlere değil, fiziğe ve verilere güvenirler.
Daha sonra ekipman ve teknoloji yığınını değerlendirin. Doğrudan aletlerin içine monte edilmiş boşluk basınç transdüserlerini arayın. Bu sensörler, plastiğin çeliğin içinde yaşadığı basıncı tam olarak ölçer. Bu veriler proses kararlılığı açısından çok değerlidir. Ayrılmış kalıplama teknikleri kullanıp kullanmadıklarını sorun. Ayrılmış kalıplama, doldurma aşamasını paketleme aşamasından ayırır. Bu strateji boşlukların aşırı doldurulmasını önler ve iç parça gerilimini azaltır.
Dokümantasyon şeffaflığı çok önemlidir. Özet raporlarının yanında ham süreç verilerini sağladıklarından emin olun. Birçok düşük seviyeli satıcı yalnızca başarılı/başarısız özeti sağlar. İddialarını doğrulamak için temeldeki termal ve basınç grafiklerine ihtiyacınız var. Bir özet raporu süreç istikrarsızlığını kolaylıkla gizleyebilir.
Kesin kısa listeleme mantığını uygulayın. Potansiyel satıcıları, tam doğrulama protokolünü önceden tanımlama isteklerine göre puanlayın. Satın Alma Siparişini (PO) imzalamadan önce özelleştirilmiş bir Standart İşletim Prosedürü (SOP) sağlamaları gerekir. Bir satıcı test metodolojisini özetlemekte tereddüt ederse onu derhal diskalifiye edin.
Tedarikçi Denetimlerine İlişkin En İyi Uygulamalar:
Enjeksiyon kalıbı doğrulaması bürokratik bir engel değil, ürünün uygulanabilirliğine yönelik kritik bir yatırımdır. Üretim sürecinizi bilimsel olarak kanıtlamak için zaman ayırmanız, feci aşağı yönlü arızaları önler. Tahmin edilemeyen üretimi son derece kontrollü, veri odaklı bir operasyona dönüştürür. Takım kalifikasyonunu proses doğrulamadan ayırarak hem fiziksel çeliğin hem de üretim parametrelerinin optimize edilmesini sağlarsınız. Unutmayın, katı bir IQ, OQ ve PQ metodolojisi, boyutsal kaymaya ve aşırı hurda oranlarına karşı en iyi savunmanız olmayı sürdürüyor.
Üretim hatlarınızı korumak için hemen harekete geçin. Mevcut tedarikçinizin doğrulama protokollerini bugün denetleyin. Veri şeffaflığı veya kalibrasyon kayıtlarındaki boşlukları arayın. Yeni bir proje başlatıyorsanız her potansiyel ortaktan örnek bir IQ/OQ/PQ belgeleme paketi talep edin. Ham veri ve bilimsel kalıplama uzmanlığı talep edin. Titiz doğrulamaya olan bağlılığınız, sonuçta marka itibarınızı koruyacak ve uzun vadeli üretim başarısını garanti edecektir.
C: Zaman çizelgesi parça karmaşıklığına ve boşluk sayısına göre değişir. Standart bir IQ/OQ/PQ protokolü genellikle üç ila altı hafta gerektirir. Basit tek oyuklu aletler iki haftada tamamlanabilir. Sıkı boyutlu metroloji ve birden fazla DoE (Deney Tasarımı) yinelemesi gerektiren karmaşık, çok boşluklu araçlar sekiz haftaya kadar sürebilir.
C: FAI boyutların tek bir anlık görüntüsünü sağlar. Bu yalnızca aletin kabul edilebilir tek bir parça üretebildiğini kanıtlar. Doğrulama sürekli tekrarlanabilirliği kanıtlar. Sürecin birden fazla vardiyada ve malzeme partisinde tutarlı bir şekilde iyi parçalar üreteceğini garanti etmek için uzun süreli çalışmalar boyunca istatistiksel verileri kullanır.
C: Bir başarısızlık, resmi bir kök neden analizini tetikler. Mühendisler, sorunun malzeme, parametre veya takımla ilgili olup olmadığını belirlemek için verileri inceler. Alet, çelik ayarları için bir değişiklik döngüsüne girebilir. Daha sonra süreç, düzeltmeyi doğrulamak için temelden başlayarak protokolleri yeniden test eder.
C: Evet. Eski araç aktarımları sıklıkla geriye dönük doğrulama gerektirir. Mühendisler, mevcut gerçekliği belgelemek ve gelecekteki üretim istikrarını güvence altına almak için fiziksel aracı (IQ) inceleyerek, parametre optimizasyon denemeleri (OQ) yürüterek ve bir seri üretim simülasyonu (PQ) yürüterek yeni bir temel oluşturur.


