


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-01 الأصل: موقع


يتطلب استبدال المكونات المعدنية بالبوليمرات المملوءة بالزجاج دقة مطلقة خلال مرحلتي الهندسة والتصنيع. يوفر مادة البولي أميد 66 المعززة بألياف زجاجية بنسبة 30% قوة ميكانيكية استثنائية. كما أنها توفر مقاومة حرارية متميزة للتطبيقات الصناعية الصعبة. ومع ذلك، فإن هذه المادة المتقدمة تشكل مخاطر معالجة كبيرة إذا تم التعامل معها بشكل خاطئ على أرضية الإنتاج.
العوائق الأساسية التي تحول دون توسيع نطاق الإنتاج بشكل فعال هي الانكماش متباين الخواص، والالتواء الشديد، والتآكل المتسارع للأدوات. غالبًا ما يؤدي سوء تقدير هذه المتغيرات المهمة خلال مرحلة التقييم الأولي إلى إعادة صياغة القالب بشكل مكلف. ونتيجة لذلك، تواجه فرق التصنيع تأخيرًا في وقت الوصول إلى السوق وضعف أداء الأجزاء.
يشرح هذا الدليل التصميم الأساسي لعوامل قابلية التصنيع (DFM) التي يجب عليك معالجتها. نحن نستكشف استراتيجيات تخفيف الانكماش التي أثبتت جدواها إلى جانب اعتبارات الأدوات القوية. سوف تتعلم معايير التقييم المحددة المطلوبة للحصول على مكونات موثوقة للغاية وتصنيعها بنجاح.
غالبًا ما يحدد اختيار البوليمر المناسب المسار الكامل لمشروع التصنيع. عندما يختار المهندسون قوالب الحقن PA66 GF30 ، تهدف عادةً إلى استبدال المكونات المعدنية الثقيلة دون التضحية بالسلامة الهيكلية. إن فهم كيفية ترجمة خصائص المواد إلى نتائج في العالم الحقيقي يضمن لك تطبيق هذا الراتينج حيث يقدم أفضل أداء.
يمكنك ربط الخصائص المتأصلة لـ PA66 GF30 مباشرة بنتائج هندسية محددة. تتصرف المادة بشكل متوقع تحت الضغط الشديد، مما يجعلها ذات قيمة عالية للتجمعات المعقدة.
يتطلب الانتقال من المعدن إلى البلاستيك تحليلاً ماليًا ووظيفيًا شاملاً. يجب على المهندسين تقييم عائد الاستثمار (ROI) لاستخدام PA66 GF30 مقارنة بالألومنيوم المصبوب أو النايلون القياسي غير المقوى. في حين أن الألومنيوم يوفر قوة ممتازة، فإنه يتطلب عمليات ما بعد التصنيع واسعة النطاق. على العكس من ذلك، فإن القولبة بالحقن توفر أجزاء ذات شكل شبكي مباشرة من المكبس.
تعمل أوزان الأجزاء الأخف على تقليل نفقات الشحن النهائية بشكل كبير. علاوة على ذلك، تتطلب المكونات الأخف طاقة أقل للعمل ضمن المجموعات المتحركة، مما يخلق مزايا تشغيلية متميزة. هذه الوفورات اللوجستية والوظيفية تعوض بشكل فعال الاستثمارات الأولية اللازمة لقوالب الفولاذ المتصلبة.
تتطلب التطبيقات الكهربائية والسيارات الحديثة الالتزام التنظيمي الصارم. يجب عليك التحقق من صحة اختياراتك المادية وفقًا لمعايير السلامة العالمية قبل الموافقة على ميزانية الأدوات. تحقق من تصنيفات القابلية للاشتعال UL94 المحددة لدرجة الراتنج التي اخترتها، حيث تشتمل بعض خلطات PA66 GF30 على مثبطات اللهب. بالإضافة إلى ذلك، تأكد من أن مورد المواد يوفر وثائق الامتثال لـ RoHS لتجنب الاختناقات التنظيمية أثناء التوزيع الدولي.
يظل الانكماش هو المتغير الذي لا يمكن التنبؤ به عند معالجة البوليمرات المقواة بالزجاج. على عكس المواد البلاستيكية غير المعبأة، والتي تتقلص بشكل موحد عندما تبرد، فإن النايلون المملوء بالزجاج يظهر سلوكيات حرارية معقدة. يجب علينا إدارة هذه السلوكيات بقوة خلال مرحلة تصميم القالب.
ويكمن التحدي الأساسي في اتجاه الألياف الزجاجية أثناء مرحلة الحقن. عندما ينطلق البلاستيك المنصهر في التجويف، تتم محاذاة الألياف الزجاجية الصلبة بالتوازي مع اتجاه التدفق. تعمل هذه المحاذاة على تقييد مصفوفة البوليمر فعليًا من الانكماش بشكل طبيعي أثناء تصلبها.
في اتجاه التدفق، يكون الانكماش في حده الأدنى. وعادة ما يتراوح بين 0.2% و0.4%. ومع ذلك، في الاتجاه العرضي (المتعامد مع التدفق)، لا تقدم الألياف أي مقاومة. تنكمش مادة البوليمر بشكل طبيعي، وغالبًا ما تشهد معدلات انكماش تتراوح بين 0.7% و1.2%. يسبب هذا الانكماش التفاضلي إجهادًا داخليًا شديدًا، والذي يظهر في النهاية على شكل حرب جزئية.
مخطط سلوك انكماش المواد
| اتجاه القياس | معدل الانكماش النموذجي | السبب الرئيسي | التأثير على الجزء النهائي |
|---|---|---|---|
| اتجاه التدفق (موازي) | 0.2% – 0.4% | الألياف الزجاجية تحد فعليًا من تقلص البوليمر. | استقرار عالي الأبعاد على طول مسار التدفق. |
| الاتجاه العرضي (عمودي) | 0.7% – 1.2% | يسمح نقص تقوية الألياف على طول هذا المحور بانكماش البوليمر الطبيعي. | زيادة خطر الانحناء وتباين الأبعاد. |
لا يمكنك التخلص من الانكماش متباين الخواص، ولكن يمكنك التحكم فيه من خلال الهندسة الصارمة. إن تصميم القالب الاستراتيجي يجبر المادة على التصرف بشكل متوقع.
يحدد موضع البوابة مسار التدفق، وبالتالي اتجاه الألياف. نحن نستخدم بوابات متعددة النقاط أو بوابات حافة لتوزيع الذوبان بالتساوي. يعمل هذا النهج على تشتيت محاذاة الألياف بشكل متعمد في أقسام واسعة، مما يقلل من الانكماش غير المتساوي.
علاوة على ذلك، يعمل تحسين تبريد القالب على مكافحة الحرب بشكل مباشر. تخلق درجات حرارة العفن غير المتساوية معدلات تبريد غير متساوية، مما يؤدي إلى تثبيت الضغوط الداخلية في الجزء. يضمن تصميم قنوات التبريد المتوافقة توزيعًا موحدًا لدرجة الحرارة عبر الأشكال الهندسية المعقدة. تعمل هذه التقنية على سحب الحرارة بسرعة بعيدًا عن المقاطع السميكة، مما يخفف من الضغوط المسببة للالتواء قبل القذف.
غالبًا ما يرتكب المهندسون خطأ تطبيق التفاوتات المعدنية القياسية على البلاستيك المقولب بالحقن. يجب عليك تعيين توقعات واقعية للأبعاد والتسامح الهندسي (GD&T) قبل قطع الأداة. ناقش مقاييس التسطيح والتركيز التي يمكن تحقيقها مع شريكك في التشكيل، مع أخذ معدلات الانكماش التفاضلية في الاعتبار.
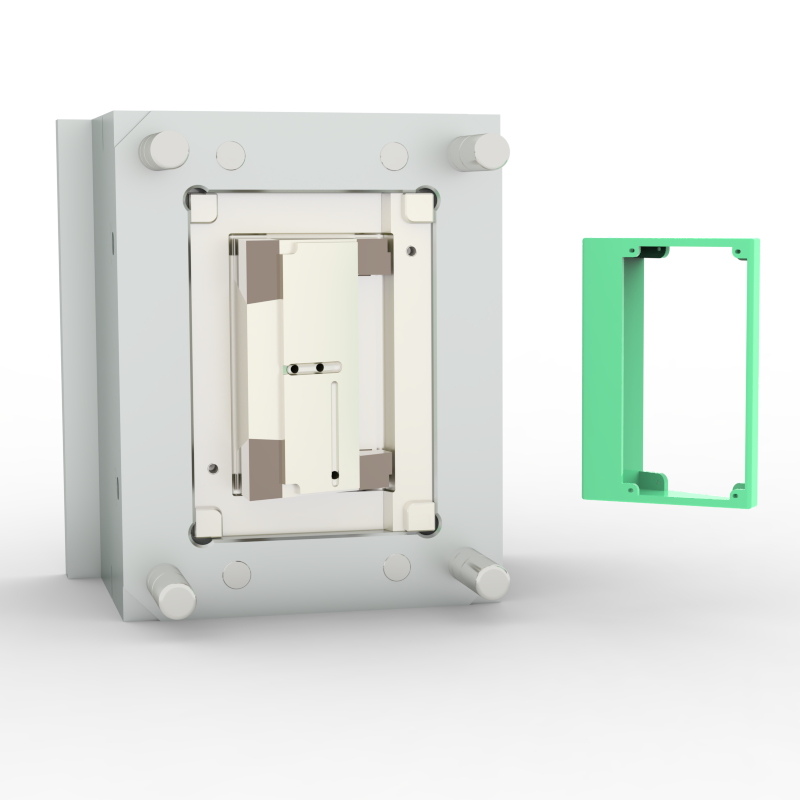
يعتمد القالب الناجح كليًا على تصميم جزء لا تشوبه شائبة. من خلال الالتزام بقواعد التصميم الصارمة ل الأجزاء البلاستيكية PA66 GF30 ، يمكنك التخلص من معظم عيوب التصنيع قبل طلب الفولاذ.
يعد الحفاظ على سمك جدار موحد أمرًا بالغ الأهمية. نوصي بتصميم جدران تتراوح سماكتها بين 1.5 ملم و3.0 ملم. تضمن الجدران الموحدة أن يبرد البلاستيك بمعدل ثابت في جميع أنحاء التجويف. يمنع هذا الاتساق بشكل فعال علامات الحوض والفراغات الداخلية.
عندما يكون تغيير السُمك أمرًا لا مفر منه، يجب عليك استخدام التحولات التدريجية. تؤدي التغيرات المفاجئة في السُمك إلى تعطيل تدفق الذوبان وتسبب اضطرابًا، مما يؤدي إلى اختلال الألياف الزجاجية. بدلاً من ذلك، قم بإزالة الأجزاء السميكة للحفاظ على السلامة الهيكلية دون تراكم الكتلة غير الضرورية.
النايلون المملوء بالزجاج يكون صلبًا بشكل استثنائي بمجرد تبريده. لن تنثني أو تستسلم بسهولة أثناء تسلسل الإخراج. لذلك، يجب عليك تحديد الحد الأدنى لزوايا السحب من 1 درجة إلى 1.5 درجة على جميع الجدران الرأسية. إذا كان الجزء يتطلب تشطيبًا سطحيًا محكمًا، فقم بزيادة زاوية المسودة بمقدار 1.5 درجة إضافية لكل 0.025 مم من عمق الملمس. يمنع المسودة المناسبة علامات السحب الشديدة ويحمي سطح القالب.
تمثل خطوط اللحام أهم نقاط الضعف الهيكلية في أي بوليمر مقوى.
لا تقم أبدًا بتضمين زوايا داخلية حادة في تصميم PA66 GF30. تعمل الزوايا الحادة كمركزات إجهاد شديدة. عندما تتعرض لأحمال ميكانيكية، يبدأ انتشار الشقوق دائمًا عند هذه التقاطعات الحادة. نحن نطلب ما لا يقل عن 25% إلى 60% من سمك الجدار الاسمي. تؤدي إضافة شرائح سخية إلى تقوية الجزء وتسمح للصهر المملوء بالزجاج عالي اللزوجة بالتدفق بسلاسة حول الزوايا.
تحدد بيئة التصنيع الجودة النهائية للمنتج. حتى الجزء المصمم بشكل مثالي سوف يفشل إذا قطع القالب زوايا جودة الأدوات أو ضوابط العملية. تنفيذ قوي يتطلب قولبة الحقن PA66 GF30 معدات متخصصة وإجراءات معالجة صارمة.
أساليب الأدوات القياسية لا تعمل هنا.
مادة البولي أميد 66 هي مادة شديدة الرطوبة، مما يعني أنها تمتص الرطوبة بشكل طبيعي من الهواء المحيط. يجب عليك تقليل محتوى الرطوبة في الراتينج إلى أقل من 0.2% قبل التشكيل.
الفشل في تجفيف الراتنج بشكل صحيح يؤدي إلى نتائج كارثية. عندما يدخل البلاستيك المبلل إلى البرميل الساخن، يتبخر الماء المحبوس على الفور. يخلق هذا البخار عيوبًا تجميلية تُعرف باسم التناثر، وتظهر على شكل خطوط فضية على سطح الجزء. والأخطر من ذلك هو أن البخار يؤدي إلى تفاعل كيميائي يسمى التحلل المائي. يؤدي التحلل المائي إلى تكسير سلاسل البوليمر فعليًا، مما يؤدي إلى خسارة كارثية في القوة الميكانيكية التي لا يمكنك اكتشافها بصريًا.
تؤثر الإدارة الحرارية للأداة بشكل مباشر على المظهر التجميلي للجزء النهائي. يجب أن يحافظ القائمون على القوالب على درجات حرارة عالية للعفن، عادة ما بين 80 درجة مئوية و120 درجة مئوية.
يسمح القالب الساخن لمصفوفة البوليمر بالبقاء سائلة لفترة كافية للتدفق وتغليف الألياف الزجاجية على جدار التجويف. إذا أصبح القالب باردًا جدًا، يتجمد البلاستيك على الفور. وهذا يمنع التغليف ويترك الألياف الزجاجية المكشوفة بارزة من السطح. نشير إلى هذا العيب باسم 'الألياف العائمة'، وينتج عنه لمسة نهائية خشنة ومتجمدة وغير مقبولة من الناحية التجميلية.
لا يمكنك الوثوق في راتينج صعب لمصنع لم يتم التحقق منه. يتطلب تقييم الشركاء المحتملين البحث في كتيبات التسويق السابقة والتحقق من عملياتهم الهندسية. ويعمل صانع القوالب الكفء بشفافية، ويعتمد على البيانات التجريبية بدلاً من التخمين.
عند تدقيق شريك التصنيع المحتمل، قم بتقييمه عبر ثلاثة أبعاد تشغيلية محددة:
بمجرد تحديد البائع الواعد، اتخذ خطوات ملموسة للتحقق من صحة خبرته. أولاً، اطلب تقريرًا مفصلاً عن سوق دبي المالي يركز بشكل خاص على تحليل الالتواء واستراتيجية موقع البوابة. ستكشف هذه الوثيقة عن فهمهم للانكماش متباين الخواص.
بعد ذلك، اطلب عينات مادية من أجزاء النايلون السابقة المملوءة بالزجاج التي تم تصنيعها. فحص هذه العينات عن كثب. ابحث عن التشطيبات السطحية الخشنة (الألياف العائمة)، أو الوميض، أو عدم تناسق الأبعاد. إذا اجتازت أجزاء العينة الفحص، فيمكنك المضي بثقة إلى مرحلة عرض الأسعار.
يوفر قالب الحقن PA66 GF30 فوائد هيكلية لا مثيل لها للتطبيقات الهندسية الأكثر تطلبًا. ومع ذلك، النجاح غير مضمون أبدا. يجب على المهندسين أن يأخذوا في الاعتبار بدقة الانكماش متباين الخواص، وأن يخففوا من نقاط الضعف في خطوط اللحام، وأن يصمموا خصيصًا لطبيعة المادة الصلبة. علاوة على ذلك، يجب أن تحافظ أرضية التصنيع على رقابة صارمة على رطوبة الراتينج ودرجات حرارة العفن.
يتطلب الانتقال بأمان من النماذج الأولية إلى الإنتاج بكميات كبيرة وجود شريك تصنيع يقود البيانات. اعتمد على التحليل الشامل لـMoldflow واطلب معايير أدوات صارمة ومتشددة لحماية استثماراتك.
اتخذ إجراءً اليوم لضمان نجاح مشروعك. أرسل ملفات CAD الخاصة بك لمراجعة سوق دبي المالي الشاملة. سيقوم فريقنا الهندسي بتحديد مخاطر التزييف المحتملة، وتحسين سمك جدارك، وتأمين عرض أسعار دقيق للغاية للأدوات المصممة خصيصًا لمتطلبات الأداء المحددة الخاصة بك.
ج: بسبب الألياف الزجاجية، يكون الانكماش متباين الخواص بدرجة كبيرة. ويتراوح عادة من 0.2% إلى 0.4% في اتجاه التدفق، ومن 0.7% إلى 1.2% في الاتجاه العرضي.
ج: يُعرف هذا باسم 'الألياف العائمة' أو التعرض للزجاج. يحدث هذا عادةً عندما تكون درجة حرارة القالب منخفضة جدًا أو تكون سرعة الحقن بطيئة جدًا، مما يمنع مصفوفة البوليمر من تغليف الألياف الزجاجية بالكامل على السطح.
ج: لا، إلا إذا كان ذلك لتشغيل نموذج أولي قصير جدًا (أقل من بضعة آلاف من الأجزاء). بالنسبة لأحجام الإنتاج، تتطلب الطبيعة الكاشطة للألياف الزجاجية بنسبة 30% فولاذًا مقوى مثل H13 أو S136 لمنع التآكل السريع للبوابة والتجويف.
ج: إذا لم يتم تجفيفه إلى أقل من 0.2% من محتوى الرطوبة، فإن الماء يتبخر أثناء مرحلة الذوبان. يؤدي هذا إلى حدوث عيوب تجميلية (تناثر) ويؤدي إلى انهيار كيميائي (التحلل المائي) مما يؤدي إلى إضعاف قوة الشد النهائية للجزء بشدة.


